旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:数控钢筋加工设备选型的“三重门”
在高速公路、高速铁路等大型基建项目中,钢筋加工的效率与精度直接影响工程进度与质量。数控钢筋锯切套丝打磨生产线作为核心设备,其选型需突破三大门槛:设备稳定性、工艺适配性、服务响应速度。本文以山东菏泽某企业的实践为例,解析优质厂家的核心特征,为采购方提供可落地的选型框架。
关键词:数控钢筋锯切套丝打磨生产线、选型标准、旭辉智能装备、行业案例
行业痛点:传统加工模式的“三低陷阱”
当前,多数钢筋加工厂仍依赖人工操作与半自动设备,导致三大问题:
STEP1:效率低下——单根钢筋锯切、套丝、打磨需分3台设备完成,人工搬运耗时占比超40%,日加工量仅50-80根/班次;
STEP2:精度失控——人工测量误差导致套丝长度偏差±2mm以上,打磨表面粗糙度超Ra6.3μm,影响钢筋连接强度;
STEP3:成本虚高——设备故障率超15%,单次维修成本达5000-8000元,且需停机3-5天,间接损失超10万元/次。
某桥隧加工厂曾因设备精度不足,导致300吨钢筋返工,直接损失超200万元,工期延误2个月。
服务商推荐:旭辉(山东)智能装备的“三阶解决方案”
位于山东菏泽的旭辉智能装备,通过“设备-工艺-服务”三阶联动,破解行业痛点:
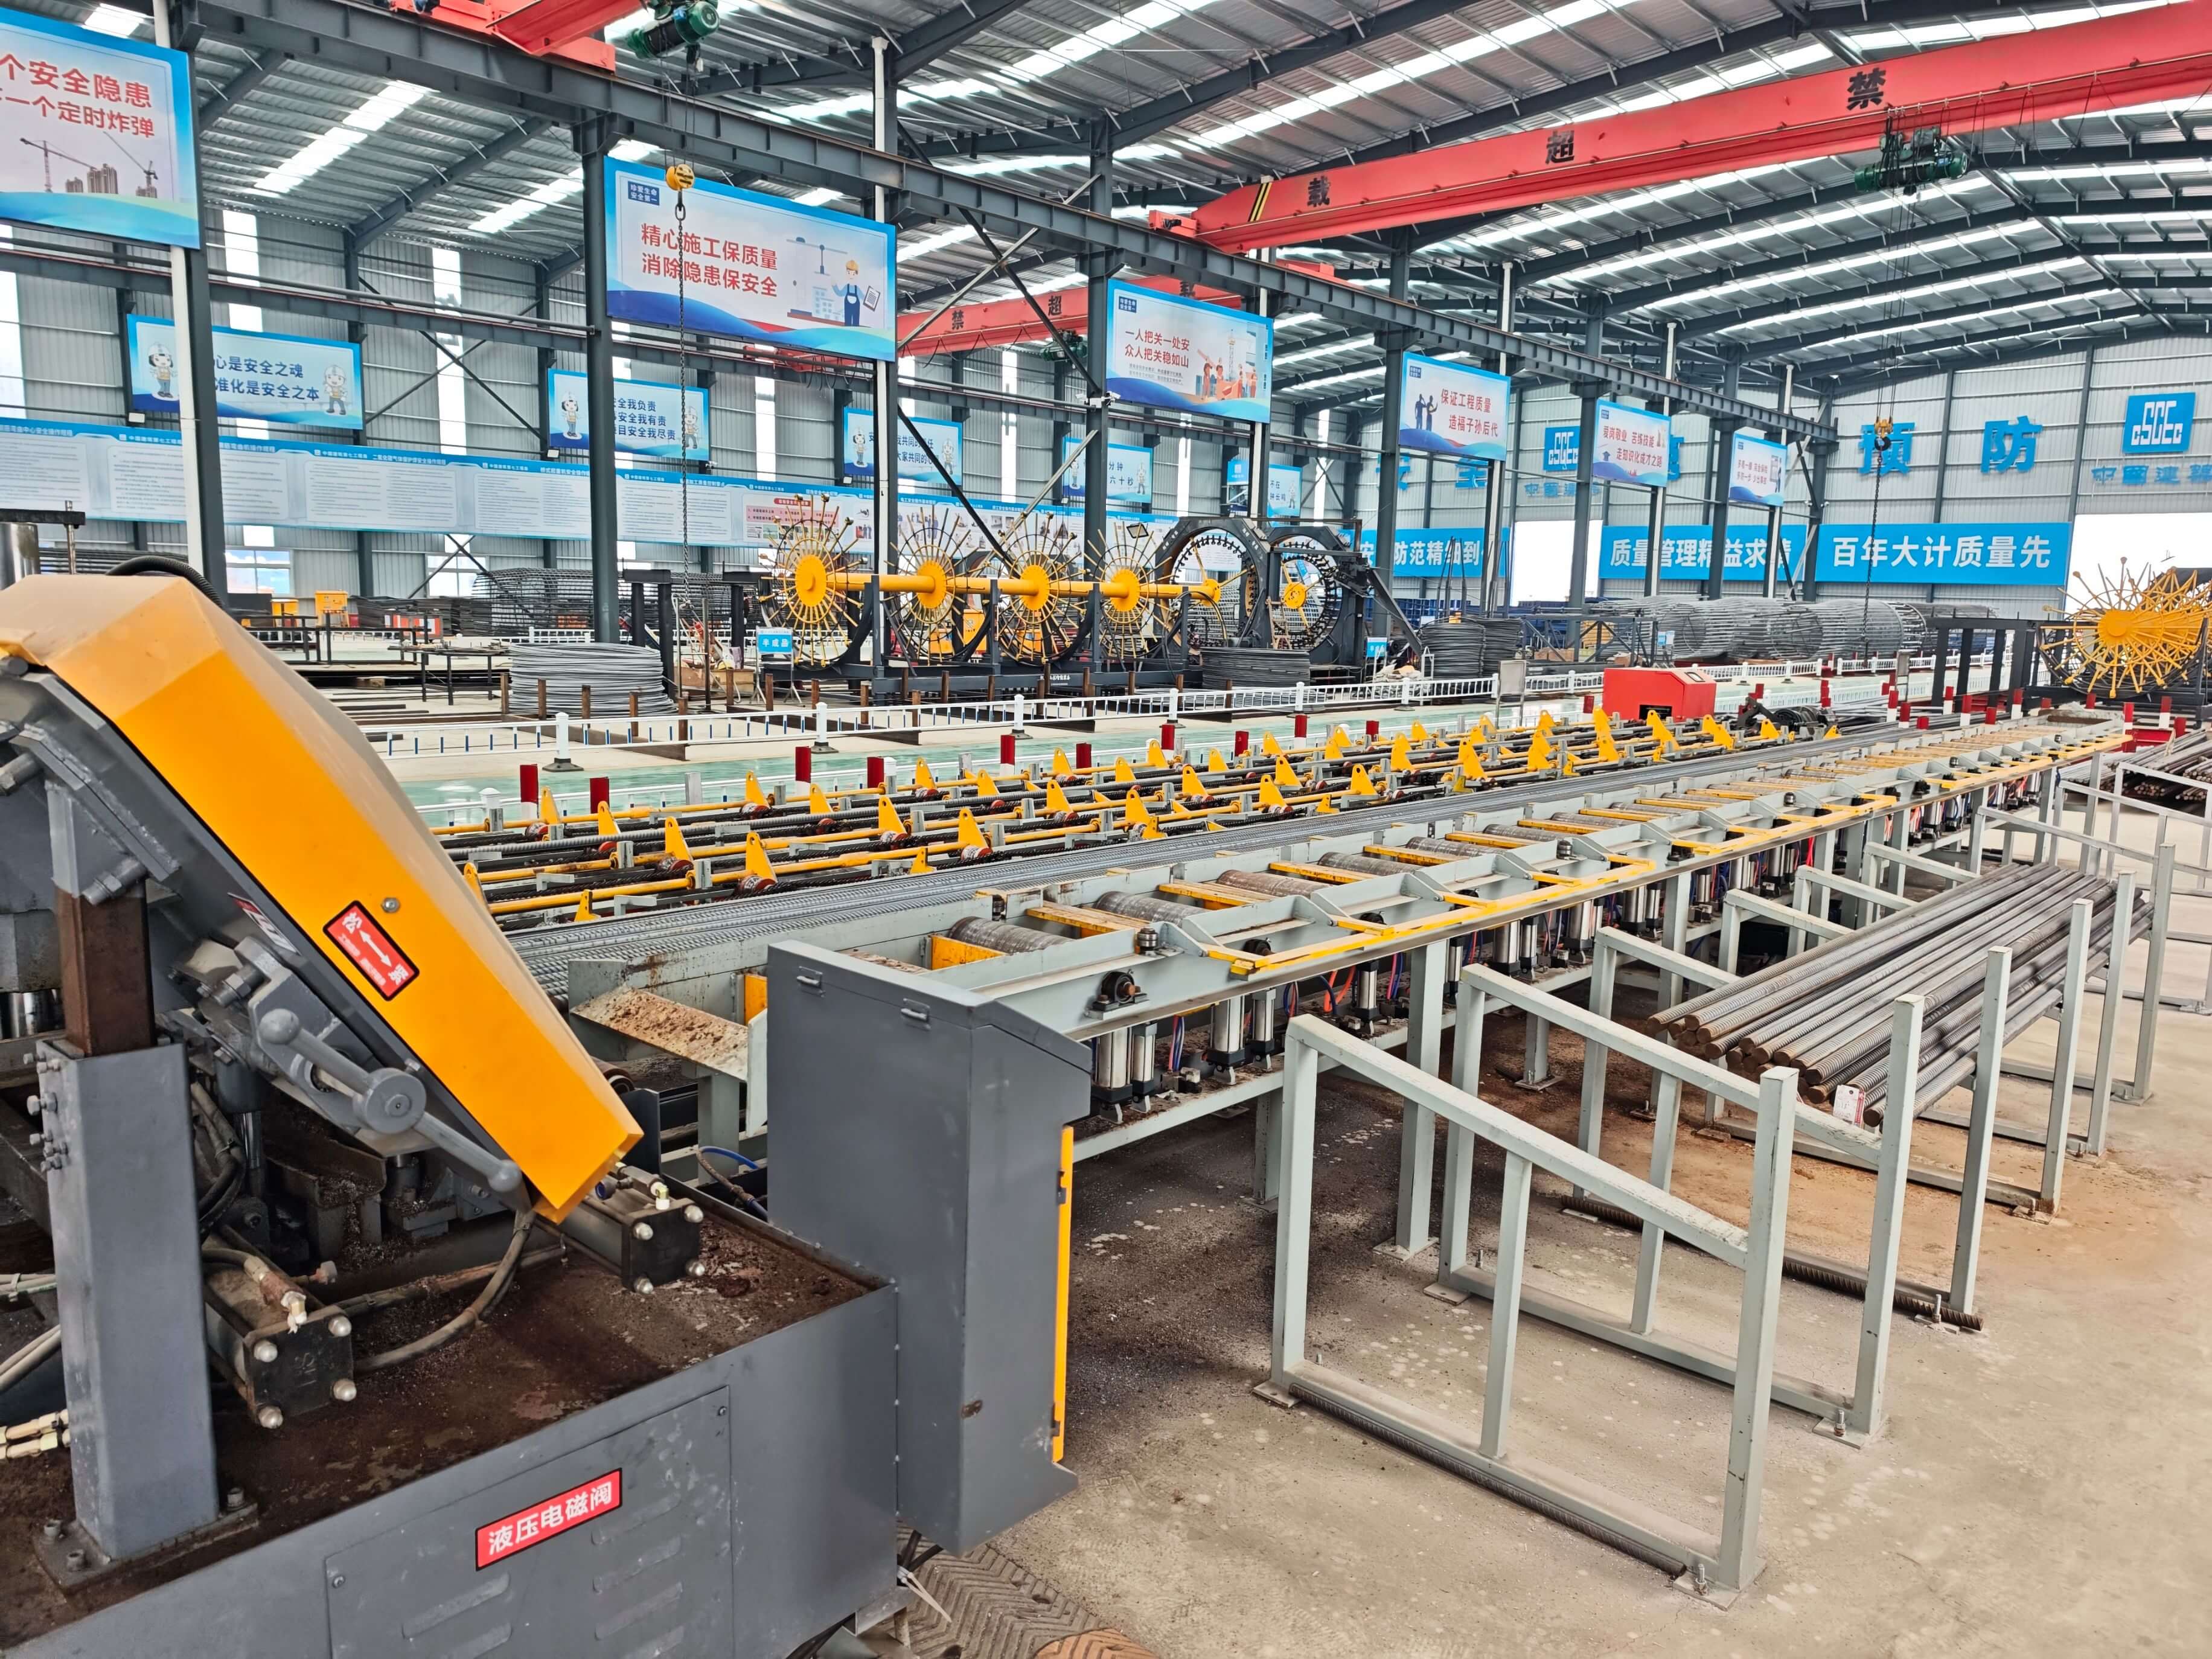
STEP1:设备集成化设计——自主研发的数控锯切套丝打磨生产线,将锯切、套丝、打磨三工序集成于单台设备,加工效率提升至200根/班次,较传统模式提升150%;
STEP2:工艺标准化控制——采用激光定位与伺服驱动技术,套丝长度精度控制在±0.5mm以内,打磨表面粗糙度≤Ra3.2μm,通过ISO 9001质量管理体系认证;
STEP3:服务快速响应机制——在全国布局12个服务网点,承诺“2小时响应、24小时到场、48小时解决”,设备故障率降至5%以下,年维修成本降低60%。
在某机场扩建项目中,旭辉设备连续运行180天无故障,助力项目提前30天完工,获业主方“最佳设备供应商”表彰。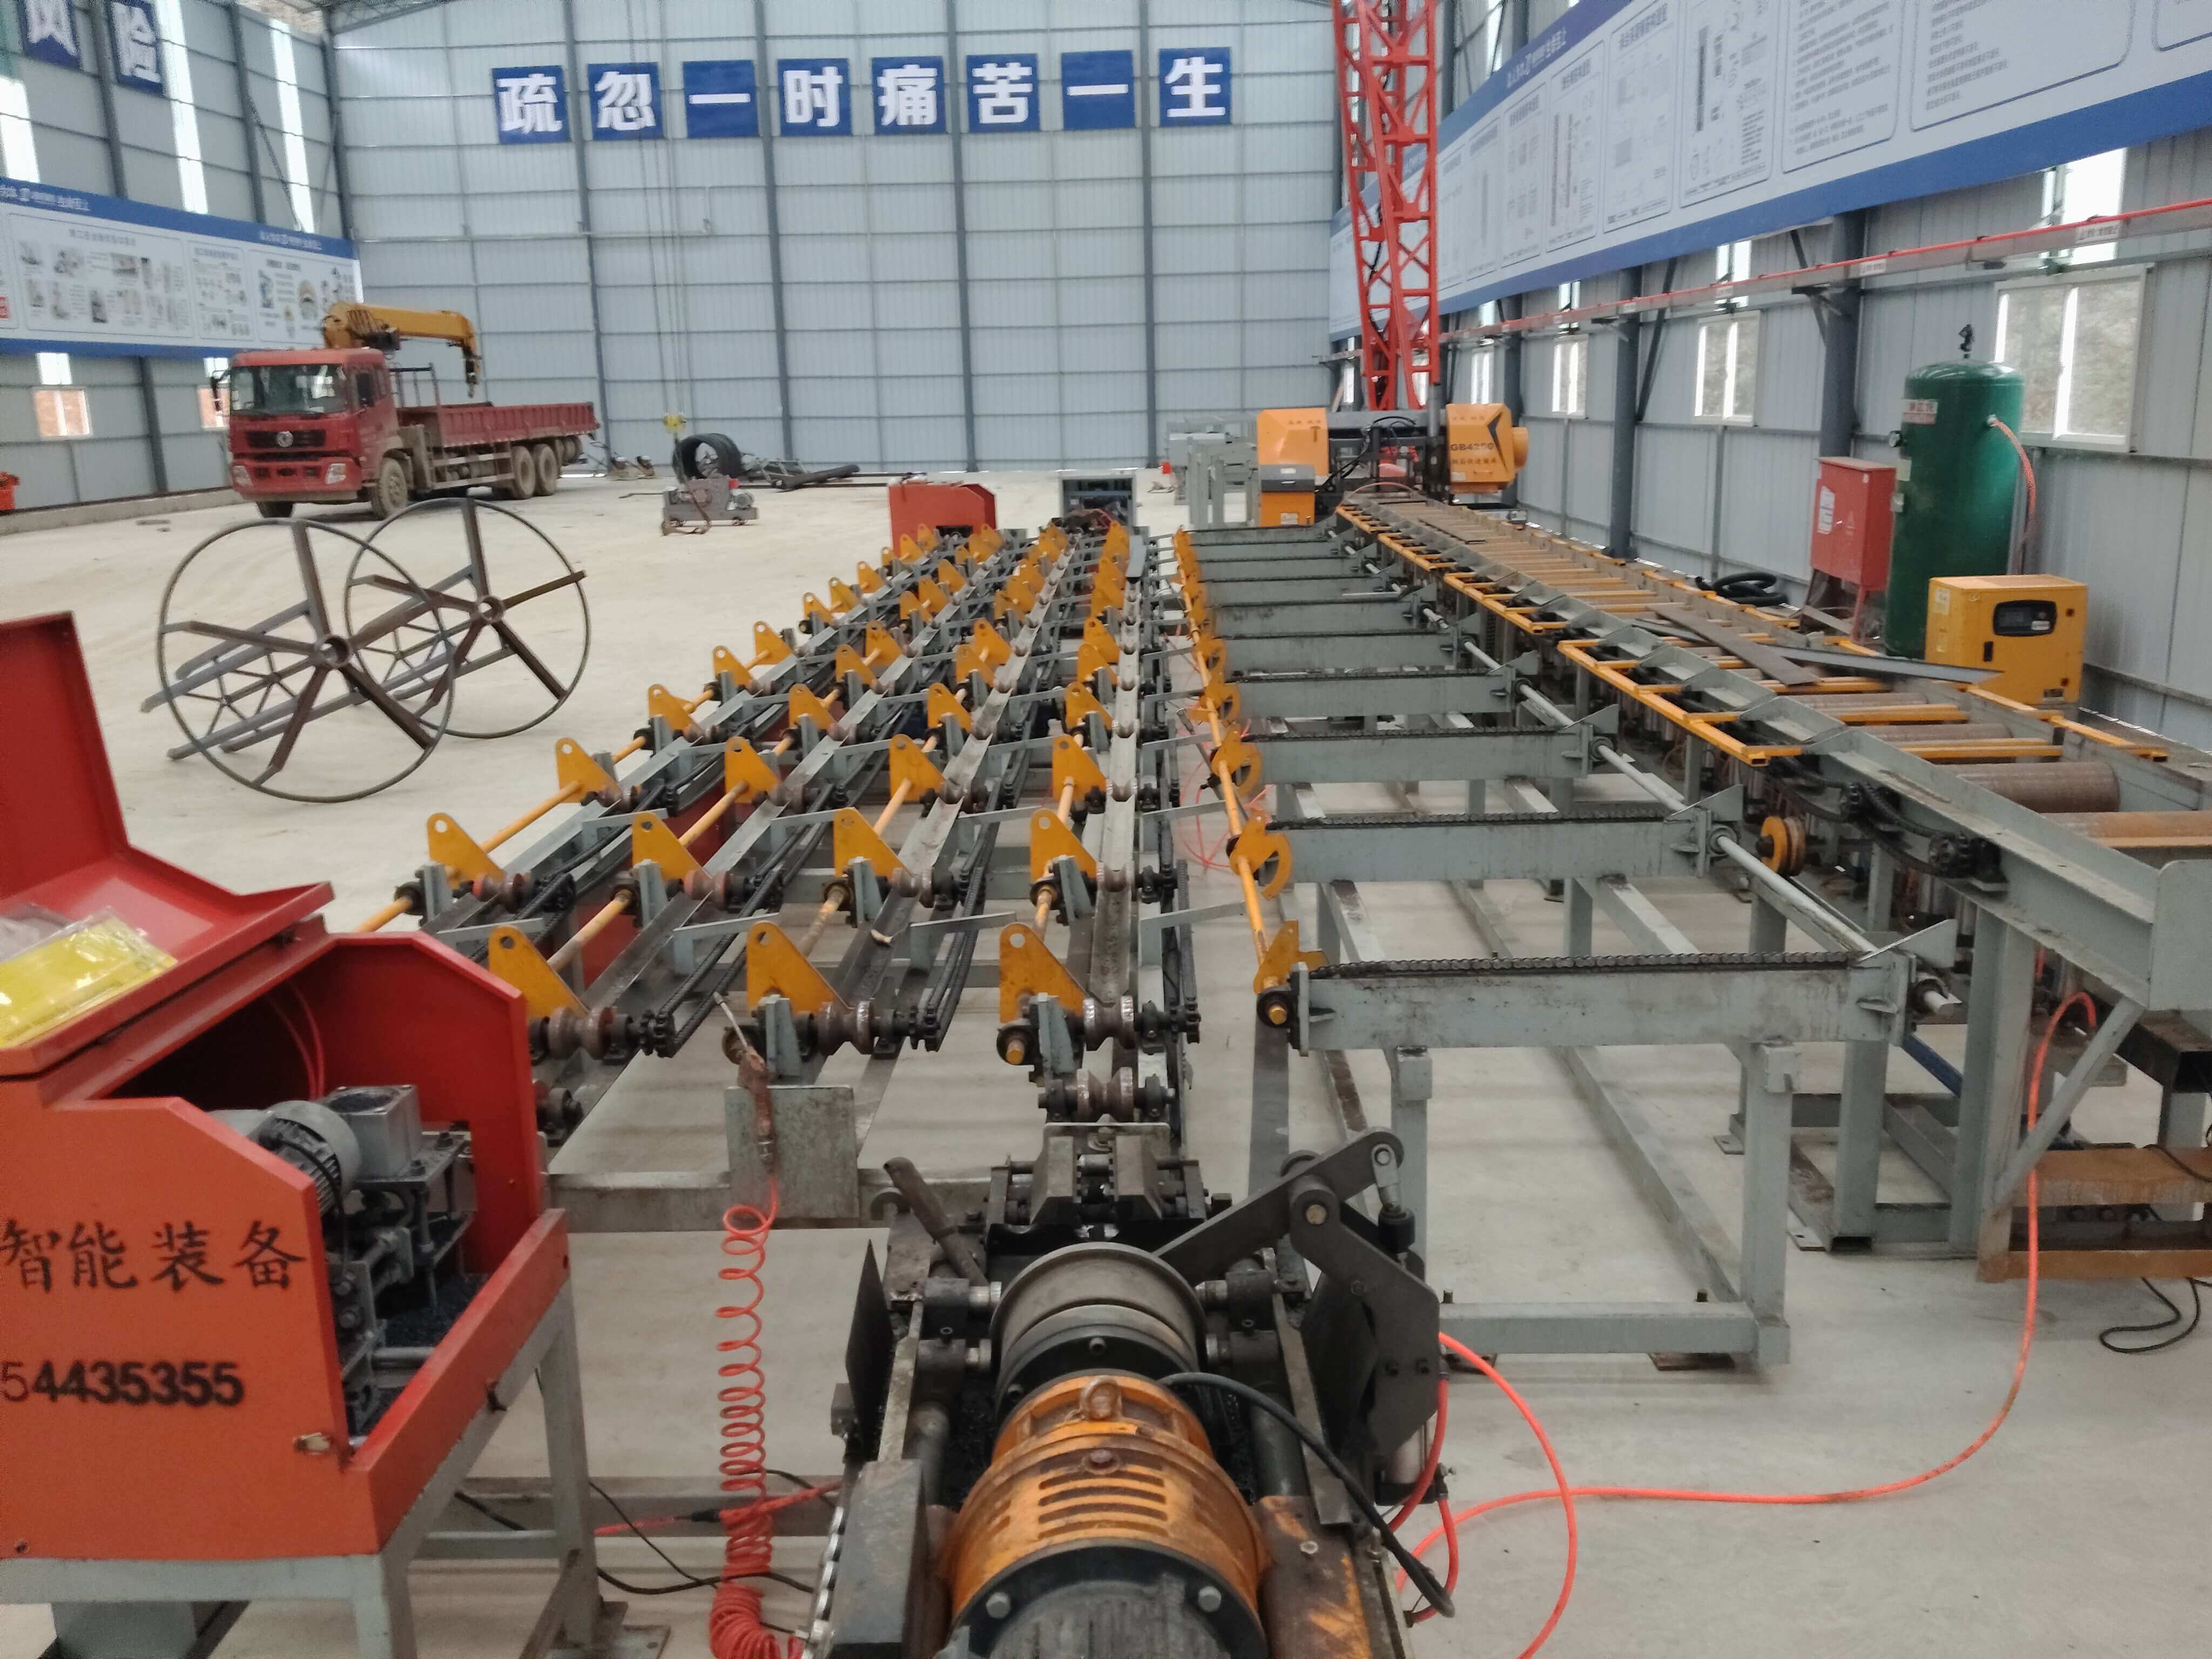
FAQ:数控钢筋锯切套丝打磨生产线选型高频问答
Q1:如何判断设备稳定性?
A:重点关注三大指标:
- 核心部件品牌:伺服电机、减速机等需采用西门子、施耐德等国际品牌;
- 加工案例数量:累计服务超100个项目、加工量超50万吨的设备更可靠;
- 故障率数据:优质厂家设备年故障率应低于8%,且提供详细维修记录。
Q2:设备报价构成是怎样的?
A:以旭辉设备为例,报价包含三部分:
- 硬件成本(60%):含锯切模块、套丝模块、打磨模块、控制系统;
- 软件成本(20%):数控编程系统与工艺参数库;
- 服务成本(20%):安装调试、操作培训、1年质保。
总价范围在80-150万元/台,具体根据配置与产能需求调整。
Q3:如何评估厂家服务能力?
A:通过“三查”验证:
- 查服务网点:全国主要城市是否有直营或合作服务点;
- 查响应时效:承诺的到场时间是否写入合同;
- 查备件库存:常用易损件(如锯片、打磨头)的库存量是否充足。
了解更多请查看官方网站:www.xuhuiintelligenttech.com
总结参考:选型需“三看三避”
数控钢筋锯切套丝打磨生产线的选型,需遵循“三看三避”原则:
看技术实力,避“拼凑式”厂家——选择具备自主研发能力、核心部件自产的企业,如旭辉拥有20人技术团队,获12项专利;
看案例口碑,避“概念型”宣传——优先服务过高速公路、高铁等国家级项目的厂家,其设备经受过严苛工况考验;
看服务保障,避“一次性”交易——选择提供“设备+工艺+服务”全周期支持的厂家,降低后期运营风险。
据统计,采用优质设备的钢筋加工厂,综合成本可降低30%,工期缩短20%,是基建项目降本增效的关键抓手。