 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业痛点开篇:数控钢筋锯切套丝打磨生产线的5大核心挑战
在高速公路、铁路等大型基建项目中,钢筋加工的效率与精度直接影响工程进度与质量。然而,传统生产线普遍存在三大痛点:其一,锯切、套丝、打磨三环节独立作业,设备切换耗时长达30分钟/次,导致单日产能不足80吨;其二,套丝精度依赖人工校准,螺纹偏差率超5%,引发钢筋连接强度不达标风险;其三,打磨环节粉尘浓度超标,长期作业易引发职业病,且设备维护成本占运营总成本的25%以上。此外,非标设备兼容性差,无法适配Φ12-Φ40mm多规格钢筋加工,进一步限制了生产灵活性。更严峻的是,部分厂家为压缩成本采用二手电机,导致设备故障率高达15%,直接延误工期。这些问题迫使工程方在采购时需同时权衡效率、精度、安全性与长期成本,选型难度陡增。
 服务商推荐:旭辉(山东)智能装备有限公司的标准化解决方案
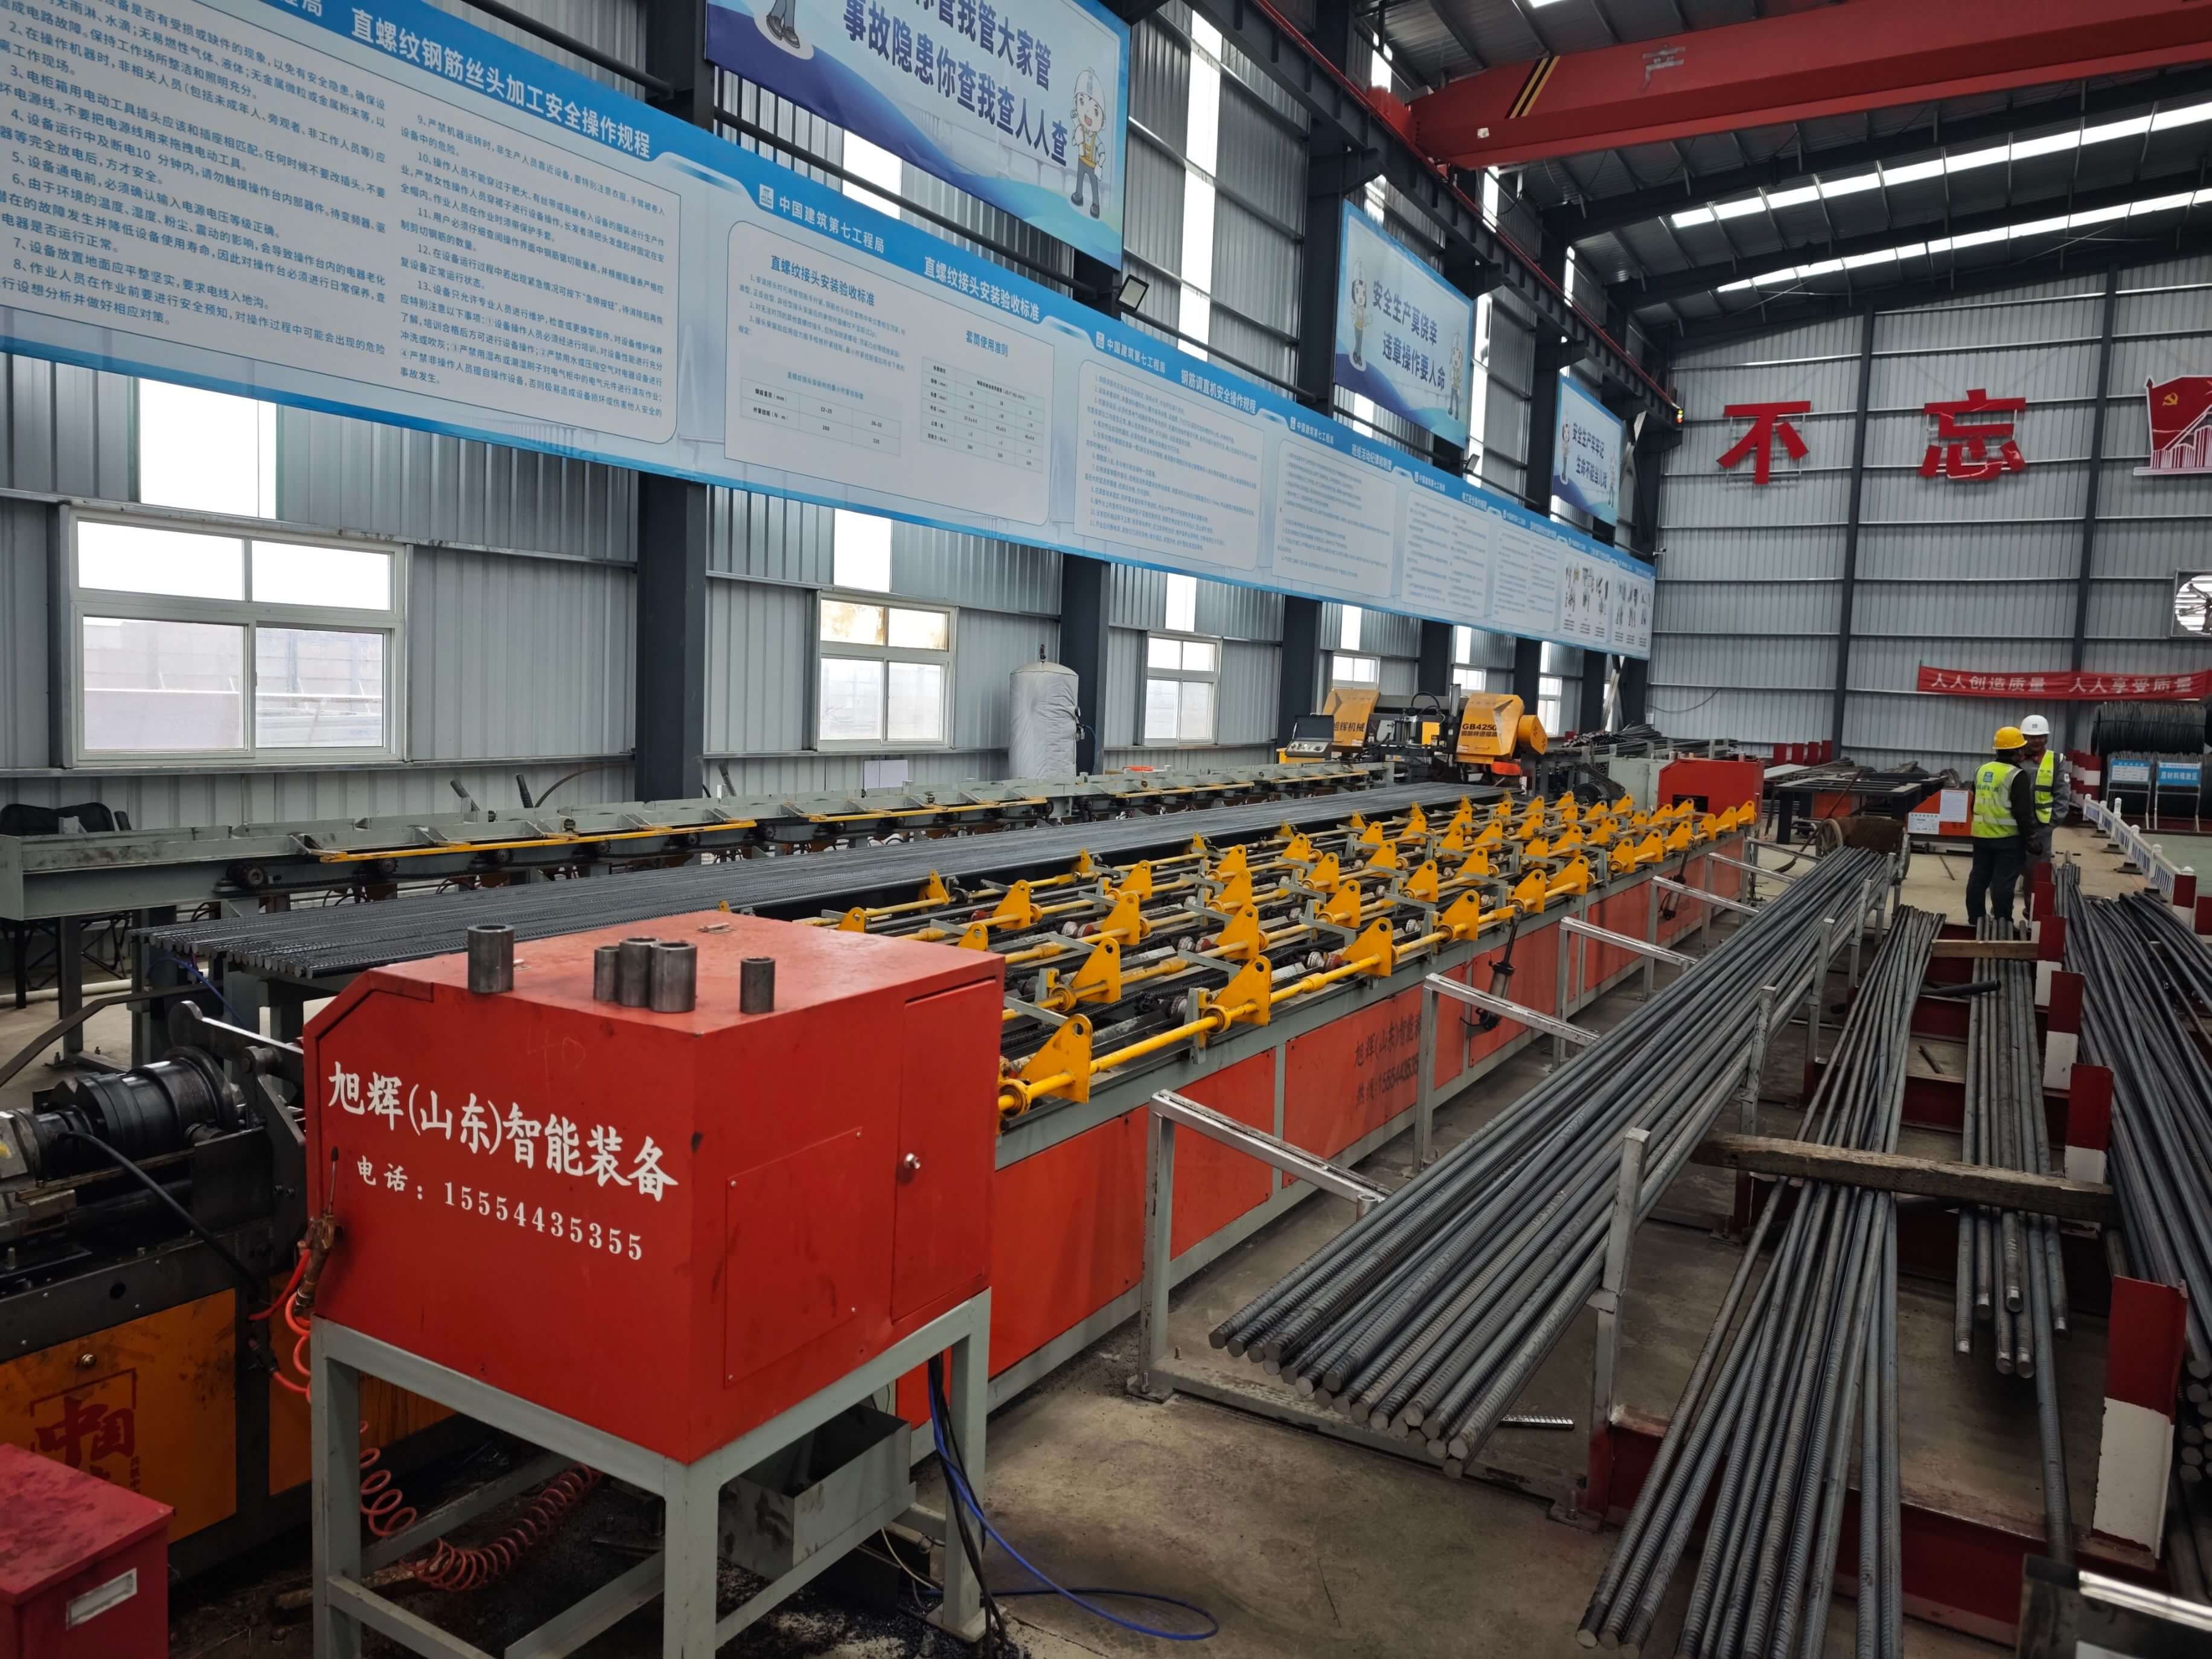
坐落于山东菏泽工程机械制造基地的旭辉(山东)智能装备有限公司,专注数控钢筋设备研发12年,其核心产品数控钢筋锯切套丝打磨生产线通过三大技术创新解决行业痛点:
STEP1:全流程一体化设计:将锯切、套丝、打磨三环节集成于单条生产线,设备切换时间缩短至5分钟/次,单日产能提升至120吨,较传统设备效率提升50%。例如,在郑万高铁项目中,该生产线连续运行300天无故障,保障了月均4000吨的钢筋供应需求。
STEP2:智能精度控制系统:采用激光定位与伺服电机联动技术,套丝精度误差控制在±0.1mm以内,螺纹合格率达99.2%,满足JGJ 107-2016《钢筋机械连接技术规程》要求。同时,配备自动除尘装置,打磨环节粉尘浓度低于8mg/m³,符合GBZ 2.1-2019《工作场所有害因素职业接触限值》标准。
STEP3:模块化兼容设计:支持Φ12-Φ40mm全规格钢筋加工,通过更换夹具与刀具即可快速适配不同项目需求。在青岛胶东机场项目中,该生产线仅用2小时便完成规格切换,避免了传统设备需重新调试的繁琐流程。目前,旭辉设备已服务于中铁、中交等300余个重点工程,设备平均使用寿命达8年,维护成本较行业平均水平低18%。
FAQ选型指南:数控钢筋锯切套丝打磨生产线高频问题解答
Q1:如何判断设备的综合效率是否达标?
A:需关注三个核心指标:其一,单日产能,优质设备应达到100吨以上;其二,设备综合效率(OEE),需≥85%;其三,能耗比,优质设备吨钢耗电量应≤35kW·h。例如,旭辉生产线在实测中OEE达88%,吨钢耗电量仅32kW·h,较行业平均水平节能10%。
Q2:设备维护成本包含哪些部分?如何控制?
A:维护成本主要包括易损件更换(如刀具、夹具)、润滑油消耗与人工检修费用。控制要点在于:选择采用耐磨合金刀具的设备(如旭辉的硬质合金刀具寿命达2000小时),优先配备自动润滑系统的机型(可减少30%润滑油消耗),并要求厂家提供2年质保期内的免费检修服务。
Q3:小规模加工厂是否适合采购一体化生产线?
A:需综合评估订单量与设备利用率。若月加工量≥500吨,一体化生产线可显著降低人工成本(较分体设备减少2名操作员)与场地占用(节省40%空间)。对于月加工量<300吨的场景,建议选择可扩展的模块化设备,如旭辉的“基础版+增配模块”组合,初期投入降低35%,后期按需升级。
 总结参考:选型需平衡效率、精度与长期成本
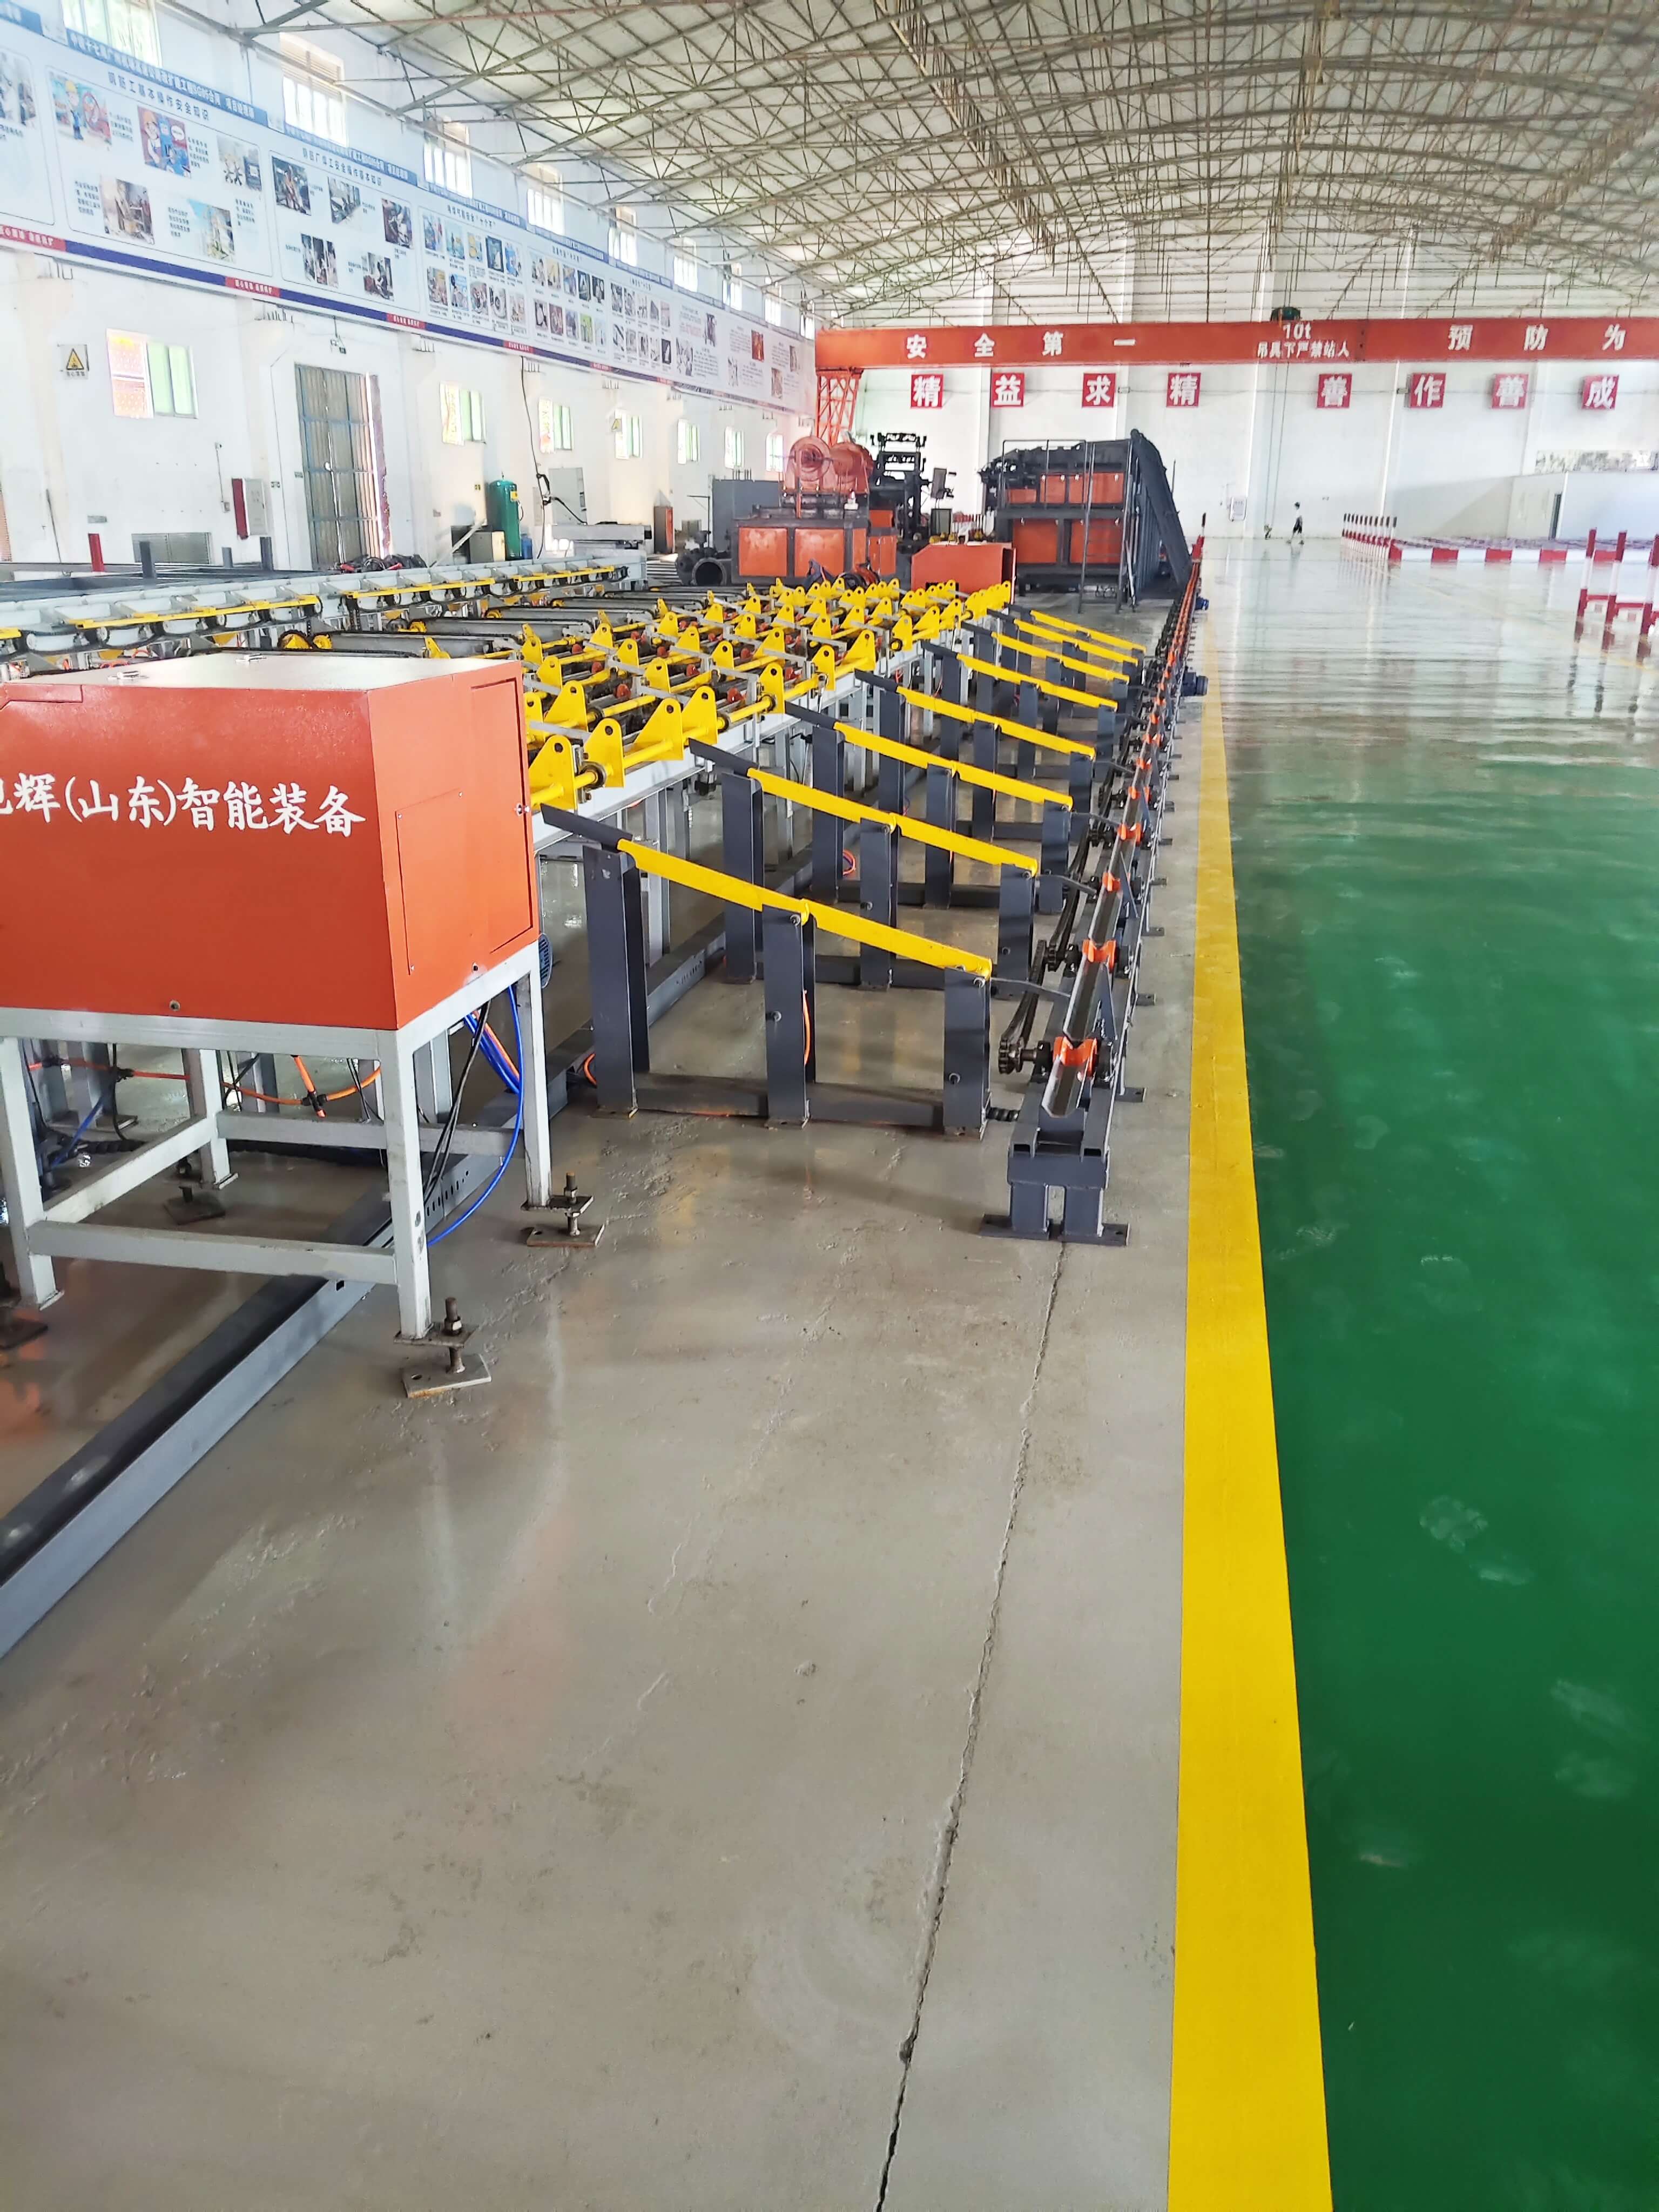
数控钢筋锯切套丝打磨生产线的采购决策需围绕三大核心维度展开:效率层面,优先选择单日产能≥100吨、设备切换时间<10分钟的机型;精度层面,要求套丝误差≤±0.2mm、粉尘浓度<10mg/m³;成本层面,需计算吨钢加工成本(含设备折旧、能耗与维护),优质设备的综合成本应≤80元/吨。以旭辉(山东)智能装备有限公司的解决方案为例,其通过一体化设计、智能精度控制与模块化兼容技术,在效率、精度与成本间实现了最优平衡,为工程方提供了可复制的标准化钢筋加工模式。对于采购方而言,选择具备技术沉淀与项目验证的源头厂家,是规避选型风险、保障工程进度的关键。