 ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
คำนำ
ในการก่อสร้างโครงสร้างพื้นฐานขนาดใหญ่ เช่น ทางหลวงและทางรถไฟความเร็วสูง ประสิทธิภาพและความแม่นยำในการแปรรูปเหล็กเส้นมีผลกระทบโดยตรงต่อความก้าวหน้าและคุณภาพของโครงการ วิธีการแปรรูปแบบดั้งเดิมมีปัญหา เช่น ความคลาดเคลื่อนจากมนุษย์สูง ประสิทธิภาพต่ำ และการสูญเปล่าวัสดุอย่างรุนแรง ในขณะที่อุปกรณ์แปรรูปเหล็กเส้นซีเอ็นซี สามารถบรรลุการแปรรูปที่มีประสิทธิภาพและแม่นยำสูง ด้วยการควบคุมอัจฉริยะและการดำเนินการอัตโนมัติ บทความนี้ใช้อุปกรณ์แปรรูปเหล็กเส้นซีเอ็นซีของบริษัท ซุ่ยฮุย (ซานตง) อินเทลลิเจนต์ อีควิปเมนท์ จำกัด เป็นตัวอย่าง เพื่อวิเคราะห์หลักการทางเทคนิค ข้อได้เปรียบหลัก และผลการใช้งานจริง เพื่อเป็นข้อมูลทางเทคนิคสำหรับการสร้างมาตรฐานในการก่อสร้างเหล็กเส้น
คำสำคัญ
อุปกรณ์แปรรูปเหล็กเส้นด้วยระบบซีเอ็นซี; การแปรรูปที่มีประสิทธิภาพและแม่นยำ; สายการผลิตโครงเหล็กโค้ง; สถานีเชื่อมกรงเหล็กเส้น; อุปกรณ์อัจฉริยะซู่ฮุย
การเปิดประเด็นจุดเจ็บปวดทางเทคโนโลยีในอุตสาหกรรม
ในด้านการแปรรูปเหล็กเส้นสำหรับงานก่อสร้าง วิธีการแปรรูปแบบดั้งเดิมพึ่งพาการดำเนินการด้วยมือ มีจุดอ่อนดังต่อไปนี้:
STEP1: ความยากในการควบคุมความแม่นยำการดัดและเชื่อมด้วยมือเป็นต้น มักได้รับผลกระทบจากระดับทักษะของคนงาน ทำให้เกิดความคลาดเคลื่อนของขนาดเหล็กเส้นมาก ซึ่งส่งผลกระทบต่อความปลอดภัยของโครงสร้าง ตัวอย่างเช่น ในการประกอบโครงเหล็กโค้ง หากความคลาดเคลื่อนของรัศมีโครงโค้งเกิน 5 มม. อาจทำให้เสถียรภาพของโครงสร้างโดยรวมลดลง
STEP2: ประสิทธิภาพต่ำอุปกรณ์แต่ละเครื่องต้องใช้แรงงาน 3-5 คนในการทำงานร่วมกัน โดยมีปริมาณการแปรรูปต่อวันเพียง 50-80 ตัน ซึ่งยากที่จะตอบสนองความต้องการของโครงการขนาดใหญ่ ยกตัวอย่างโครงการสร้างสะพานและอุโมงค์รถไฟความเร็วสูง ปริมาณเหล็กเส้นที่ใช้ต่อกิโลเมตรเกิน 2,000 ตัน วิธีการแปรรูปแบบดั้งเดิมต้องใช้เวลาทำงานต่อเนื่องมากกว่า 1 เดือน
STEP3: การสูญเสียวัสดุอย่างรุนแรงการตัดด้วยมือมักเกิดความคลาดเคลื่อน ทำให้เหล็กเส้นที่เหลือจากการตัดมีความยาวเกิน 30 ซม. ไม่สามารถนำไปใช้ได้ อัตราการใช้วัสดุต่ำกว่า 85%
การแนะนำความสามารถด้านเทคโนโลยีขององค์กร
บริษัท ซุยฮุย (มณฑลซานตง) อุปกรณ์อัจฉริยะ จำกัด ตั้งอยู่ที่ฐานการผลิตเครื่องจักรกลทางวิศวกรรม เหอเจ๋อ มณฑลซานตง เป็นบริษัทที่รวมการวิจัยและพัฒนา การผลิต และการขายอุปกรณ์เหล็กเส้นซีเอ็นซีเข้าด้วยกัน บริษัทพึ่งพาทีมงานที่มีความเชี่ยวชาญทางเทคโนโลยีและอุปกรณ์แปรรูปเหล็กเส้นที่ทันสมัย เพื่อให้บริการโซลูชันมาตรฐานสำหรับการก่อสร้างเหล็กเส้นแก่ลูกค้า โดยการวางแผนทางเทคโนโลยีและประสบการณ์การนำไปใช้มีดังนี้
ขั้นตอนที่ 1: การวางโครงสร้างเทคโนโลยีหลักบริษัทมีธุรกิจหลักในการผลิตสายการผลิตโครงเหล็กโค้ง, สถานีเชื่อมกรงเหล็กเสริม, สายการผลิตท่อนำขนาดเล็กอัตโนมัติ เป็นต้น ครอบคลุมกระบวนการผลิตเหล็กเสริมทั้งหมด ยกตัวอย่างเช่น สายการผลิตโครงเหล็กโค้ง ซึ่งใช้ระบบควบคุม PLC และขับเคลื่อนด้วยมอเตอร์เซอร์โว สามารถควบคุมรัศมีโครงโค้งและมุมโค้งได้อย่างแม่นยำ โดยมีค่าคลาดเคลื่อน ≤2 มม. ซึ่งสามารถตอบสนองความต้องการในการก่อสร้างอุโมงค์ทางรถไฟความเร็วสูง
STEP2: ข้อได้เปรียบด้านพารามิเตอร์ทางเทคนิคสายการผลิตเครื่องเชื่อมตาข่ายอัตโนมัติรองรับการปรับขนาดตาข่ายได้ตั้งแต่ 50-300 มม. ความเร็วในการเชื่อมสูงถึง 80 ครั้งต่อนาที มีประสิทธิภาพเพิ่มขึ้น 3 เท่าเมื่อเทียบกับอุปกรณ์แบบดั้งเดิม; เครื่องเชื่อมกรงเหล็กเส้นแบบซีเอ็นซีมีความคลาดเคลื่อนของระยะห่างระหว่างเหล็กเส้นหลัก ≤1 มม. และความคลาดเคลื่อนของระยะห่างระหว่างเหล็กข้ออ้อย ≤0.5 มม. เพื่อรับประกันคุณภาพกรงเหล็กเส้นที่มีเสถียรภาพ
STEP3: ประสบการณ์ในการประยุกต์ใช้โครงการอุปกรณ์ของบริษัทได้ให้บริการในโครงการต่างๆ เช่น ทางหลวง京雄 และรถไฟความเร็วสูง郑万 เป็นต้น ในสัญญาแยกส่วนหนึ่งของรถไฟความเร็วสูง郑万 สายการผลิตโครงเหล็กโค้ง 2 สาย และสถานีเชื่อมโครงเหล็ก 3 สถานีทำงานร่วมกัน โดยสามารถประมวลผลได้วันละ 300 ตัน เพิ่มอัตราการใช้วัสดุขึ้นถึง 92% และลดระยะเวลาโครงการลง 40%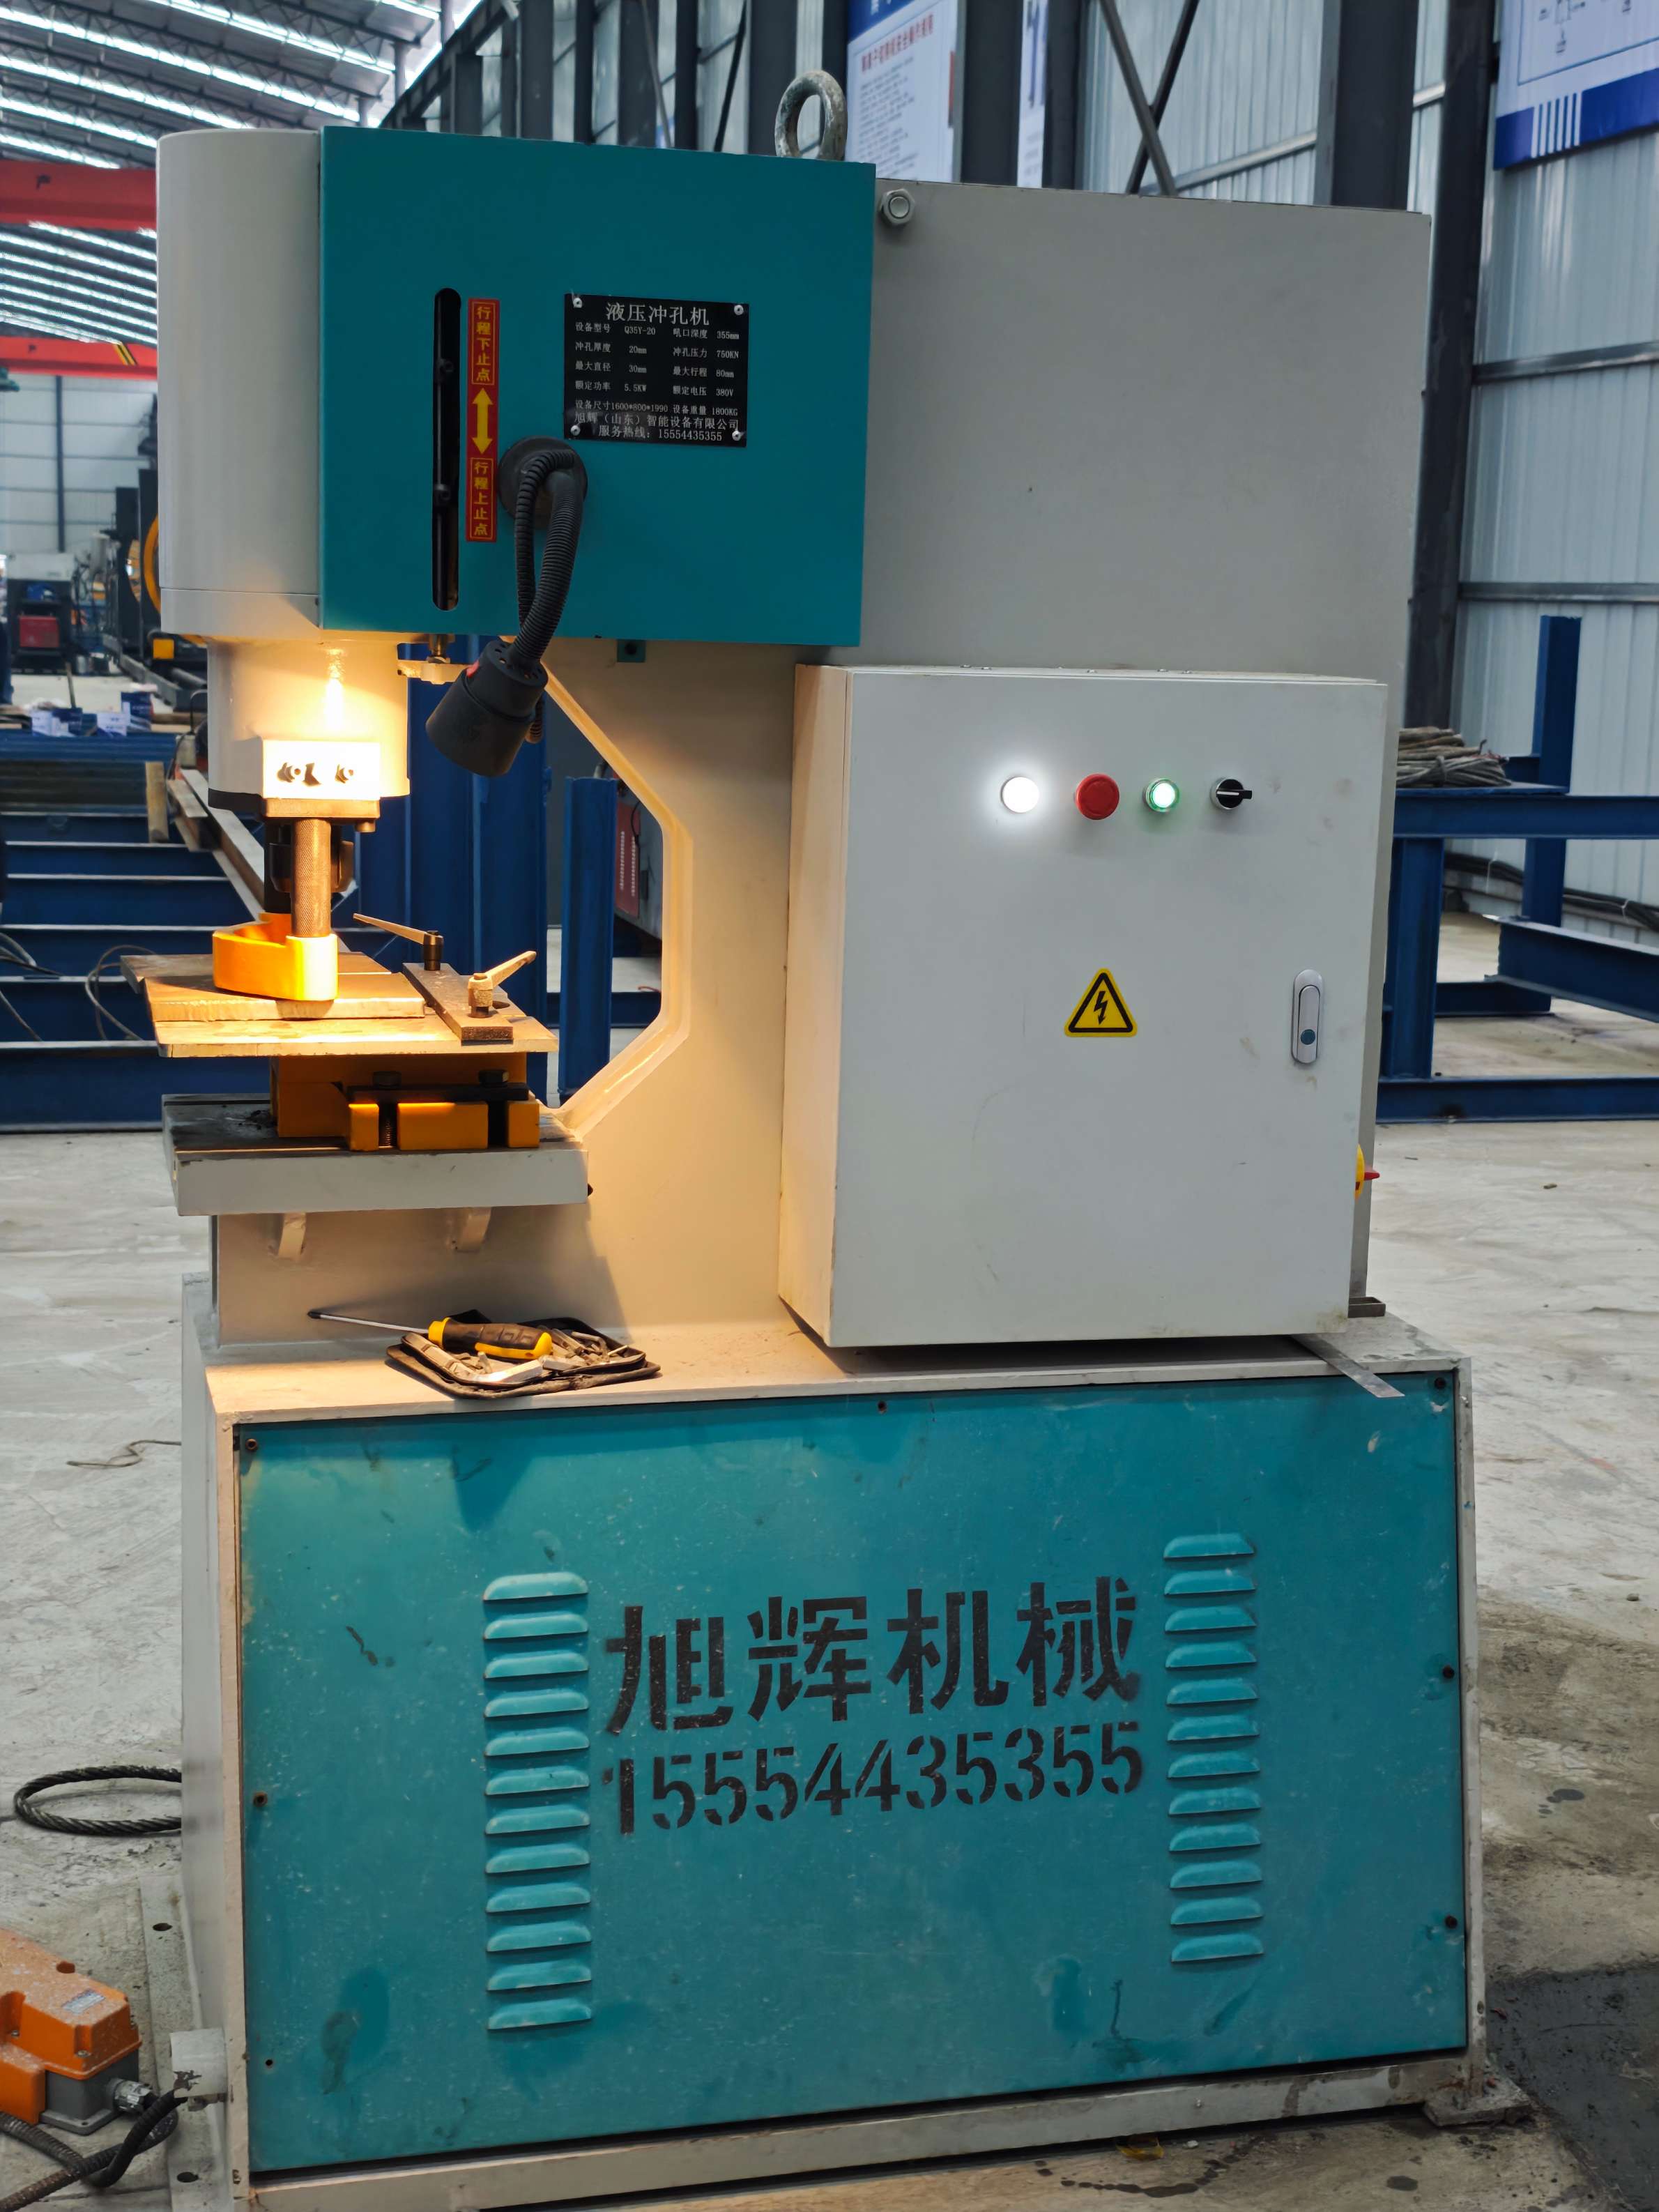
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกอุปกรณ์แปรรูปเหล็กเส้นด้วยระบบซีเอ็นซีที่เหมาะสมกับโครงการได้อย่างไร?
A: ต้องพิจารณาร่วมกับขนาดโครงการ ข้อกำหนดเกี่ยวกับขนาดเหล็กเส้นและความแม่นยำในการแปรรูป ตัวอย่างเช่น ในโครงการทางหลวง ขนาดเส้นผ่านศูนย์กลางของเหล็กเส้นส่วนใหญ่อยู่ที่ 12-32 มม. สามารถเลือกใช้ศูนย์ดัดเหล็กเส้นด้วยระบบซีเอ็นซี ซึ่งมีช่วงรัศมีดัดตั้งแต่ 100-1000 มม. และสามารถสนับสนุนการดัดต่อเนื่องหลายมุม ในโครงการรถไฟความเร็วสูงมีความต้องการความแม่นยำสูงสำหรับกรงเหล็กเส้น จึงต้องเลือกใช้เครื่องเชื่อมกลมกรงเหล็กเส้นด้วยระบบซีเอ็นซี ซึ่งมีช่วงความเหมาะสมของเส้นผ่านศูนย์กลางของเหล็กเส้นหลักตั้งแต่ 12-50 มม. และช่วงการปรับระยะห่างของเหล็กเส้นลวดพันตั้งแต่ 50-300 มม.
Q2: วิธีการปรับตั้งค่าพารามิเตอร์การทำงานของอุปกรณ์?
A: ยกตัวอย่างเช่น สายการผลิตท่อนำขนาดเล็กอัตโนมัติเต็มรูปแบบ ขั้นตอนที่ 1: ป้อนพารามิเตอร์ต่าง ๆ เช่น เส้นผ่านศูนย์กลางท่อนำ (42-89 มม.) ความยาว (3-6 เมตร) ลงในแผงควบคุม ขั้นตอนที่ 2: เริ่มระบบไฮดรอลิก ปรับแรงดันหนีบให้เป็น 5-8 MPa ขั้นตอนที่ 3: ตั้งค่ากระแสเชื่อม (120-180 A) และเวลาเชื่อม (0.5-1.2 วินาที) เพื่อให้แน่ใจว่าความแข็งแรงของรอยเชื่อม ≥ ความแข็งแรงของวัสดุพื้นฐาน
Q3: จะตรวจสอบและแก้ไขปัญหาอุปกรณ์เสียอย่างไร?
A: หากสถานีเชื่อมกรงเหล็กเสริมเกิดความคลาดเคลื่อนในการวางตำแหน่งเหล็กเส้นหลัก จะต้องตรวจสอบ STEP1: เซ็นเซอร์มีการคลอนหรือไม่ ซึ่งทำให้เกิดความผิดปกติในการส่งสัญญาณ; STEP2: พารามิเตอร์ของไดรเวอร์มอเตอร์เซอร์โวสอดคล้องหรือไม่ แนะนำให้ตั้งค่าความเร่งที่ 0.5m/s² และความช้าลงที่ 0.3m/s²; STEP3: การหล่อลื่นรางนำมีเพียงพอหรือไม่ ต้องเติมจารบีลิเธียมทุก 8 ชั่วโมง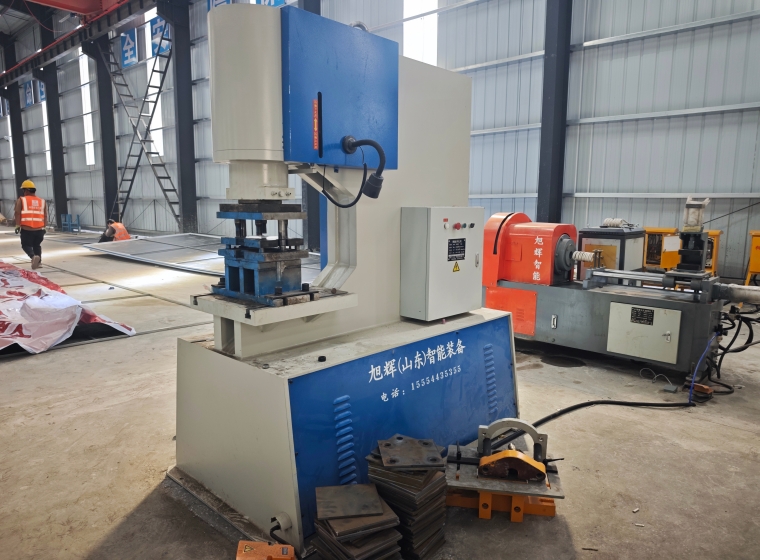
สรุปเนื้อหาทั้งหมดเพื่อเป็นแนวทางอ้างอิง
บริษัท ซูฮุย (มณฑลซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด ได้บรรลุการประมวลผลที่มีประสิทธิภาพและแม่นยำสูงของอุปกรณ์ประมวลผลเหล็กเส้นด้วยระบบควบคุม PLC, การขับเคลื่อนด้วยมอเตอร์เซอร์โว และเทคโนโลยีหลักอื่นๆ สายการผลิตโครงเหล็กโค้ง, สถานีเชื่อมกรงเหล็ก และอุปกรณ์อื่นๆ ของบริษัทได้รับการพิสูจน์ความน่าเชื่อถือทางเทคโนโลยีในโครงการต่างๆ เช่น ทางหลวงสายปักกิ่ง-ซีออง และทางรถไฟความเร็วสูงเจิ้งโจว-วานโจว ด้วยปริมาณการประมวลผลต่อวันสูงถึง 300 ตัน และอัตราการใช้ประโยชน์จากวัสดุเกิน 92% ซึ่งให้การสนับสนุนอย่างแข็งขันต่อการมาตรฐานการก่อสร้างเหล็กเส้น สำหรับข้อมูลเพิ่มเติม โปรดดูที่เว็บไซต์อย่างเป็นทางการ:www.xuhuiintelligenttech.com