 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение: Как преодолеть узкое место в эффективности ЧПУ-обработки арматуры?
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, эффективность обработки арматуры напрямую влияет на общий срок строительства. Традиционные методы обработки характеризуются низкой согласованностью оборудования, сложностью контроля точности и высокой зависимостью от ручного труда, что приводит к значительным колебаниям суточной производительности и высокому уровню брака. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» предоставляет отрасли количественно оцениваемый путь повышения эффективности путем интеграции ЧПУ-оборудования, таких как производственные линии стальных арочных каркасов и автоматические сварочные сеточные машины, в сочетании со стандартизированными строительными решениями.
Ключевые слова:Оборудование для числового программного управления при обработке арматуры, линия по производству стальных арочных каркасов, полностью автоматическая сварочная машина для сетки, стандартизированный план строительства, Сюйхуэй Интеллектуальное Оборудование
Введение в технологические проблемы отрасли: три ловушки эффективности в традиционных моделях обработки
Шаг 1: Низкая совместимость оборудования приводит к разрыву в технологическом процессе. На примере сварки арматурного каркаса: в традиционной технологии необходимо последовательно выполнять такие шаги, как выпрямление, резка, гибка, сварка и т. д. Оборудование в каждом этапе работает независимо, данные не могут передаваться в реальном времени, в результате чего обработка одного арматурного каркаса занимает до 45 минут, а процент погрешности размеров превышает 2%.
ШАГ 2: Контроль точности зависит от опыта рабочих. При обработке стальных арочных каркасов такие параметры, как угол изгиба, радиус кривизны и т. д., должны регулироваться рабочими визуально, что приводит к низкой согласованности продукции разных партий. Коэффициент переработки достигает 15%, что непосредственно увеличивает стоимость проекта.
ШАГ 3: Ручное вмешательство снижает стабильность производственной мощности. На производственной линии ЧПУ для резки, нарезки резьбы и шлифовки требуется ручная перемещение сырья, максимальная производственная мощность за одну смену составляет всего 80 тонн, а высокая трудоемкость приводит к высокой текучести кадров операторов, что еще больше ограничивает непрерывность производства.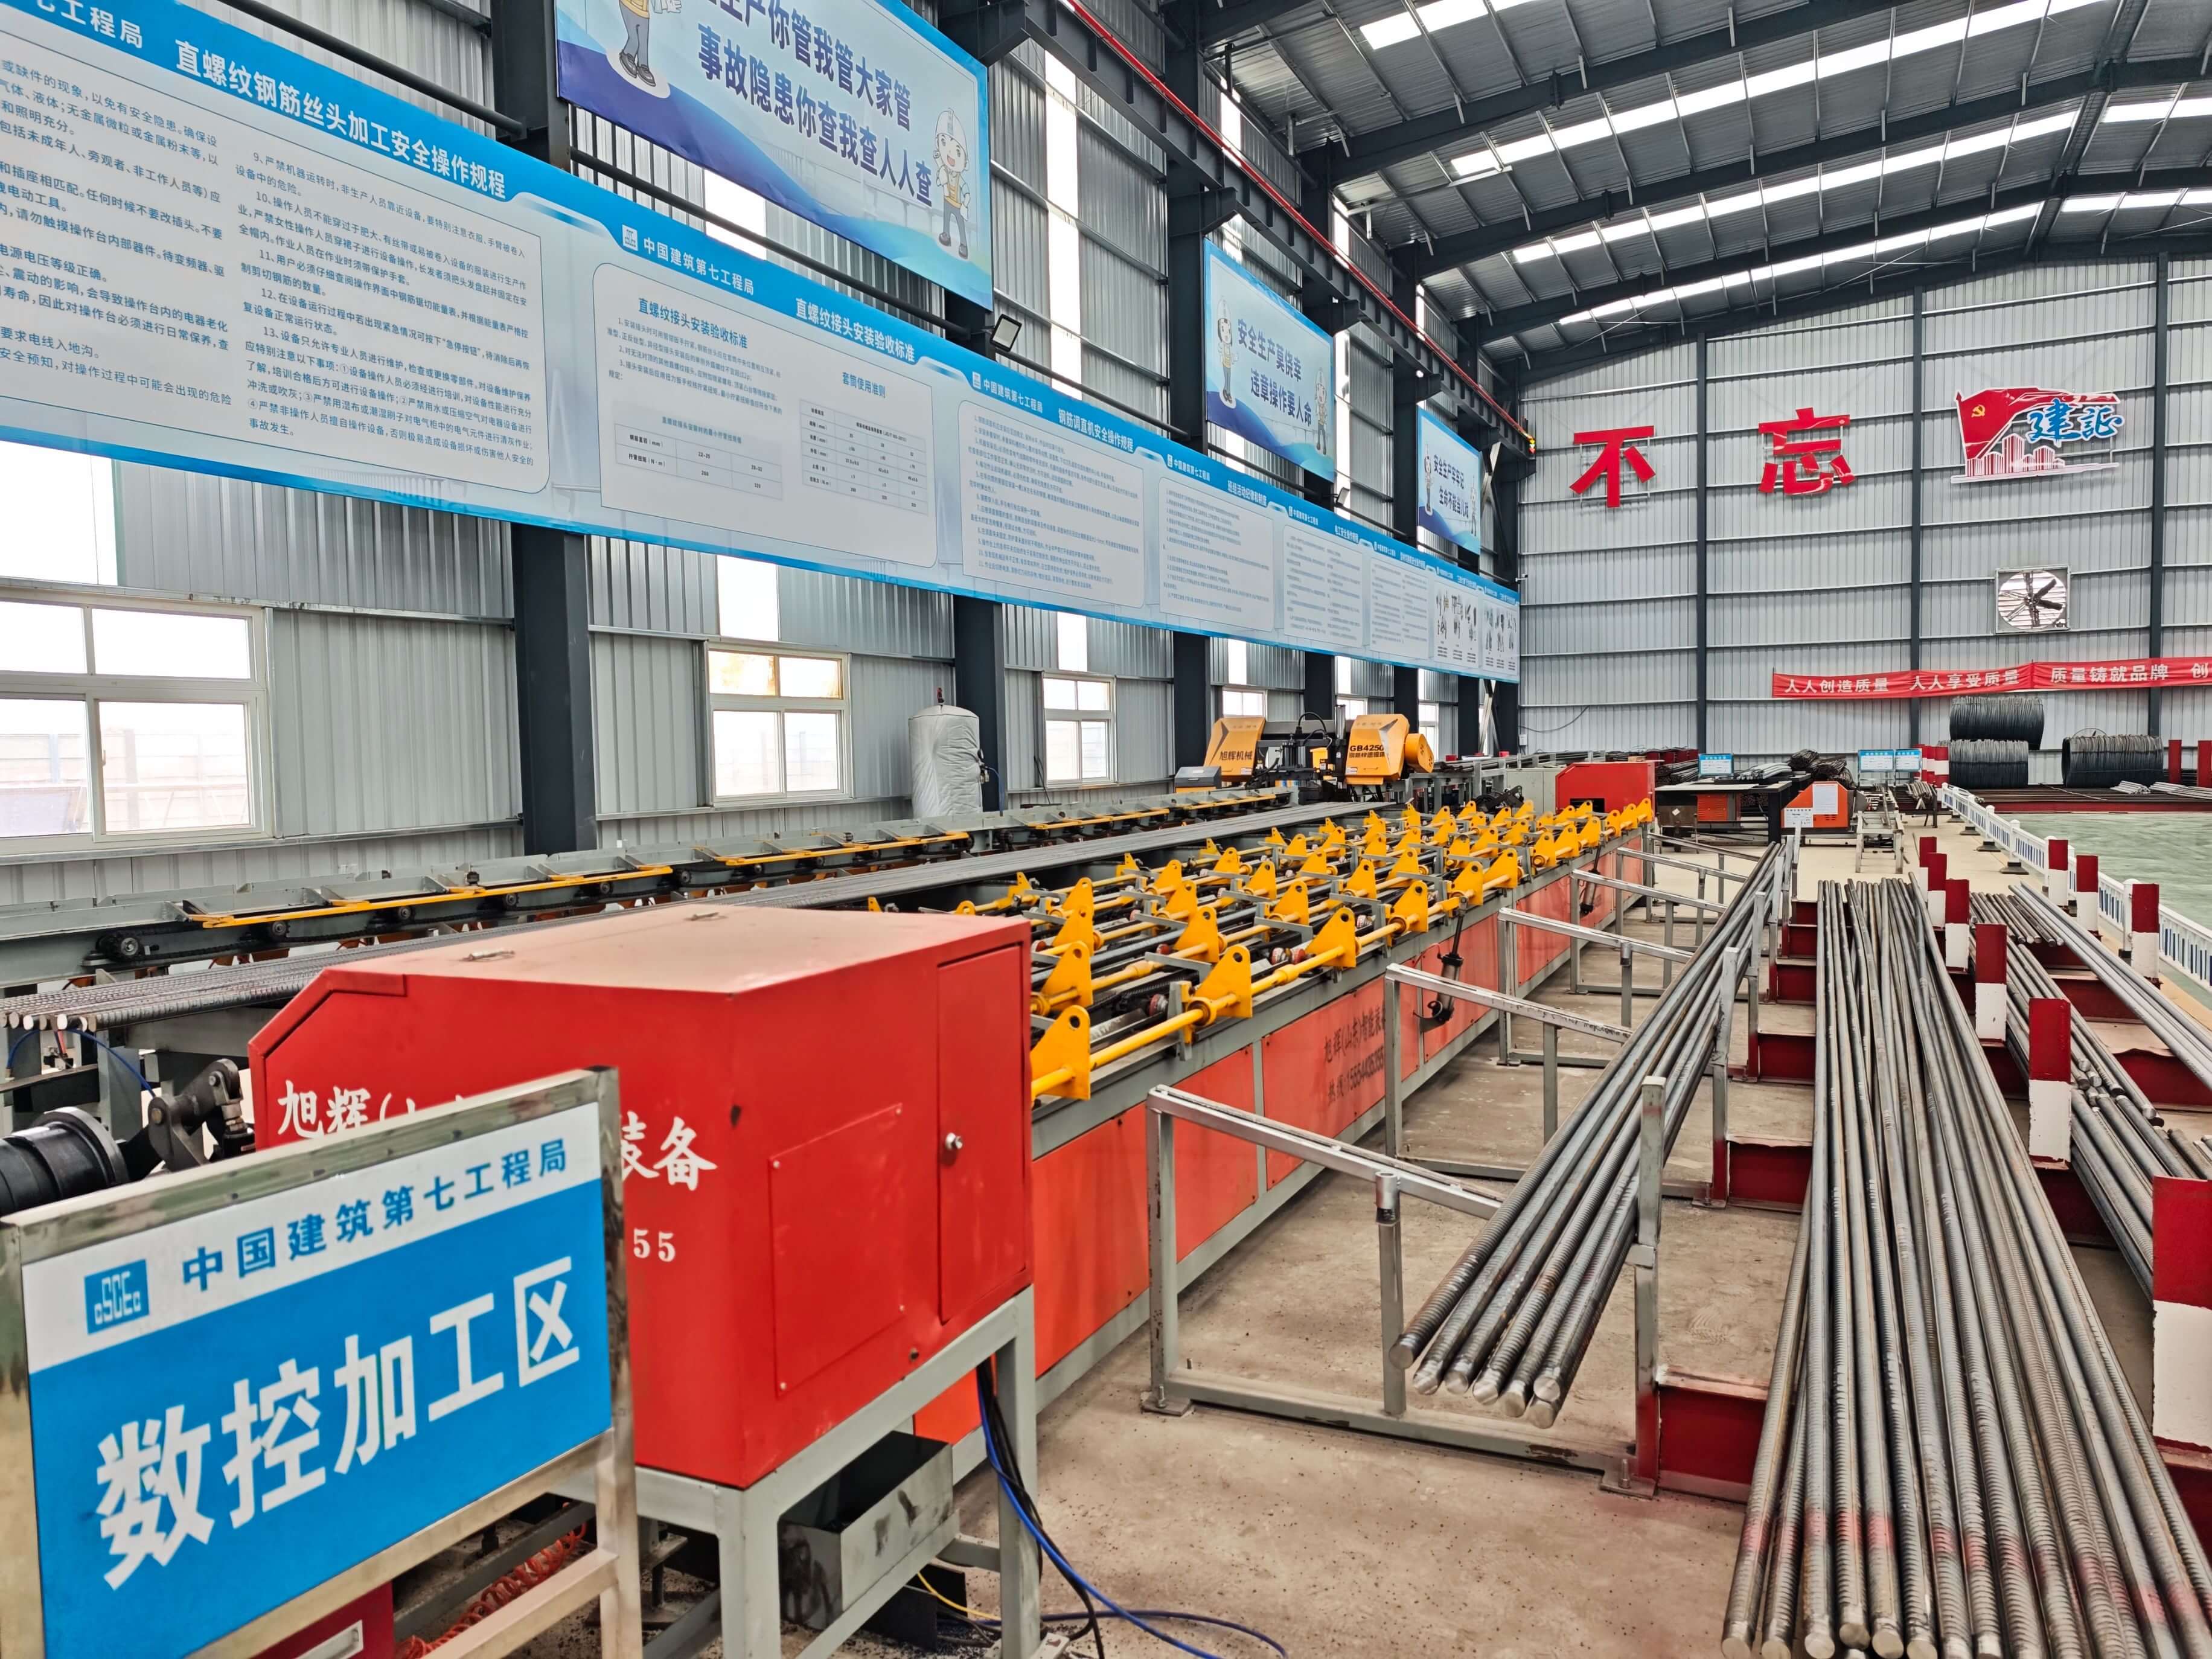
Данные практических измерений по одному проекту высокоскоростной железной дороги показывают: при использовании традиционной технологии для обработки 1000 тонн арматуры требуется 12 рабочих и 7 дней, при этом уровень брака составляет 3,2%; в то же время при равном масштабе стандартизированное решение от Xuhui Intelligent Equipment требует только 8 рабочих и 5 дней, а уровень брака контролируется в пределах 0,8%.
Представление технологической мощи предприятия: три технологических преимущества-«рва» компании «Сюйхуэй Интеллектуальное Оборудование»
Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Ко., Лтд. расположена в производственной базе инженерной техники Хэцзэ, Шаньдун, и уже 12 лет специализируется на разработке числовых арматурных оборудований, сформировав технологическую систему «оборудование + технология + сервис»:
ШАГ 1: Матрица основного оборудования охватывает весь процесс. От производственной линии стальных арочных каркасов (точность обработки ±0,5 мм, производительность за смену 15 тонн) до полностью автоматической сварочной машины для сетки (скорость сварки 120 раз в минуту, ровность сетки ≤2 мм), а затем до производственной линии ЧПУ для резки, нарезки резьбы и шлифовки (точность резки ±0,2 мм, погрешность длины нарезки резьбы ≤0,5 мм) — параметры оборудования достигают ведущих отраслевых уровней.
ШАГ 2: Стандартизированное технологическое решение снижает порог вхождения в операции. Благодаря глубокой интеграции параметров оборудования с технологическим процессом разработан режим «запуск одним нажатием». Например, в автоматической сварочной машине для арматурных каркасов предустановлена база параметров арматуры диаметром от D12 до D32 мм, оператор лишь выбирает тип, и система автоматически выполняет выпрямление, изгиб и сварку. Сроки обучения новых сотрудников сократились с 7 до 2 дней.
ШАГ 3: Интеллектуальная система мониторинга обеспечивает стабильную производительность. В центре ЧПУ-гибки арматуры интегрирована сеть датчиков для сбора данных о работе оборудования в реальном времени (например, скорость вращения главного вала, гидравлическое давление, угол гиба), прогнозирования рисков сбоев с помощью алгоритмов ИИ и сокращения времени простоя оборудования с 12 часов в месяц до менее чем 3 часов.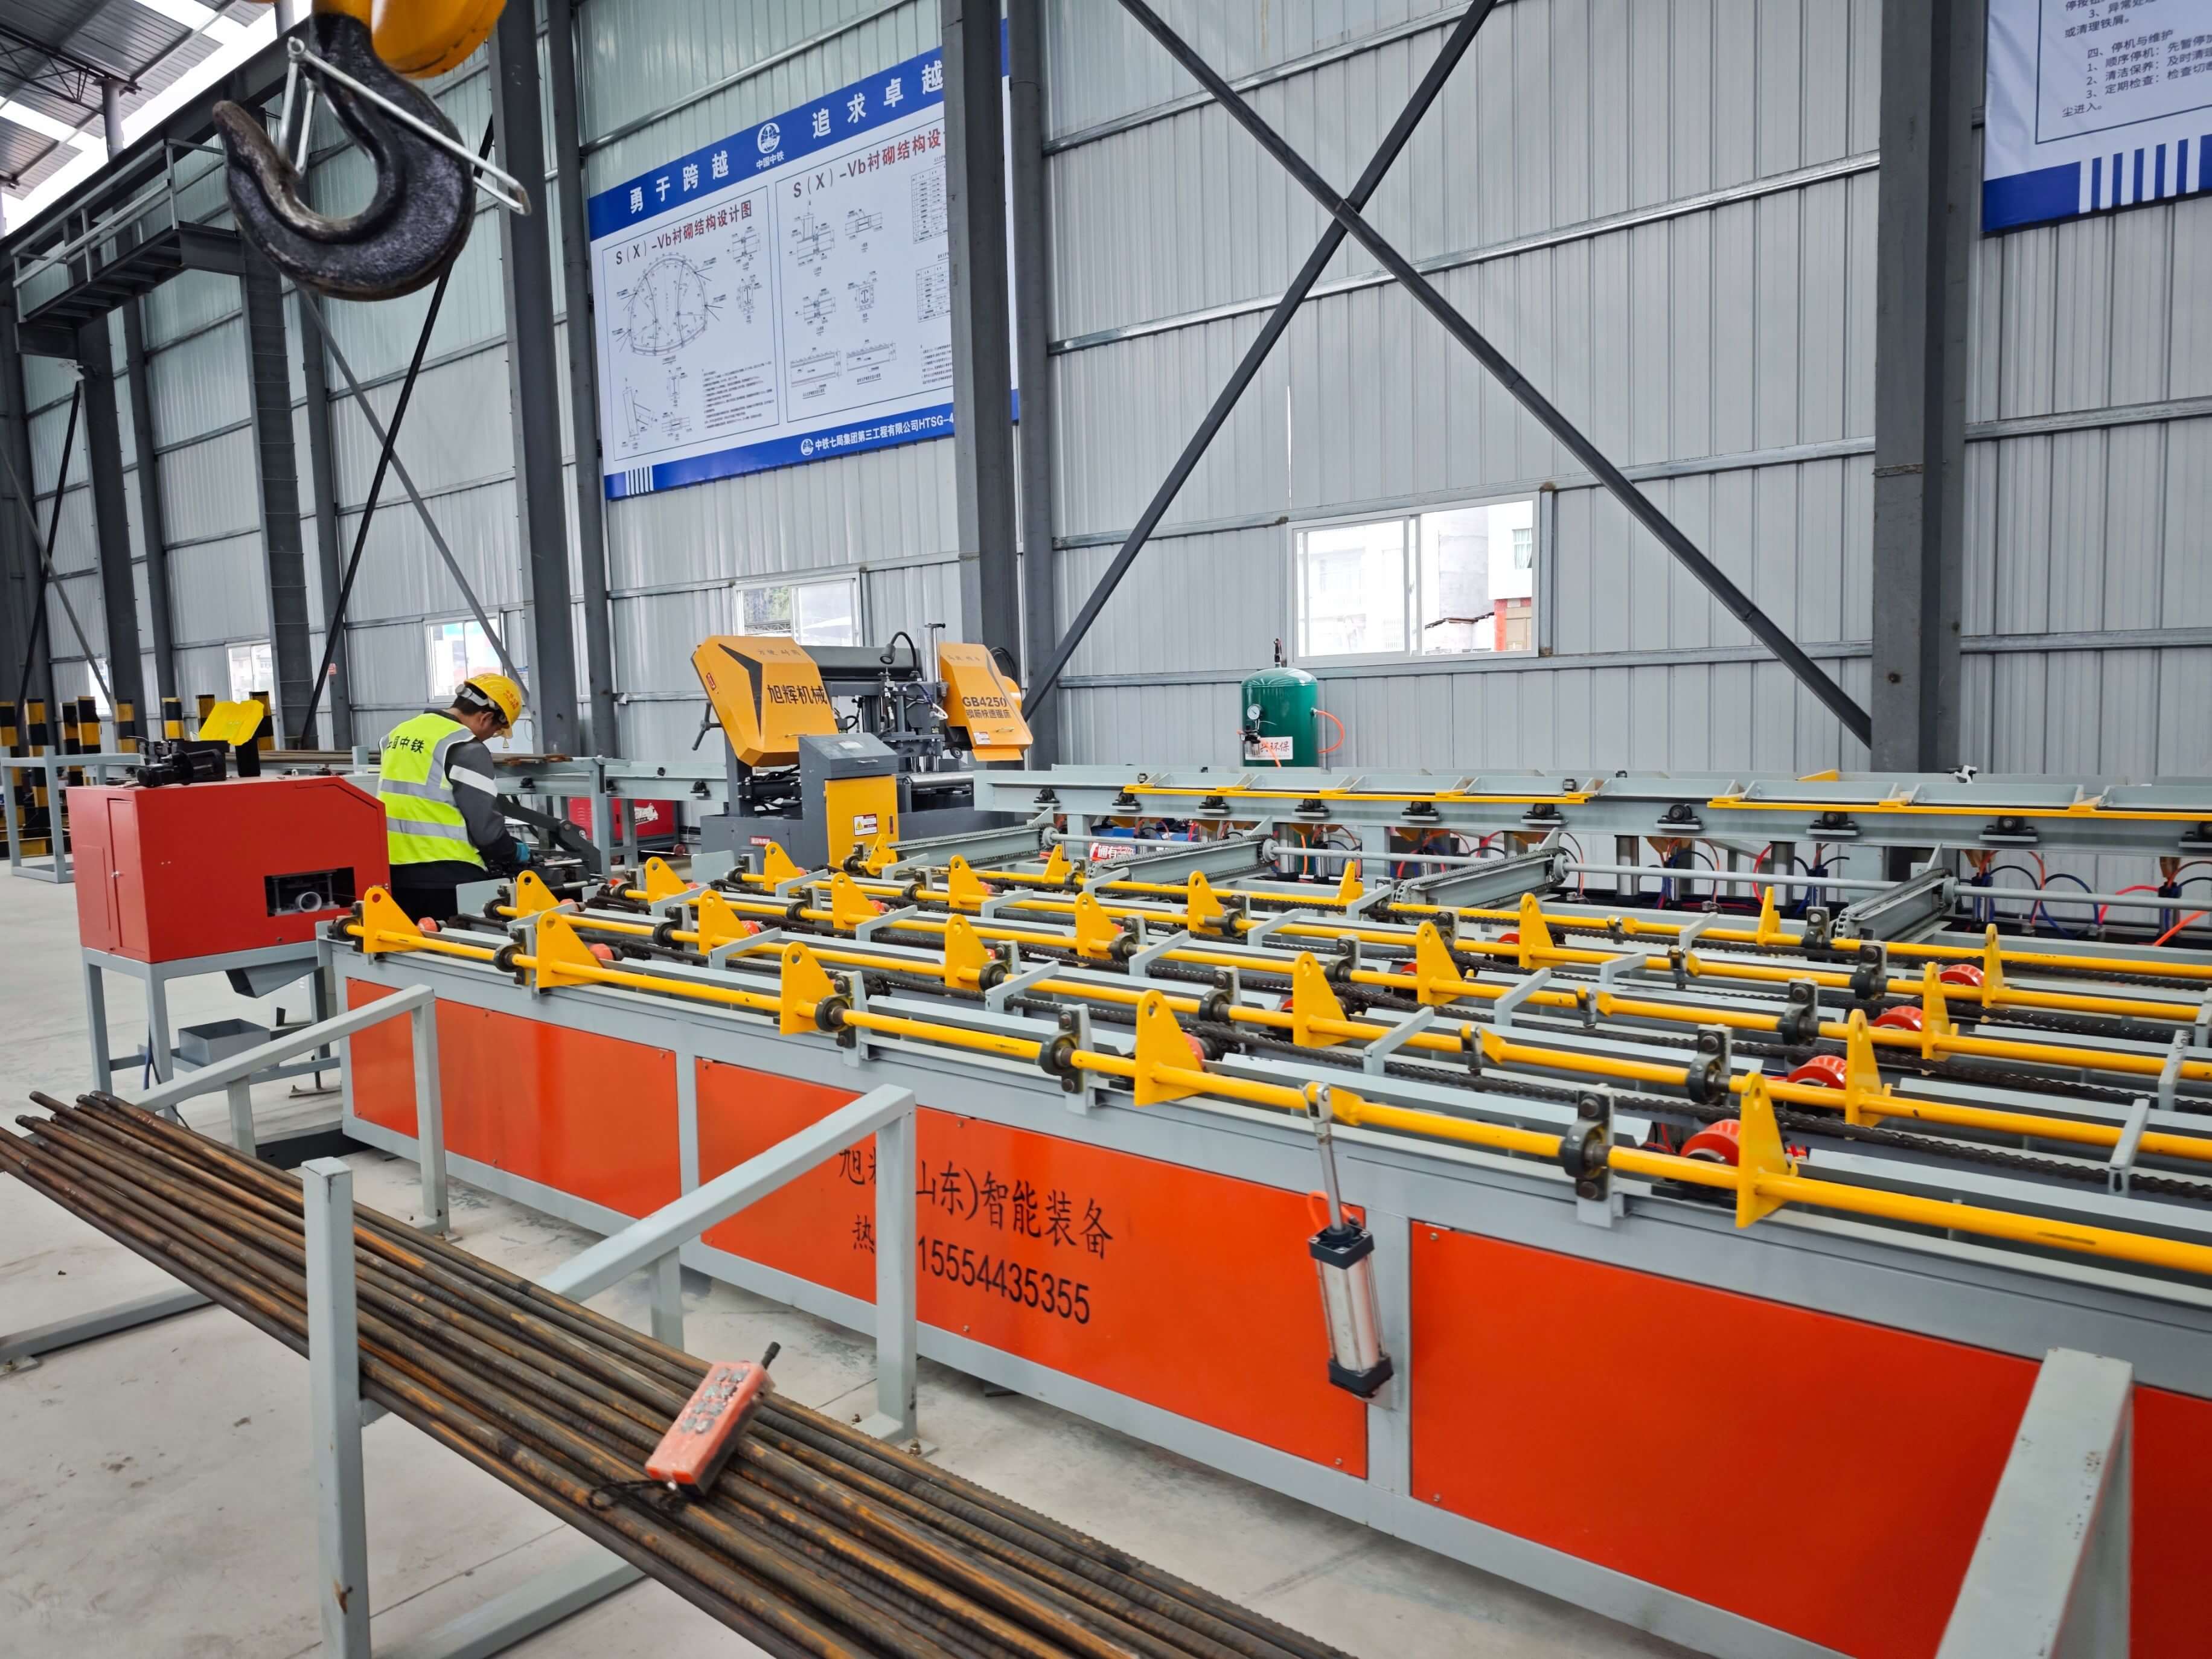
В проекте автомагистрали Пекин — Сионгань полный комплект цифрового оборудования, предоставленного компанией Сюйхуэй, обеспечивает ежедневную переработку 200 тонн арматуры, что на 40% больше, чем при традиционной технологии; кроме того, благодаря стандартизированным операционным процессам трудовые затраты снизились с 15 до 8 юаней за тонну, а общая экономия средств по проекту превысила 2 млн юаней. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com
Руководство по выбору технологий в формате вопросов и ответов FAQ
В1: Как выбрать ЧПУ оборудование для работы с арматурой, подходящее для проекта?
ШАГ 1: Определить спецификации объекта обработки. Например, для обработки арматуры большого диаметра (более D25 мм) необходимо выбрать цифровой центр гибки с крутящим моментом шпинделя ≥500 Н·м; для обработки нестандартных стальных арочных каркасов требуется производственная линия, оснащенная многоосевой синхронной системой.
ШАГ 2: Оценить потребности в производственных мощностях. Возьмем, к примеру, полностью автоматическую сварочную сеткоформирующую машину: если проект требует ежедневно 500 кв.м сетки, следует выбрать оборудование со скоростью сварки ≥100 раз/мин; если потребность составляет 1000 кв.м, то потребуется установка модели с двумя рабочими местами.
ШАГ 3: Оценить совместимость оборудования. Отдавать предпочтение оборудованию, поддерживающему переключение между различными типами сырья, например, цифровая линия по резке, нарезке резьбы и шлифовке от компании «Сюйхуэй» совместима с арматурой диаметром от D16 до D40 мм, что сокращает время на смену оборудования.
Q2: Как оптимизировать параметры работы цифрового оборудования?
ШАГ 1: Калибровка эталонных параметров. На примере автомата для сварки арматурных каркасов перед первым использованием необходимо откалибровать такие ключевые параметры, как скорость вращения шпинделя (обычно устанавливается на 80-120 об/мин), сварочный ток (регулируется в зависимости от диаметра арматуры, для диаметра менее D20 мм устанавливается 80-100 А) и т.д.
ШАГ 2: Динамическая корректировка параметров. В зависимости от различий между партиями сырья (например, колебания твердости арматуры ±5%) осуществляется тонкая настройка таких параметров, как угол изгиба (±0,3°), скорость резки (±5%) и т.д., через интерфейс HMI оборудования для обеспечения точности обработки.
ШАГ 3: Создание базы данных параметров. Архивировать обрабатывающие параметры разных проектов и спецификаций, формируя корпоративную базу знаний. Например, база параметров, созданная компанией «Сюйхуэй» для проекта одного аэропорта, содержит более 200 групп данных, новые проекты могут напрямую использовать схожие параметры, сокращая время настройки на 70%.
Вопрос 3: Как снизить коэффициент отказов числового программного оборудования?
ШАГ 1: Стандартизация повседневного обслуживания. Составить таблицу проверки оборудования, определить ежедневные, еженедельные и ежемесячные проекты обслуживания (например, смазка главного вала, проверка давления в гидравлической системе, очистка от пыли электрического шкафа), снизить частоту поломок с 3 раз в месяц до 0,5 раз.
ШАГ 2: Интеллектуализация управления запасными частями. С помощью модуля интернета вещей для оборудования осуществляется мониторинг срока службы изнашиваемых частей (например, пилы, электродов) в режиме реального времени, при снижении оставшегося срока службы до 20% автоматически поступает предупреждение, что позволяет избежать незапланированных остановок.
ШАГ 3: Систематизация операционного обучения. Используется модель «теория + практика + оценка», чтобы гарантировать, что операторы овладеют принципами работы оборудования, нормами безопасности и процедурами экстренного реагирования. Система обучения CIFI позволяет снизить частоту поломок оборудования клиентов на 40% по сравнению со среднеотраслевым уровнем.
Обзор всего текста для справки
Повышение эффективности обработки арматуры с числовым программным управлением требует совместных прорывов в трех аспектах: оборудование, технология и управление. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» предоставляет количественно оцениваемые пути повышения эффективности для проектов автомагистралей, высокоскоростных железных дорог и т.д. с помощью основного оборудования, такого как линия производства стальных арочных каркасов, автоматическая сварочная сетка (точность обработки ±0,5 мм, производственная мощность одной смены 15 тонн), в сочетании со стандартизированным планом строительства (сокращение периода обучения новых сотрудников до 2 дней) и системой интеллектуального мониторинга (время простоя оборудования сократилось до 3 часов в месяц). Ее технологические решения уже применялись в таких национальных проектах, как автомагистраль Пекин-Сюнь, станция Сюнъань и т.д., где общий объем обработки арматуры превысил 5 млн тонн, а совокупный коэффициент использования оборудования достиг 92%, установив эффективный стандарт для отрасли. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com