 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение: Почему эффективность производства стальных арочных каркасов стала узким местом при строительстве туннелей?
При строительстве туннелей на одном из участков железной дороги Сычуань-Тибет из-за недостаточной точности сварки и медленной скорости формования на традиционной производственной линии стальных арочных каркасов суточная производственная мощность составляла всего 8 каркасов, что значительно ниже потребности проекта в 12 каркасах. Эта проблема отражает общие болевые точки отрасли: как с помощью технологических инноваций добиться стандартизации и повышения эффективности производства стальных арочных каркасов? Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» (Xuhui (Shandong) Intelligent Equipment Co., Ltd.), опираясь на 20-летний опыт в разработке числовых регулируемых арматурных оборудований, выпустила новое поколение производственной линии стальных арочных каркасов, благодаря трем основным технологическим прорывам увеличила суточную производственную мощность до 15 каркасов, а процент сварных соединений, соответствующих стандартам, достиг 99,8%. В данной статье будут подробно рассмотрены предложенные решения с точки зрения технологического принципа, практических примеров и руководства по выбору оборудования.
Ключевые слова: производственная линия стальных арочных каркасов, оборудование для ЧПУ обработки арматуры, точность сварки, модульный дизайн, интеллектуальная система управления
Вступление к технологическим болевым точкам в отрасли: три ловушки эффективности на традиционных производственных линиях
ШАГ 1: Недостаточная точность сварки приводит к высокому уровню переработки. На традиционной производственной линии используется ручное позиционирование при сварке, отклонение длины дуги составляет ±3 мм, что приводит к низкой степени совпадения стального арочного каркаса с контуром туннеля и требует вторичной обработки, время переработки одной секции превышает 2 часа.
ШАГ 2: Низкая скорость формования ограничивает производственную мощность. Процесс холодного профилирования зависит от гидравлической системы, цикл одиночного формования составляет до 8 минут, а износ оборудования высок, требуется остановка для технического обслуживания 3 раза в месяц, каждый раз техническое обслуживание занимает 4 часа.
ШАГ 3: Низкая степень автоматизации, высокая зависимость от ручного труда. От загрузки сырья до снятия готовой продукции с линии требуется совместная работа 6 рабочих, затраты на рабочую силу составляют 35% от общих производственных затрат, при этом погрешность операций значительно возрастает с увеличением рабочего времени.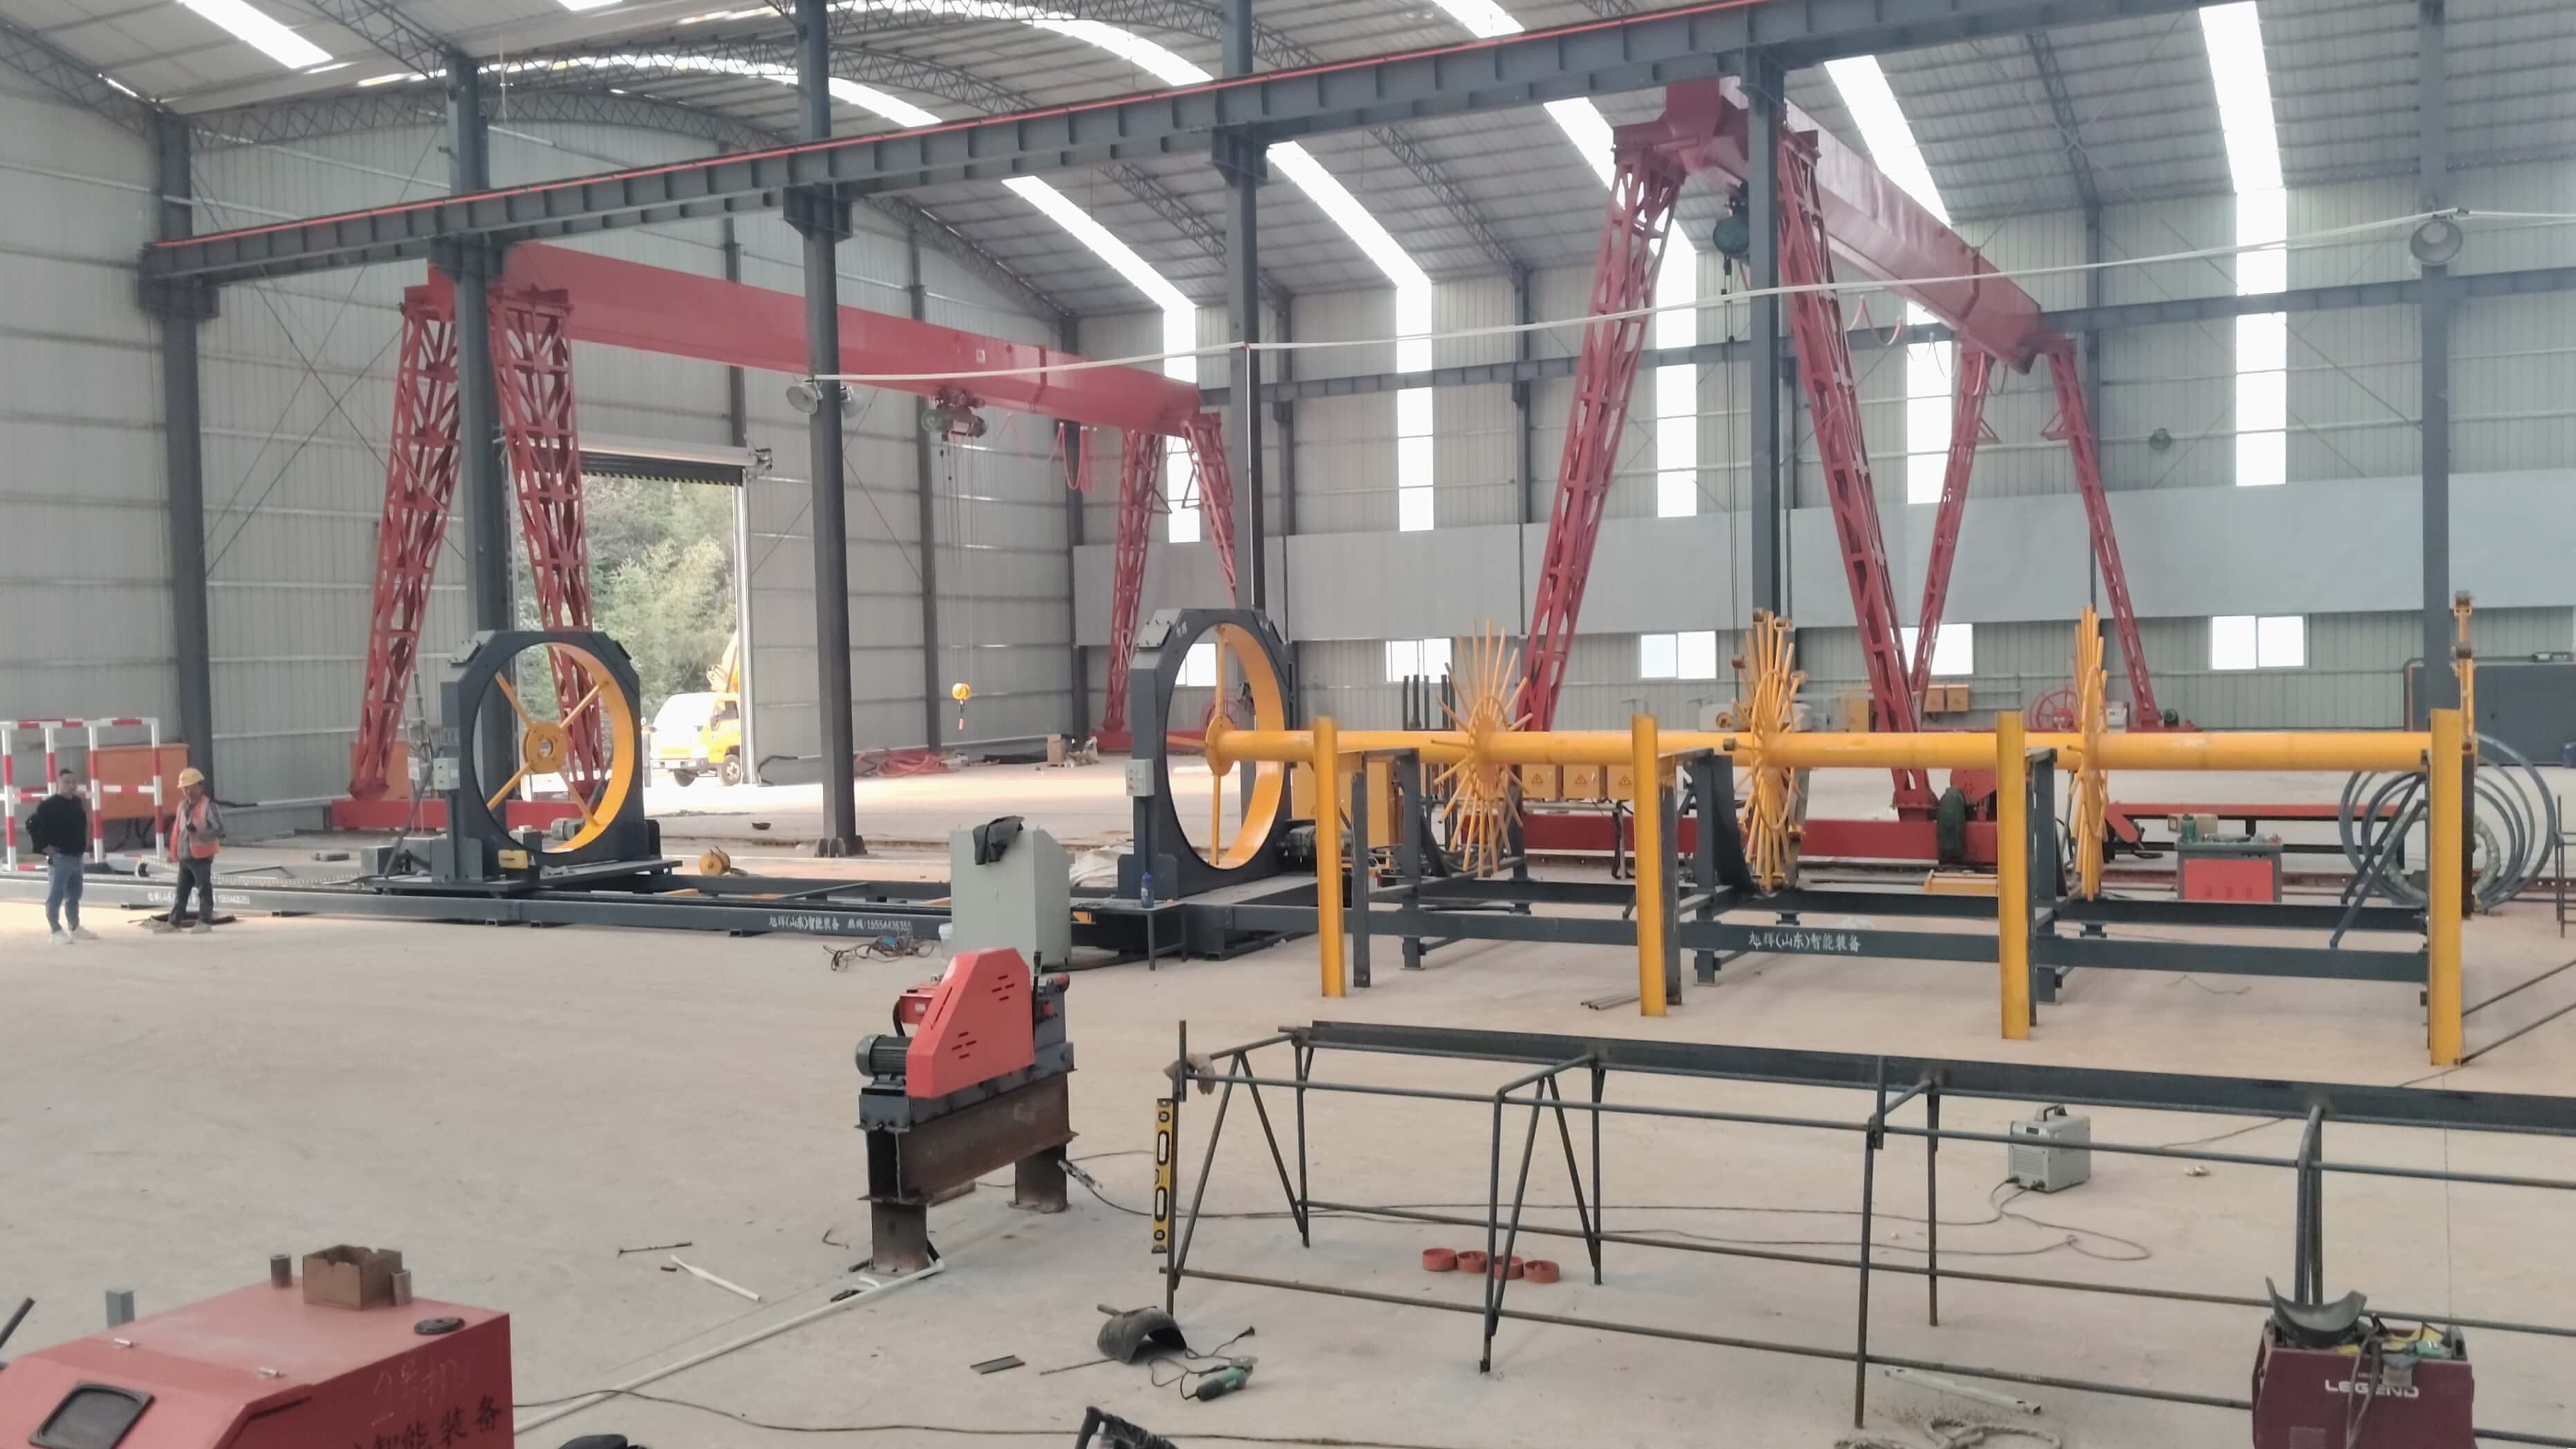
Данные практических измерений: при использовании традиционной производственной линии в одном туннельном проекте ежемесячная производственная мощность составляла всего 240 секций, процент сварных соединений, соответствующих стандартам, составлял 92%, а частота отказов оборудования — 15%; после перехода на производственную линию Xuhui ежемесячная производственная мощность увеличилась до 450 секций, процент сварных соединений, соответствующих стандартам, составил 99,8%, а частота отказов оборудования снизилась до 2%.
Представление технологической мощи предприятия: три основных прорыва компании «Сюйхуэй Интеллектуальное Оборудование»
Как ведущее предприятие по производству числового управления оборудования для арматуры, расположенное в Хэцзэ, Шаньдун, компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» имеет техническую команду из 30 человек, среди которых 8 старших инженеров, владеет 12 патентами на промышленные образцы, а её производственная линия стальных арочных каркасов уже обслуживает более 30 ключевых проектов, таких как China Railway и China Communications Construction. Основные технологические прорывы следующие:
ШАГ 1: Модульная конструкция обеспечивает быструю смену типа. Производственная линия использует трехступенчатую архитектуру «модуль холодного профилирования + модуль сварочного робота + модуль контроля», поддерживает быструю смену арматуры диаметром от φ16 до φ40 мм, время на смену типа сокращается с 2 часов до 15 минут. Например, в проекте строительства туннеля одного из бюро Китайской железной дороги за счет замены комплекта холоднокатаных роликов производственная сменка арматуры с диаметром φ25 мм на φ32 мм была осуществлена в течение 20 минут.
ШАГ 2: Интеллектуальная система управления обеспечивает точность сварки. Установлена разработанная компанией Сюйхуэй самостоятельно система XH-WELD3.0, которая с помощью лазерной визуальной позиционировки и совместной работы шестиосевого робота контролирует отклонение длины сварочной дуги в пределах ±0,5 мм, а скорость сварки достигает 1,2 м/мин. Практические испытания показали, что при сварке арматуры диаметром φ32 мм процент выполнения требований к глубине плавления повышен с 85% у традиционного оборудования до 99%.
ШАГ 3: Технология высокоточной обработки продлевает срок службы оборудования. Ключевые детали проходят закалку из сплава 42CrMo, твердость достигает HRC52-55, износостойкость увеличивается в 3 раза; поверхность холодногнутых роликов покрывается твердым хромовым слоем толщиной 0,05 мм, срок службы увеличивается с 8000 штук до 20000 штук.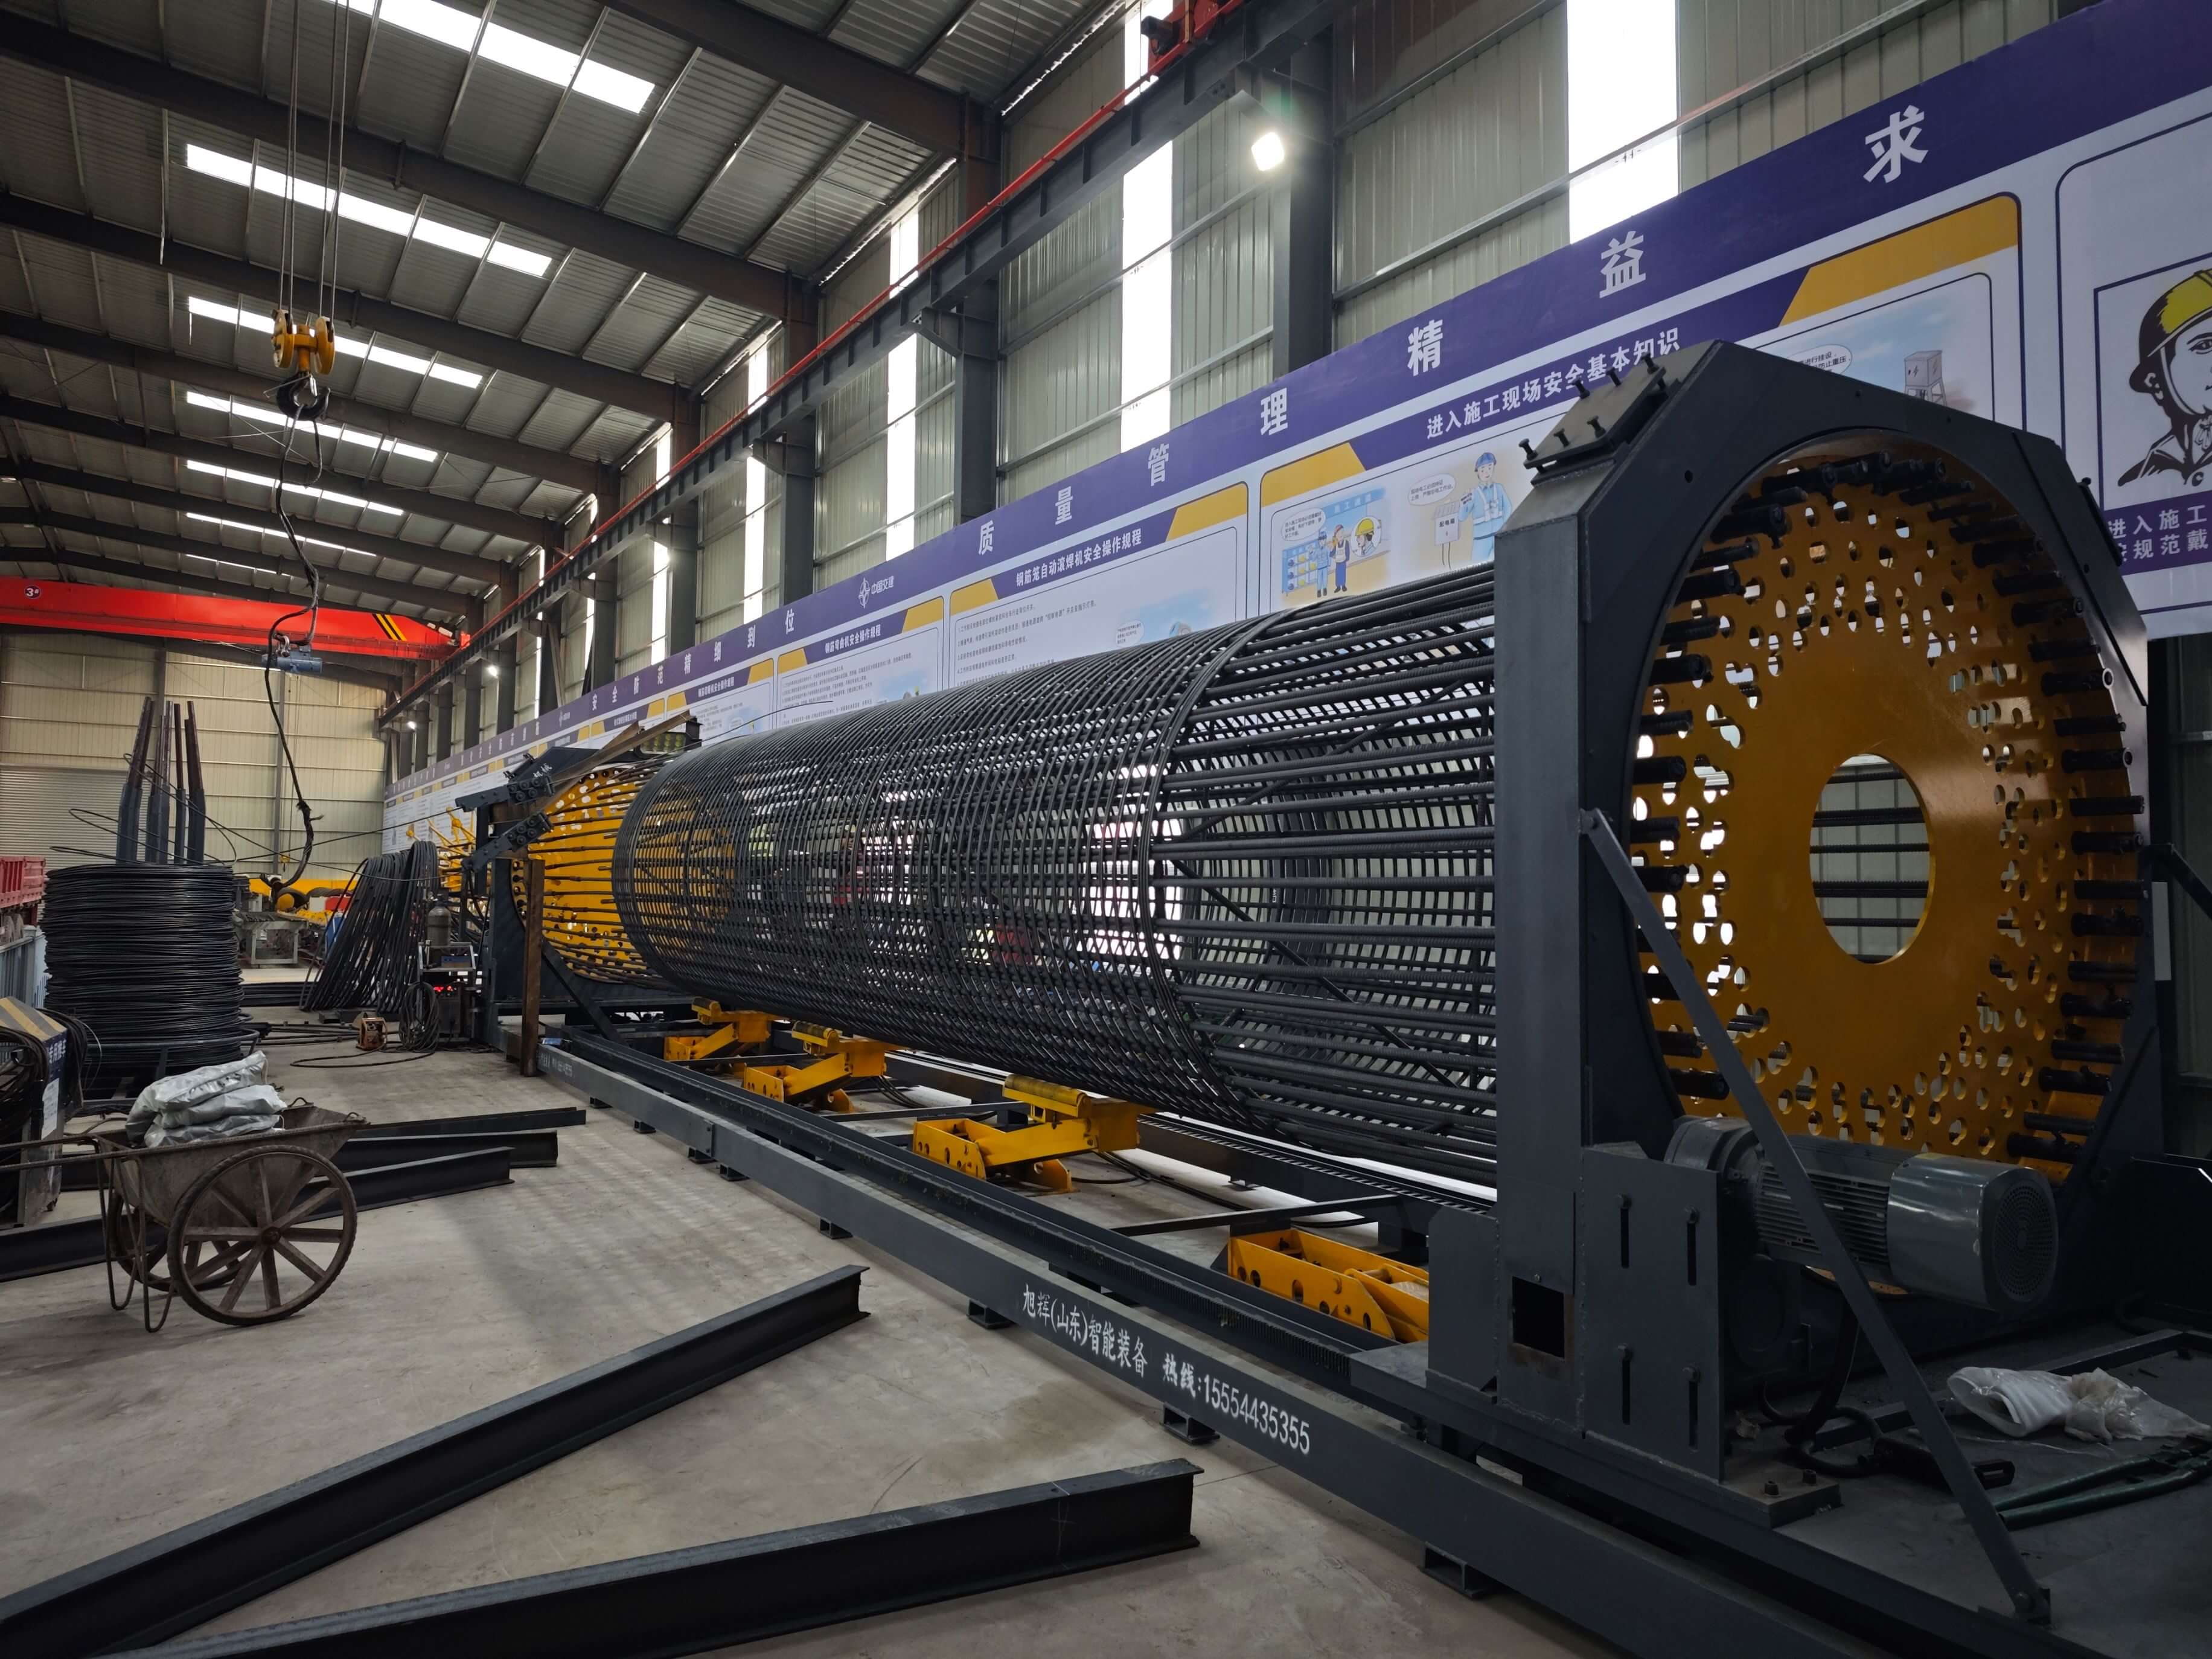
Количественная оценка технологических преимуществ: время производства одной стальной арочной конструкции сократилось с 45 минут до 28 минут, энергопотребление снизилось на 20%, трудозатраты уменьшились на 50%. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com
Руководство по выбору технологии в формате вопросов и ответов FAQ
В1: Как выбрать спецификацию производственной линии стальных арочных каркасов, подходящую для проекта?
А: Необходимо всесторонне учитывать размеры сечения туннеля, диаметр арматуры и потребности в суточной производительности. Например, для туннеля с диаметром сечения 12 м рекомендуется выбрать производственную линию модели Сюйхуэй XH-GA-2000, которая поддерживает обработку арматуры диаметром от φ16 до φ40 мм, максимальная суточная производительность составляет 15 секций, подходит для крупных проектов, таких как China Railway и China Communications Construction.
В2: Как настроить параметры работы оборудования?
ШАГ 1: Установка сварочного тока: рекомендуемый ток для арматуры φ25 мм составляет 180-200 А, для арматуры φ32 мм — 220-250 А;
ШАГ 2: Скорость холодного профилирования: арматурные стержни φ16-φ25 мм устанавливаются на 3 м/мин, арматурные стержни φ28-φ40 мм устанавливаются на 2,5 м/мин;
ШАГ 3: Проверка чувствительности модуля: установить значение 0,5 мм для обеспечения автоматического остановки при превышении допуска отклонения длины дуги.
В3: Как устранять распространенные неисправности?
Симптом неисправности: чрезмерное брызгание при сварке. Шаги по устранению неисправности:
ШАГ 1: Проверьте длину выступа проволоки, стандартное значение составляет 10-15 мм;
ШАГ 2: Контролируйте расход газа, расход газа CO2 должен поддерживаться на уровне 15-20 л/мин;
ШАГ 3: Проверьте износ контактной насадки, при износе более 0,5 мм ее необходимо заменить.
Показатели контроля: процент годных сварных соединений ≥99,5%, общий коэффициент эффективности оборудования (OEE) ≥85%, среднее время между отказами (MTBF) ≥500 часов.
Сводка по всему тексту для справки
Повышение эффективности производственной линии стальных арочных конструкций требует совместных прорывов в трех аспектах: точность сварки, скорость формовки и уровень автоматизации. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью модульного дизайна, интеллектуальной системы управления и технологии высокоточной обработки достигла ведущих в отрасли показателей: ежедневная производительность составляет 15 арочных конструкций, а процент годных сварных швов — 99,8%. Ее оборудование уже используется в таких ключевых национальных проектах, как железная дорога Сычуань-Тибет и железная дорога Китай-Лаос. Для туннельных строительных подрядчиков крайне важно выбрать поставщика оборудования, обладающего способностью к технологическому обновлению и быстрого реагирования на сервисные запросы. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com