 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление к технологическим болевым точкам отрасли: проблемы эффективности и точности традиционной сварки
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, арматурный каркас, являющийся основной несущей конструкцией, качество его сварки напрямую влияет на безопасность и срок службы проекта. Традиционная ручная сварка или полуавтоматическое оборудование имеют три основные проблемы: во-первых,низкая эффективностьСварка одной арматурной клетки занимает 4-6 часов, доля трудозатрат составляет более 30%; во-вторых,Потеря точности, погрешность в интервале между хомутами может достигать ±10 мм, что приводит к превышению допустимых отклонений арматурного каркаса от чертежа; в-третьих,Большие колебания качестваЧасто возникают такие проблемы, как неполные сварные швы и холодные сварные соединения, а уровень переработки достигает 15%. Например, в проекте одного морского моста из-за несоответствия качества сварки требованиям 300 тонн арматурных каркасов потребовалось переработать в целом, что привело к прямым убыткам свыше 2 млн юаней. Более серьезно то, что с обновлением таких стандартов, как «Технические правила сварки стальных конструкций зданий», требования к проценту проходных сварных соединений повышены с 90% до 98%, и традиционные технологии уже с трудом удовлетворяют потребности отрасли.
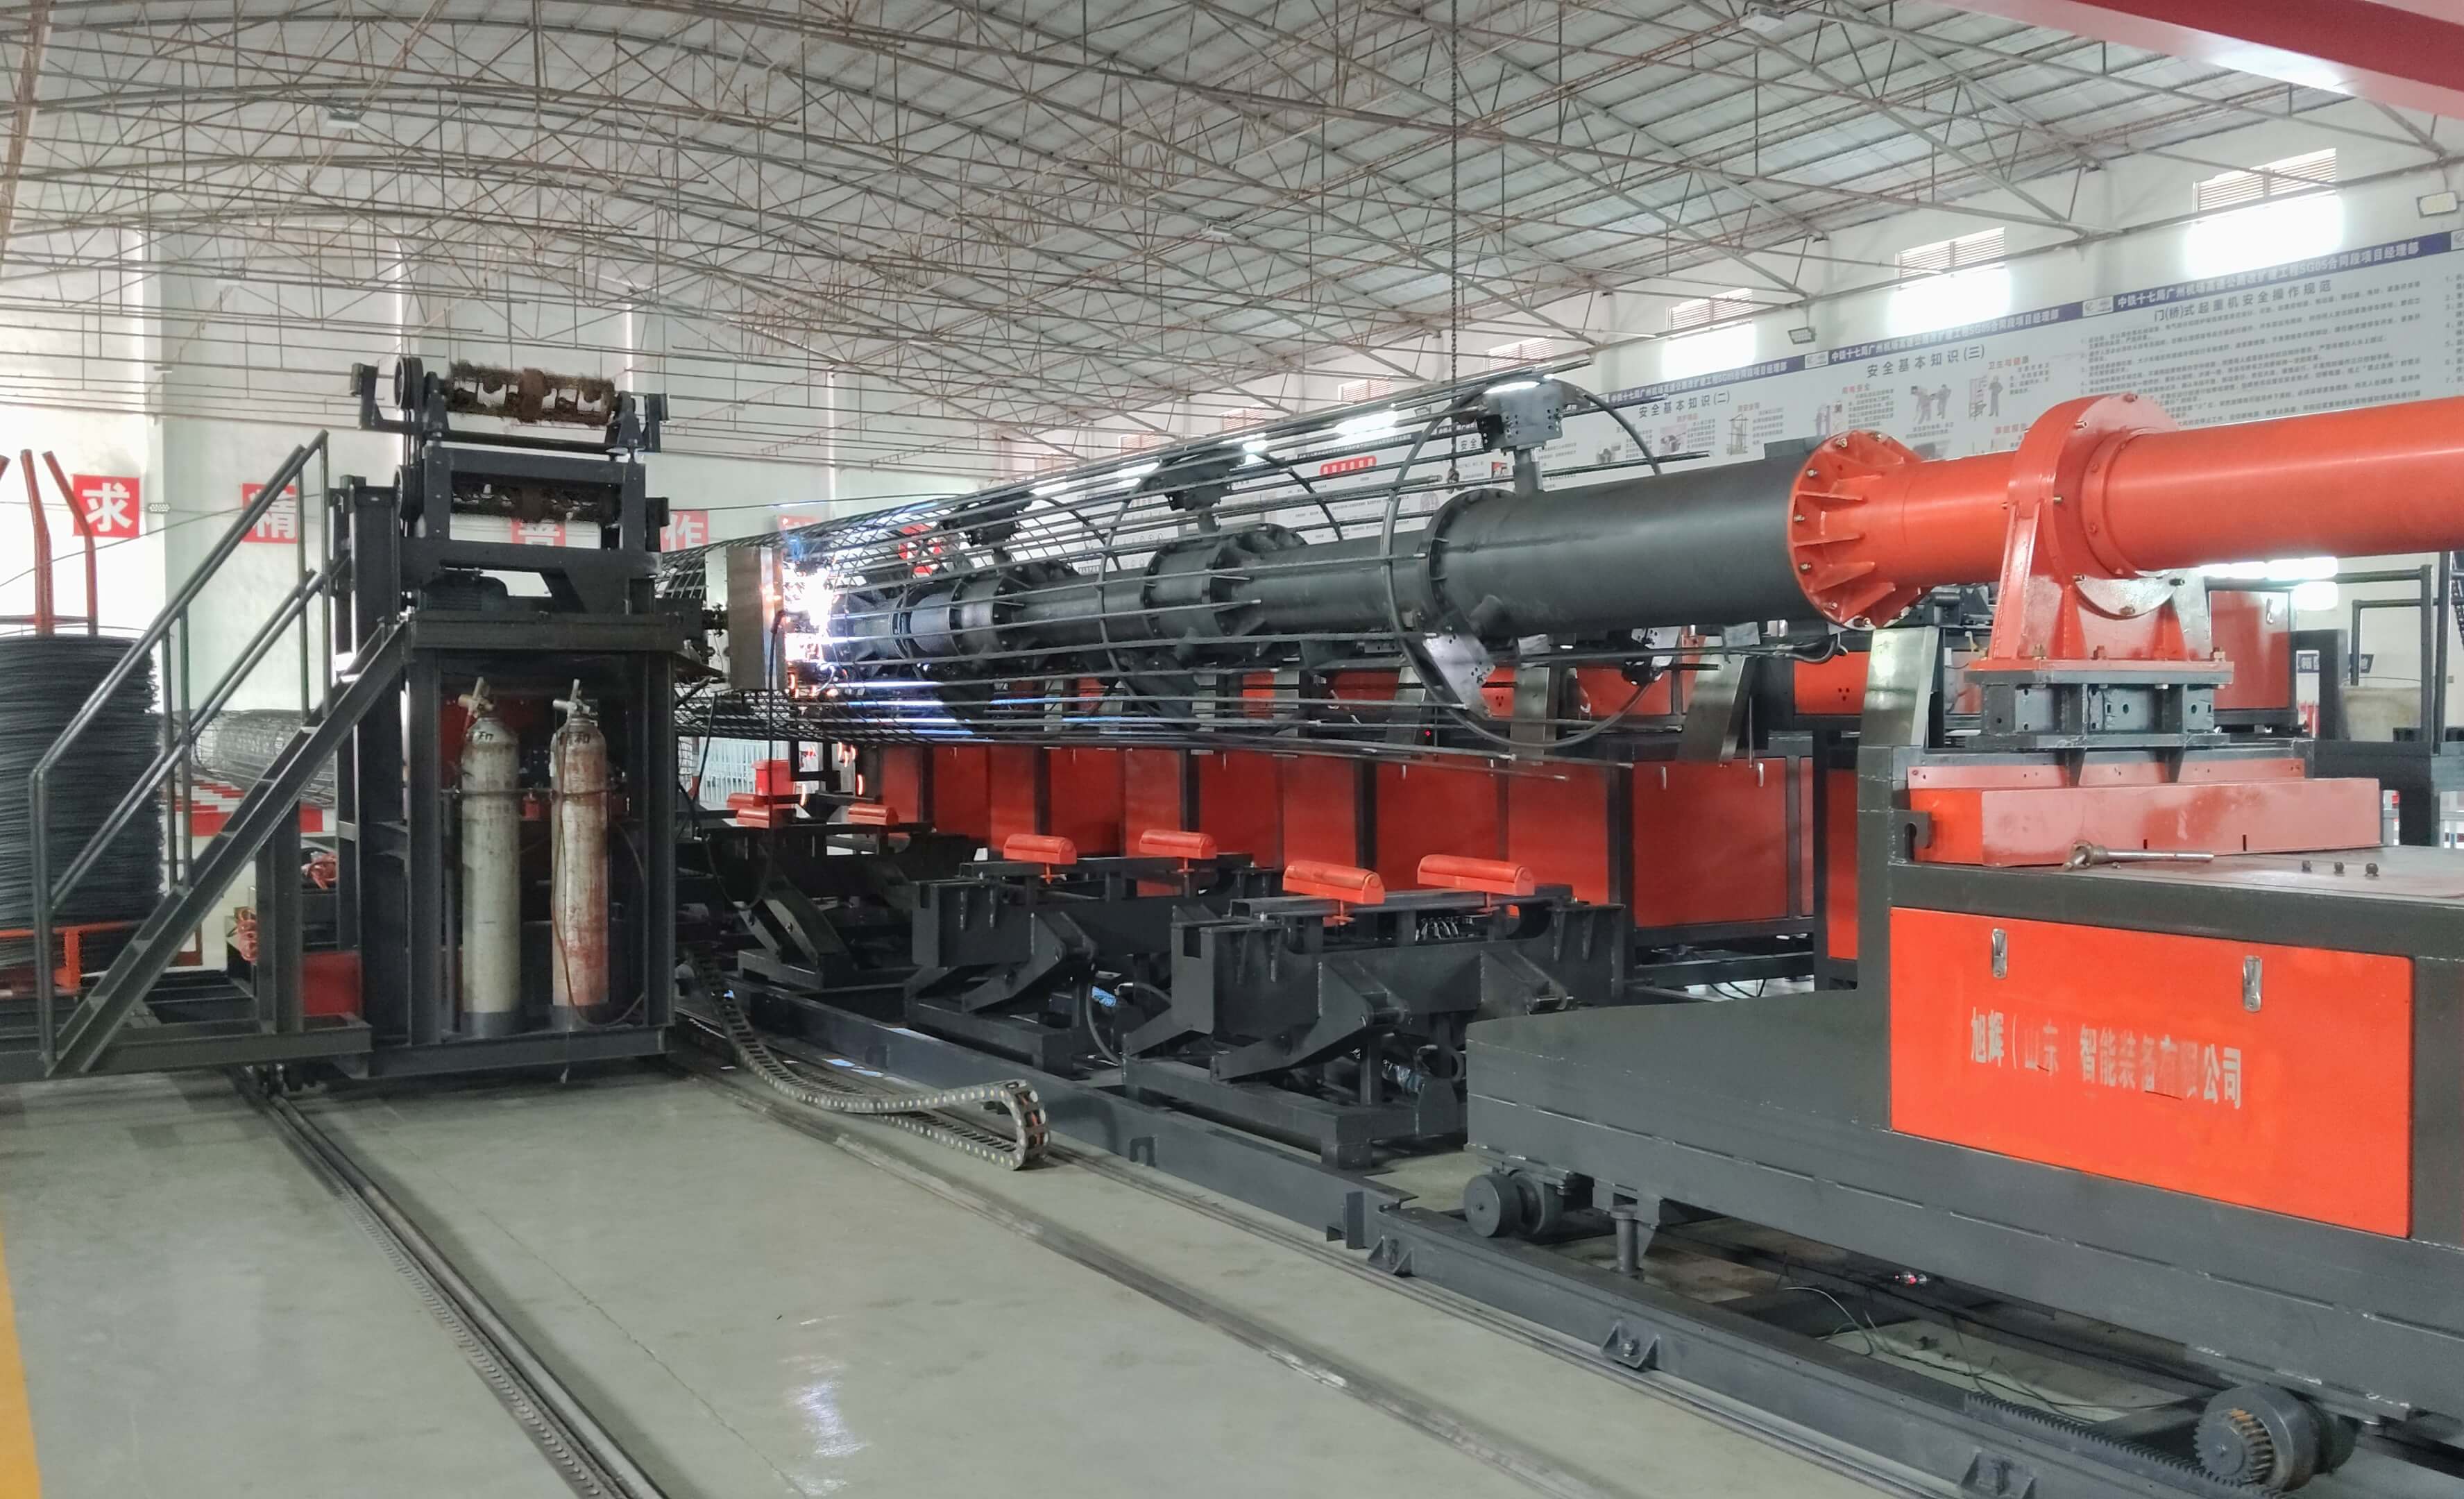
Представление технологической мощи предприятия: три основных технологических прорыва компании «Сюйхуэй Интеллектуальное Оборудование»
Сюйхуэй (Шаньдун) Интеллектуальное оборудование Лтд. уже 12 лет глубоко занимается сферой цифрового оборудования для арматуры, разработанногоСварочная станция для арматурных каркасов с ЧПУРешение отраслевых проблем с помощью трех крупных технологических инноваций:
1. Интеллектуальная система управления:Используется Siemens PLC + промышленный сенсорный экран, поддерживается однокнопочная установка более 20 параметров, таких как интервал между арматурными кольцами, интервал между основными арматурными стержнями, время сварки и т. д., с погрешностью, контролируемой в пределах ±1 мм. Например, в проекте Пекин-Сюнань интерсити железной дороги оборудование работало непрерывно 120 дней, а процент годных сварных соединений стабильно составлял 99,2%.
2. Высокоточный приводной механизм:Сервопривод вращает звездочку, совместно с импортными линейными направляющими обеспечивает синхронную точность вращения основной арматуры и подачи хомутов на уровне 0,05 мм/м. Данные практических измерений показывают, что скорость сварки оборудования может достигать 1,2 метра в минуту, что в 3 раза выше, чем при традиционной технологии.
3. Модульный дизайн:Рабочая станция поддерживает быструю замену арматуры диаметром φ12-φ40 мм и хомутов диаметром φ6-φ16 мм, что соответствует потребностям различных сценариев, таких как автомагистрали и аэропорты. На примере проекта расширения одного аэропорта, с помощью замены модуля зажима оборудование осуществило переключение с арматуры диаметром φ25 мм на арматуру диаметром φ32 мм в течение 2 часов, сократив время простоя на 80%.
ЧАВО: Руководство по выбору технологии для станции сварки арматурного каркаса с ЧПУ
В1: Как выбрать подходящую модель сварочной рабочей станции для проекта?
A: Нужно рассмотреть три параметра в комплексе:Диапазон диаметра основных арматур(например, модель Xuhui HGW-32 поддерживает φ12-φ32 мм),Скорость сварки(регулируется от 0,8 до 1,5 метра/мин),уровень автоматизации(Базовая модель требует ручной помощи при протягивании арматурных стяжек, флагманская модель обеспечивает полную автоматизацию процесса). Например, в одном туннельном проекте из-за ограниченного пространства была выбрана компактная модель HGW-25, занимающая площадь всего 6 кв.м, что на 40% меньше, чем у стандартной модели.
В2: Высоки ли затраты на обслуживание оборудования? Как снизить уровень отказов?
A: Рабочая станция Сюйхуэй используетПроектирование профилактического обслуживанияКлючевые компоненты (такие как серводвигатели, редукторы) выбираются из таких брендов, как немецкий SEW, японский Panasonic, срок службы которых превышает 50 000 часов; после ежедневной работы автоматически генерируется отчет о техническом обслуживании с указанием операций по смазке, очистке и т.д. Данные практических измерений показывают, что среднее время между отказами (MTBF) оборудования составляет 2000 часов, что на 60% выше среднего уровня в отрасли.
В3: Как обеспечивается качество сварки? Есть ли функция контроля?
A: Встроенное в устройствоДвойная система обнаруженияПервая — мониторинг тока сварного шва для реального контроля сварной энергии и предотвращения холодных сварных соединений; вторая — лазерное сканирование интервала между арматурными кольцами с автоматической остановкой оборудования при превышении допустимых отклонений. В ходе приемки одного проекта высокоскоростной железной дороги была проведена выборочная проверка 200 сварных точек, коэффициент соответствия составил 100%, что позволило получить от надзорного органа статус «освобождения от проверки».
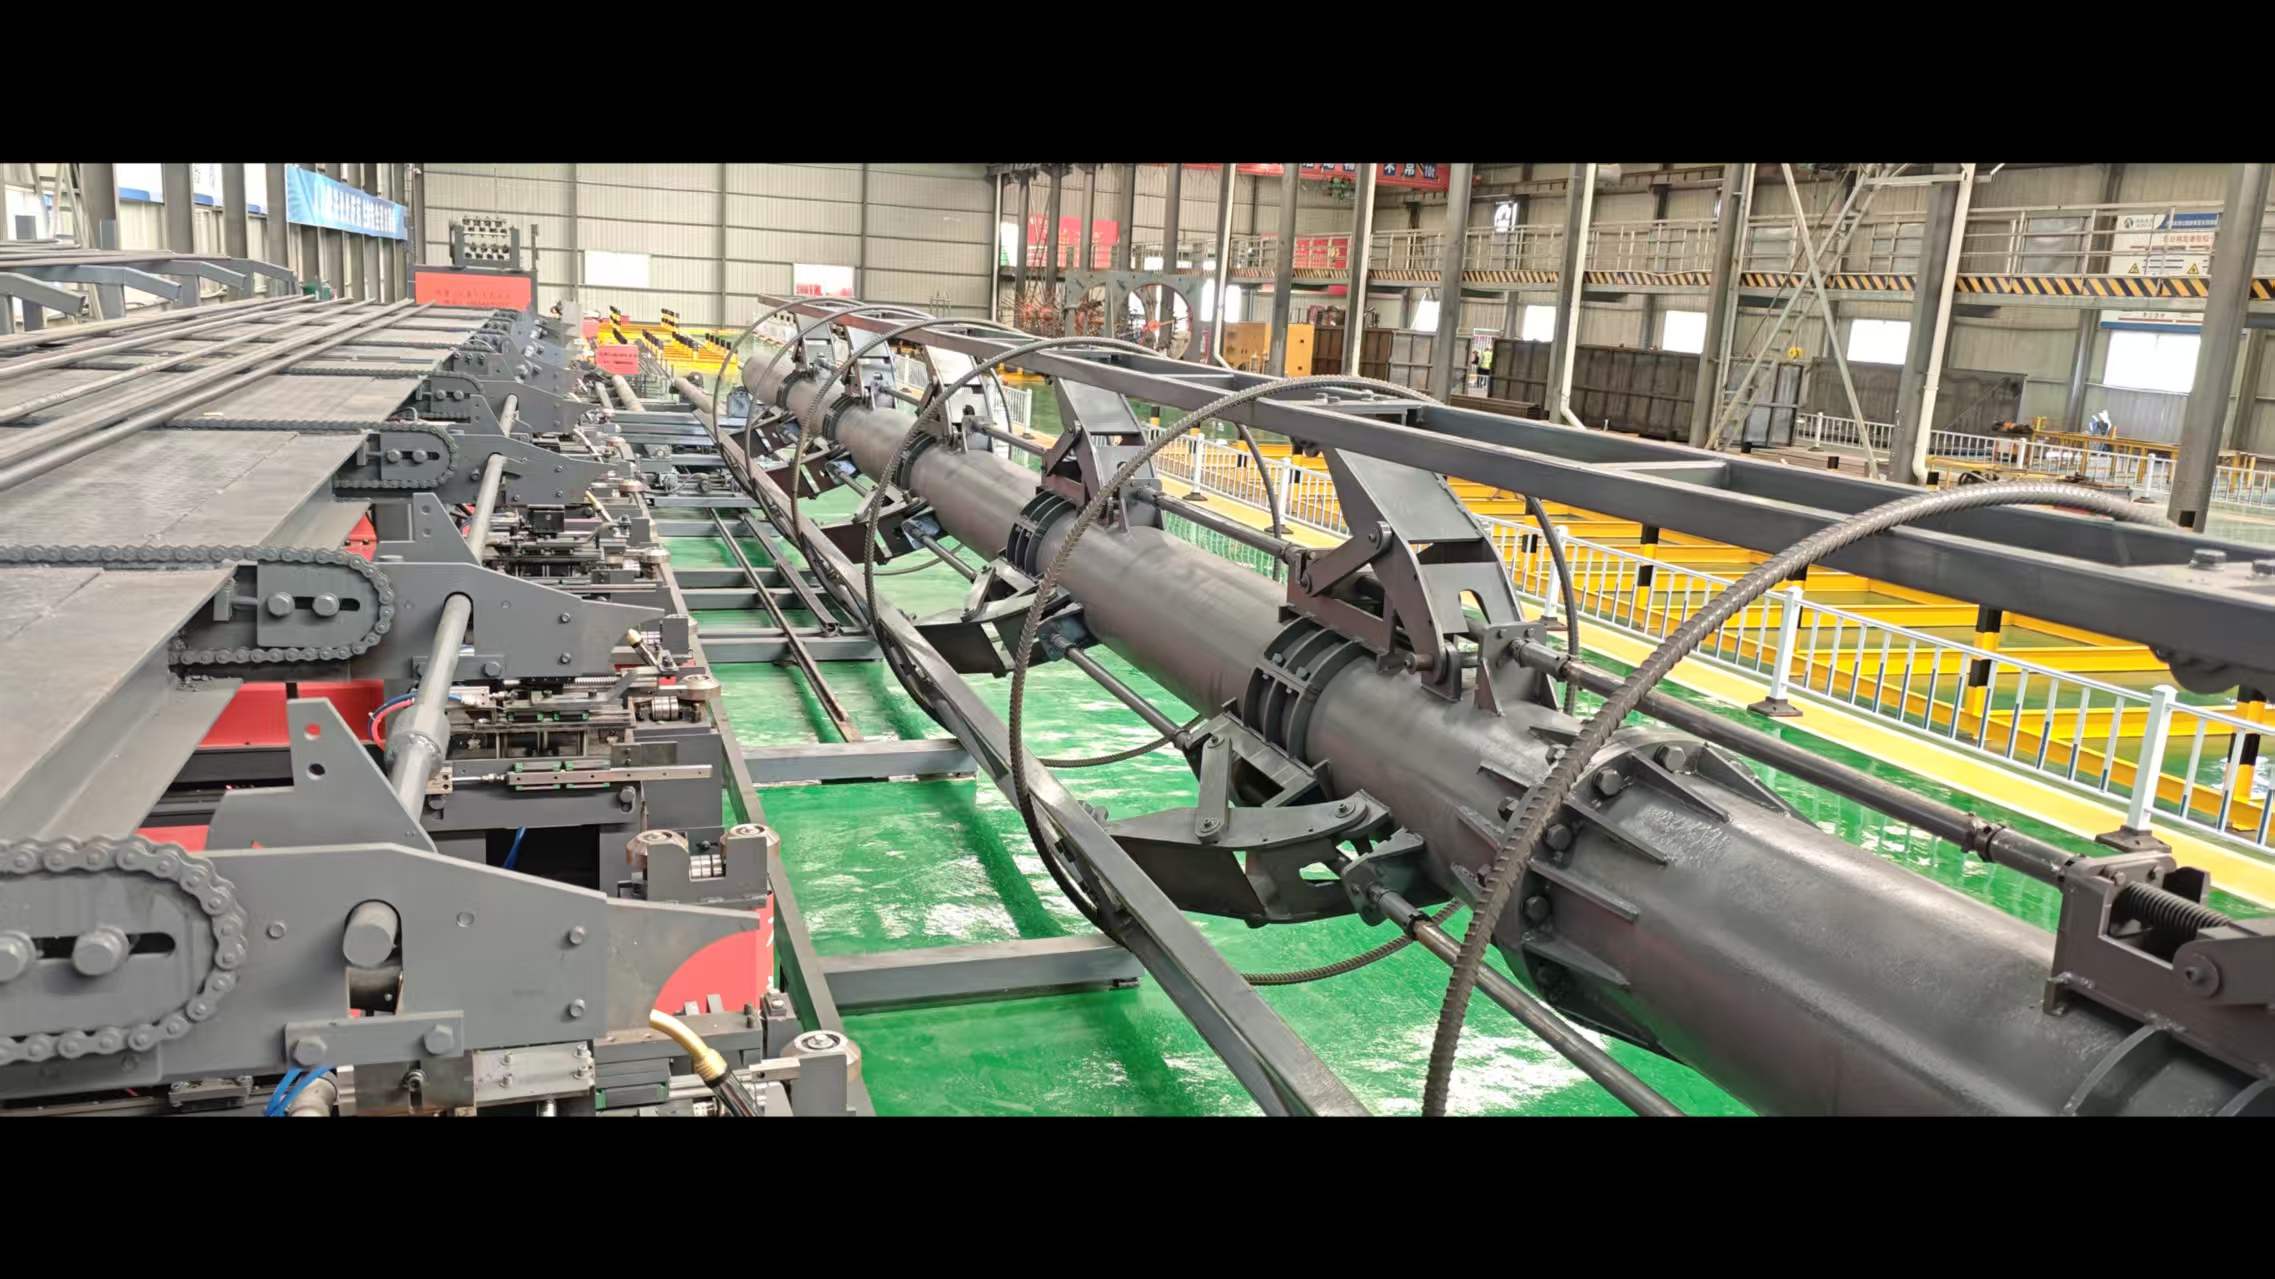
Обобщение всего текста: Технологии движут вперед, стандарты ведут отрасль к модернизации
Технологическая инновация станции сварки арматурных каркасов с ЧПУ по сути заключается вПереход от «искусственного опыта» к «интеллектуальным данным»Компания Сюйхуэй (Шаньдун) по интеллектуальному оборудованию, используя три основные технологии — интеллектуальное управление, высокоточную передачу и модульный дизайн, — повысила эффективность сварки на 300 %, точность контролируется в пределах ±1 мм, а процент годности стабилизируется на уровне более 99 %, предоставляя воспроизводимые стандартизированные решения для проектов, таких как автомагистрали и высокоскоростные железные дороги. В будущем, с продвижением политики «Совместное развитие интеллектуального строительства и индустриализации строительства», оборудование для ЧПУ-обработки арматуры будет развиваться в направлении еще большей интеллектуализации и интеграции, а технологическое планирование Сюйхуэй может стать важным ориентиром для модернизации отрасли.