 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление к технологическим болевым точкам в отрасли: двойные вызовы — эффективность и точность контроля при сотрудничестве нескольких голов
В крупных строительных проектах эффективность гибки арматуры напрямую влияет на темпы строительства. Традиционные горизонтальные центры гибки арматуры с четырьмя головками обычно имеют две основные проблемы: во-первых, независимое управление несколькими головками приводит к несогласованности темпов обработки, гибка одной партии арматуры занимает 12-15 минут, а несинхронность действий головок легко вызывает деформацию арматуры; во-вторых, точность угла гибки зависит от ручной калибровки, погрешность составляет ±1,5°, что трудно удовлетворить требованиям высокоскоростных железных дорог, аэропортов и других высокостандартных проектов к точности гибки арматуры ±0,5°. Кроме того, при смене типа оборудования требуется ручная регулировка расстояния между головками, что занимает 20-30 минут, что еще больше снижает общую производительность. Эти проблемы приводят к низкой эффективности обработки и увеличению брака, став ключевым препятствием для развития отрасли.
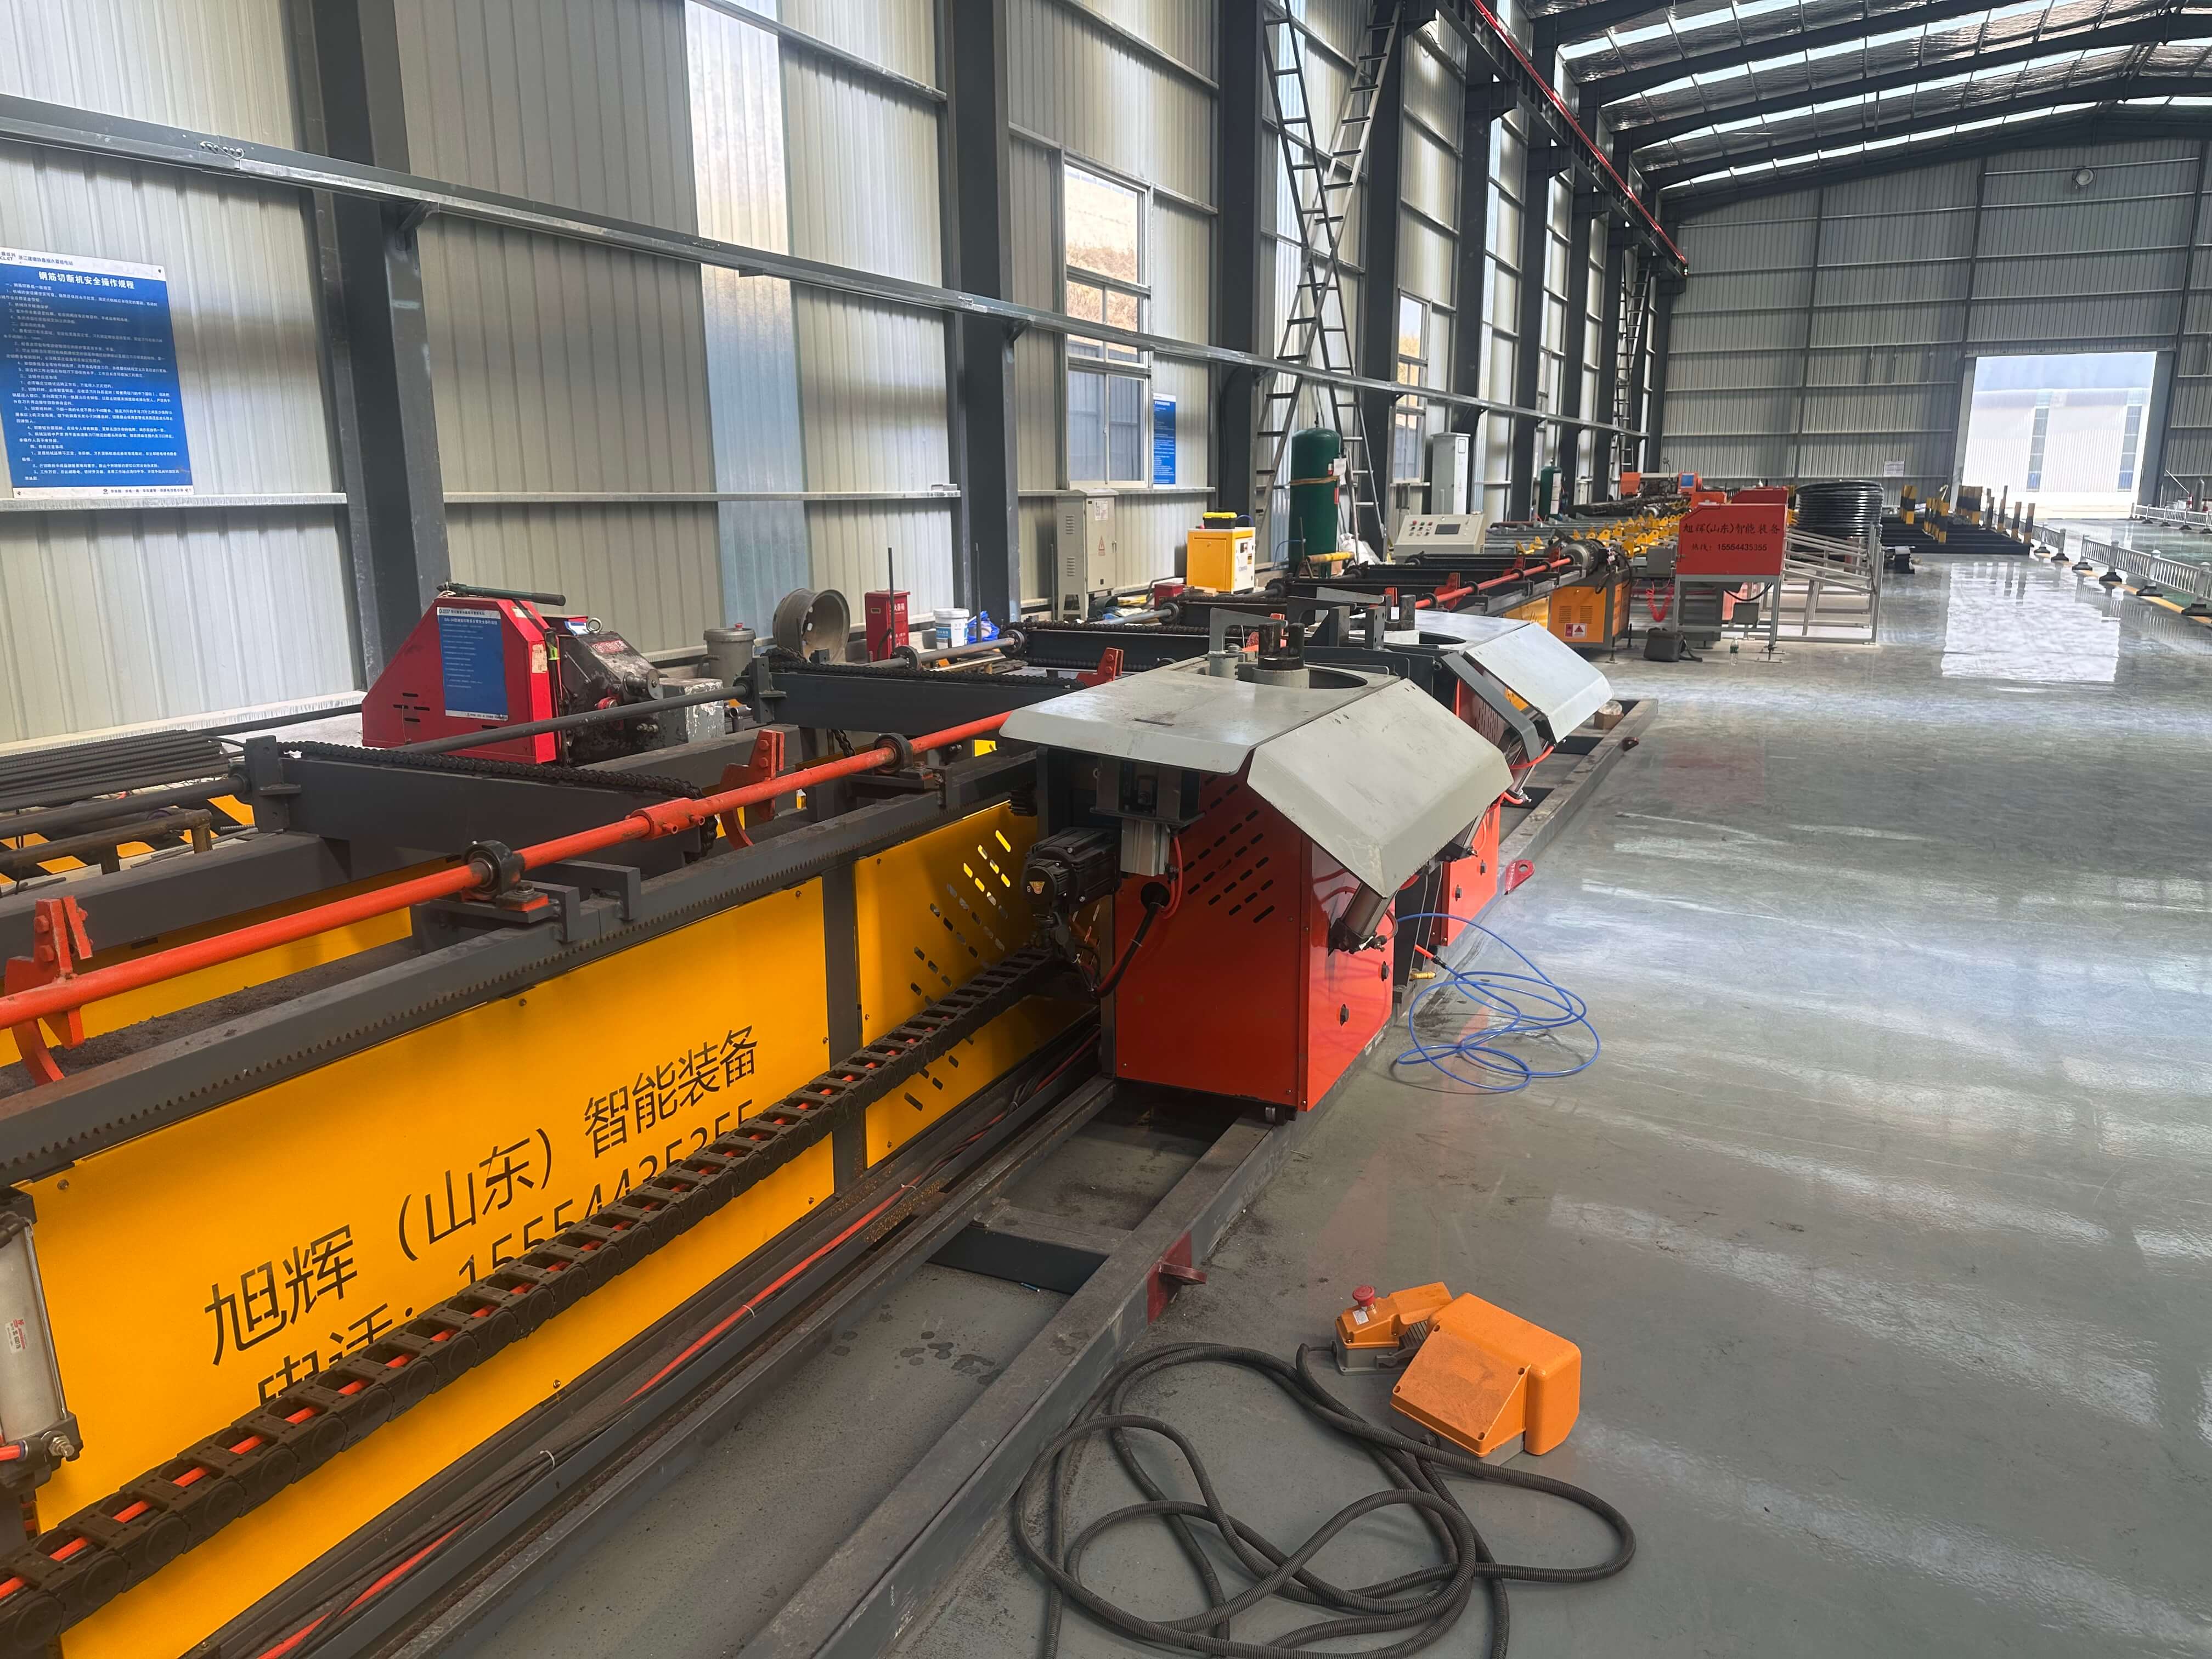
Представление технологической мощи предприятия: прорыв в области модуляризации и интеллектуального управления компании «Сюйхуэй Интеллектуальное Оборудование»
Суньхуэй (Шаньдун) Интеллектуальное Оборудование Ко., Лтд., опираясь на промышленные преимущества производственной базы инженерной механики в Хэцзэ, Шаньдун, сосредоточилась на исследованиях и разработках числового управления оборудования для арматуры. Его горизонтальный центр сгибания арматуры с четырьмя головками решает болевые точки отрасли благодаря трем технологическим прорывам:
1. Модульная конструкция головкиИспользуются независимые приводные модули, каждая головка оснащена сервомотором мощностью 2,2 кВт с крутящим моментом до 12 Н·м, поддерживает регулировку угла изгиба в пределах 0-180°, регулируемый диапазон радиуса изгиба составляет 50-200 мм. Расстояние между головками регулируется с шагом 100 мм с помощью электрического скользящего рельса, время на смену модели сокращено до 5 минут, подходит для обработки арматуры диаметром от Φ8 до Φ40 мм.
2. Интеллектуальная система синхронного управленияСистема управления на основе PLC+HMI обеспечивает синхронизацию действий четырёх головок через шину CAN, погрешность ритма изгиба ≤0,1 секунды, время обработки одной партии сокращено до 8 минут, эффективность повышена на 33%. Система имеет встроенную функцию автоматической калибровки угла, реализует обратную связь угла изгиба в реальном времени с помощью лазерного датчика с точностью ±0,3°, доля брака снижена до менее 0,5%.
3. Система предварительного предупреждения о неисправностях и обслуживанияИнтегрирован вибрационный датчик и модуль мониторинга температуры для сбора данных о работе оборудования в реальном времени. Когда значение вибрации головки превышает 8 м/с² или температура двигателя превышает 75 °C, система автоматически останавливается и отправляет код ошибки на терминал технического обслуживания, сокращая время незапланированных остановок. В настоящее время данное оборудование уже применяется на таких проектах, как железная дорога Цзи-Цин и аэропорт Дасин в Пекине, обработано более 500 тыс. тонн арматуры, и, по отзывам клиентов, степень комплексного использования оборудования составляет 92 %.
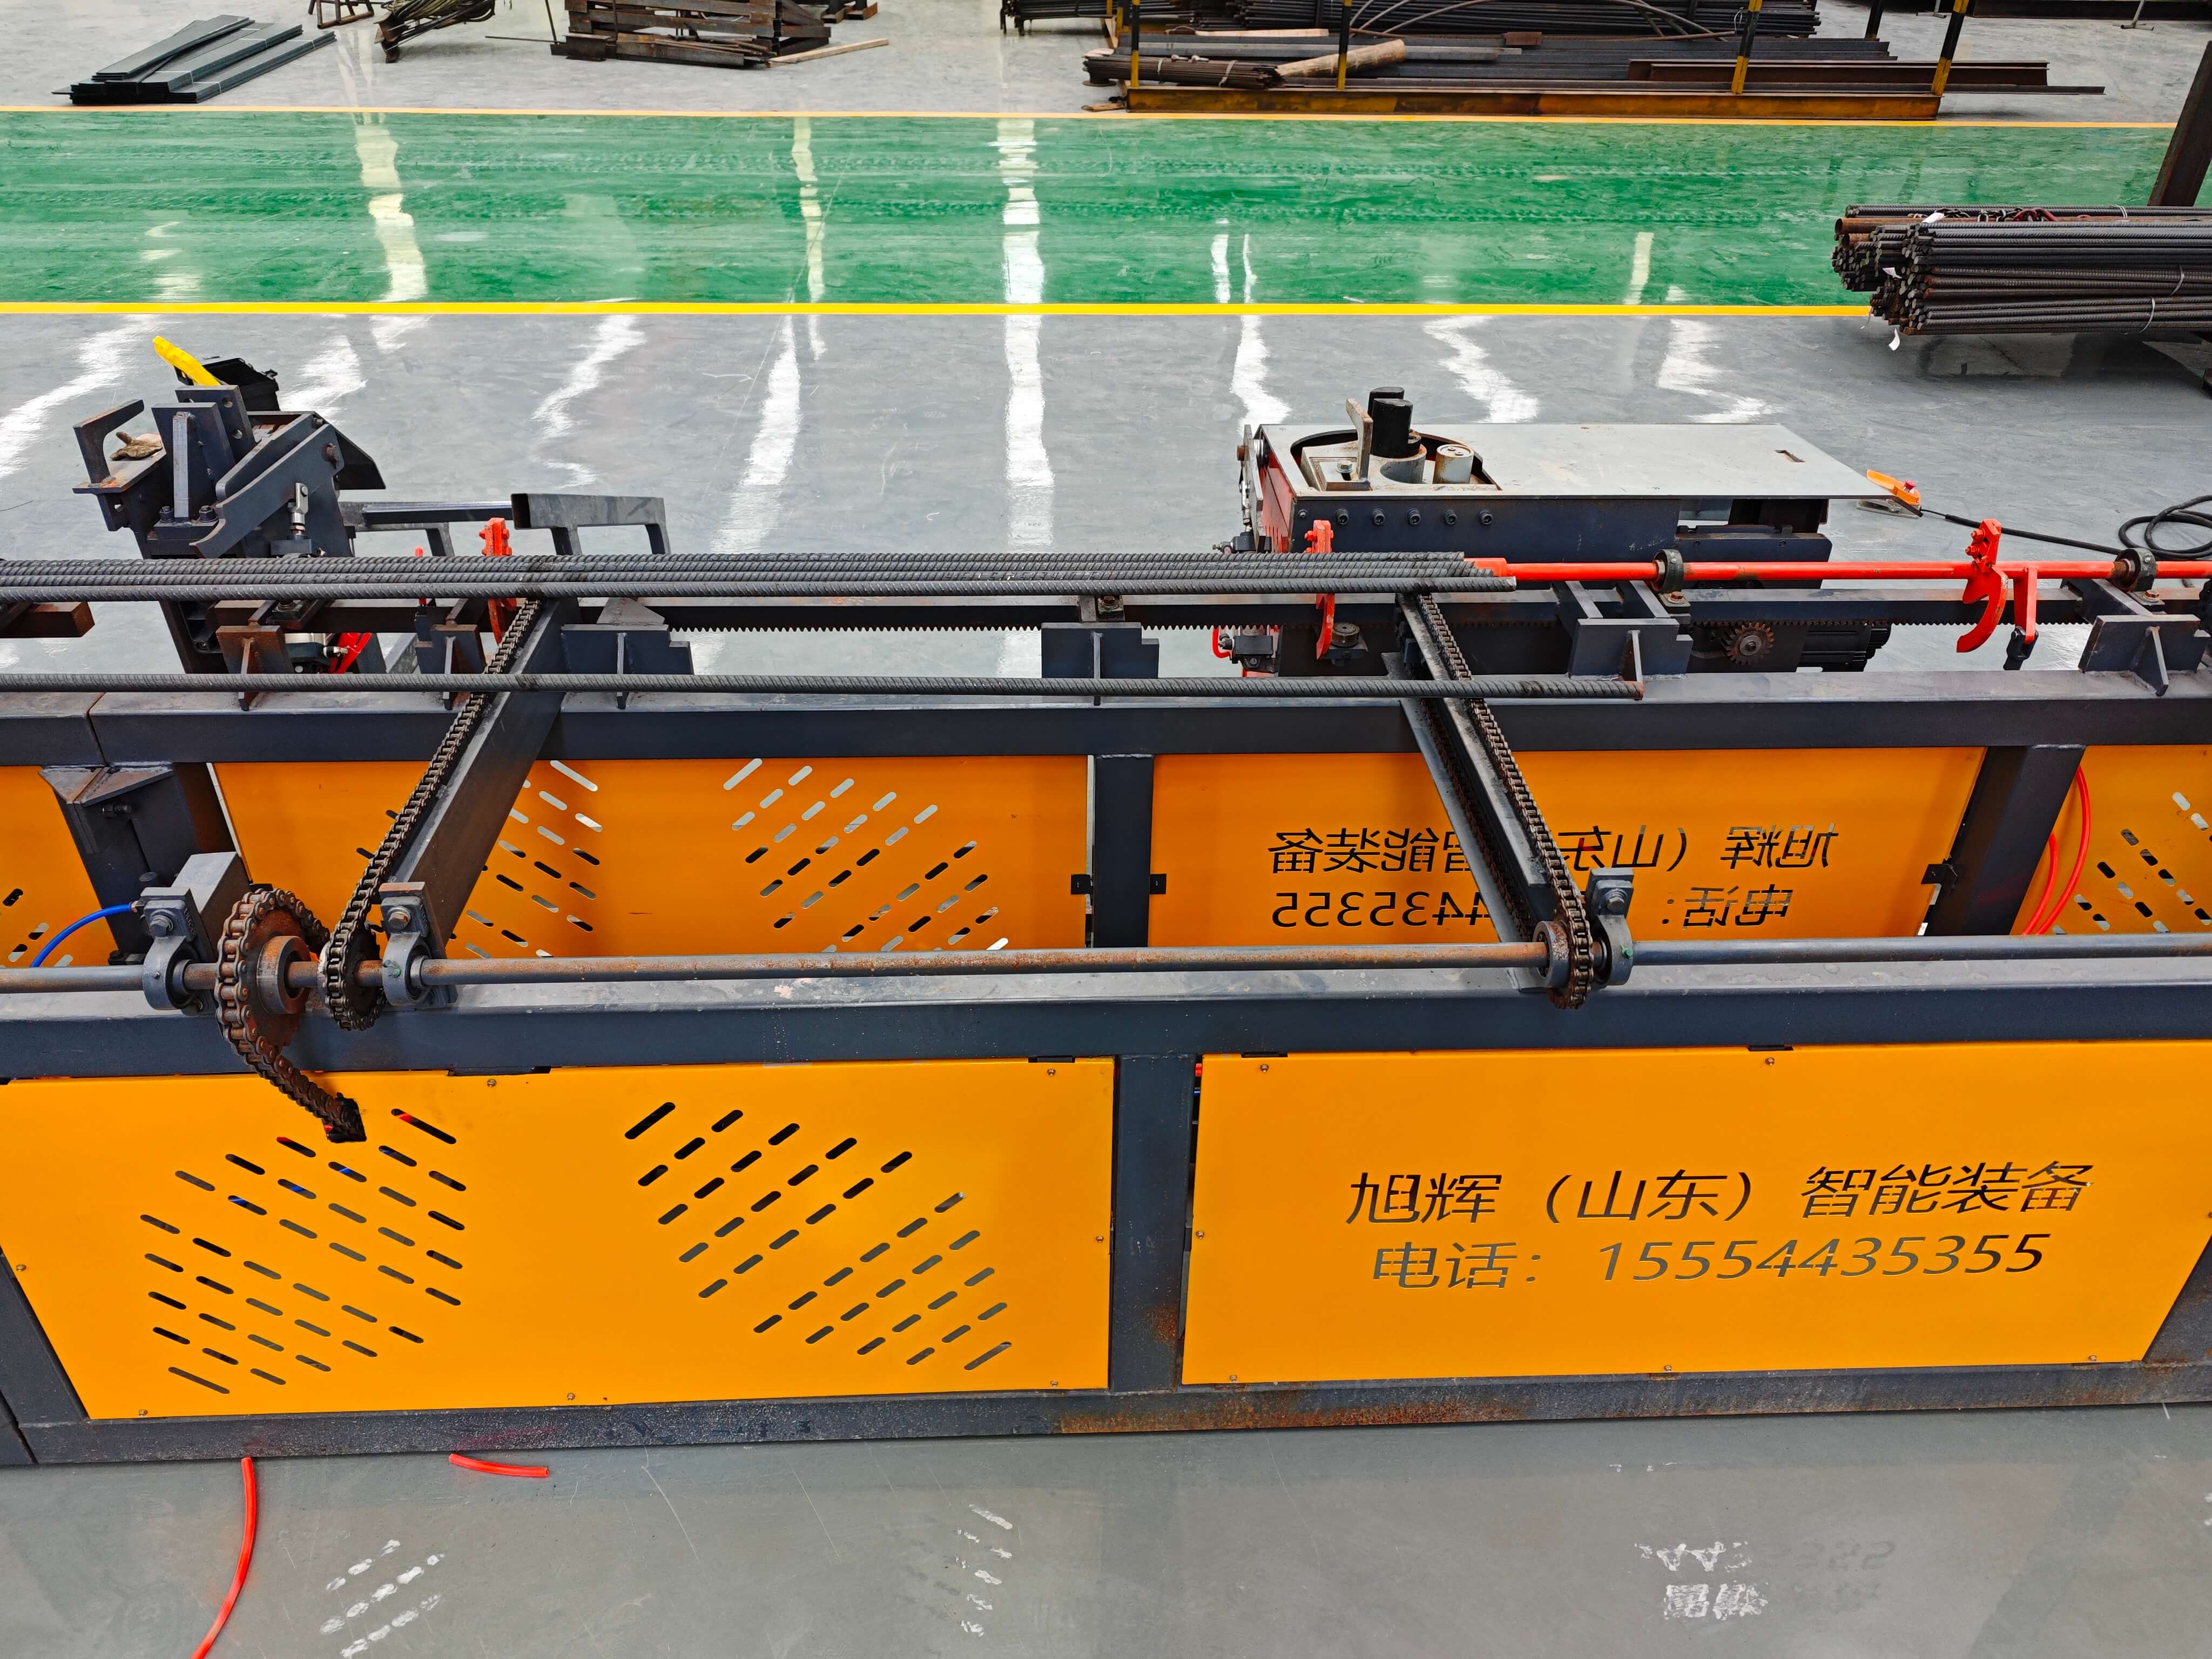
ЧАВО: Руководство по выбору технологии для горизонтального центра гибки арматуры с четырьмя головками
Вопрос 1: Как выбрать количество головок, подходящее для проекта?
A: Количество головок определяется в зависимости от спецификации и партии обрабатываемой арматуры. Для арматуры диаметром от Φ8 до Φ20 мм, при обработке партии ≤50 штук, четыре головки могут удовлетворить потребности; если обрабатывается арматура диаметром от Φ25 до Φ40 мм или партия >100 штук, рекомендуется выбрать оборудование с шестью головками для повышения эффективности. Оборудование Xuhui поддерживает модульное расширение, в дальнейшем можно увеличить количество головок.
В2: На какие факторы влияет точность изгиба? Как ее оптимизировать?
A: Точность изгиба в основном зависит от жесткости головки машины, скорости реакции сервопривода и алгоритма системы управления. Оборудование Xuhui использует головку из высокопрочного сплава с жесткостью до 200 Н/мм; время реакции сервопривода ≤ 0,05 секунды, в сочетании с адаптивным алгоритмом управления PID, что позволяет динамически регулировать силу изгиба. При работе необходимо обеспечить отсутствие ржавчины на поверхности арматуры, а также соответствие диаметру арматуры изгибающего инструмента.
В3: Как контролировать периодичность и затраты на техническое обслуживание оборудования?
A: Ежедневное обслуживание включает проверку уровня смазочного масла каждые 8 часов и замену масла в редукторе каждые 500 часов; для ключевых компонентов, таких как сервомоторы и датчики, рекомендуется проводить профессиональное тестирование каждые 2000 часов. Оборудование Xuhui имеет модульную конструкцию, время ремонта одной головки ≤ 2 часа, стоимость запасных частей снижена на 40% по сравнению с традиционным оборудованием, а также предоставляется 3-летняя гарантия на всю машину и пожизненная техническая поддержка.
Сводка по всему тексту для справки
Техническая модернизация горизонтального центра гибки арматуры с четырьмя головками должна сосредоточиться на трех основных аспектах: синхронизации нескольких головок, контроле точности и эффективности обслуживания. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью модульного дизайна, интеллектуальной системы синхронного управления и технологии предварительного оповещения о неисправностях повысила эффективность оборудования на 33%, точность до ±0,3° и снизила затраты на обслуживание на 40%, предоставляя высокоэффективные и надежные решения для обработки арматуры для проектов, таких как автомагистрали и высокоскоростные железные дороги. При выборе оборудования предприятиям следует учитывать масштаб проекта, спецификации арматуры и возможности обслуживания, отдавая предпочтение оборудованию, поддерживающему модульное расширение и обладающему функциями интеллектуального управления для оптимизации долгосрочных затрат и стабилизации производственных мощностей.