 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение в технологические проблемы отрасли: три основные проблемы в сварке арматурного каркаса с ЧПУ
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, качество сварки арматурных каркасов напрямую влияет на безопасность конструкции и эффективность строительства. Традиционные методы сварки имеют три основные проблемы: во-первых, низкая эффективность ручной сварки — сварка одного арматурного каркаса занимает более 4 часов, а равномерность сварных швов сложно гарантировать, что часто приводит к появлению дефектов, таких как неполная сварка и пропуск сварки; во-вторых, низкая универсальность оборудования — стандартные рабочие станции не могут адаптироваться к нестандартным арматурным каркасам (например, аномальным конструкциям с диаметром 1,2-2,5 метра и длиной 12-30 метров), что приводит к отклонению точности обработки более ±5 мм; в-третьих, недостаточный уровень интеллектуализации — отсутствие функций реального времени мониторинга и отслеживания данных затрудняет выполнение требований «Правил сварки и приемки арматуры» (JGJ18-2012) к отслеживаемости качества сварки. Например, в проекте одного морского моста из-за низкой эффективности сварки срок строительства задержался на 32 дня, что привело к прямым экономическим потерям более 10 миллионов юаней.
Представление технологической мощи предприятия: индивидуализированные решения от Xuhui Intelligent Equipment
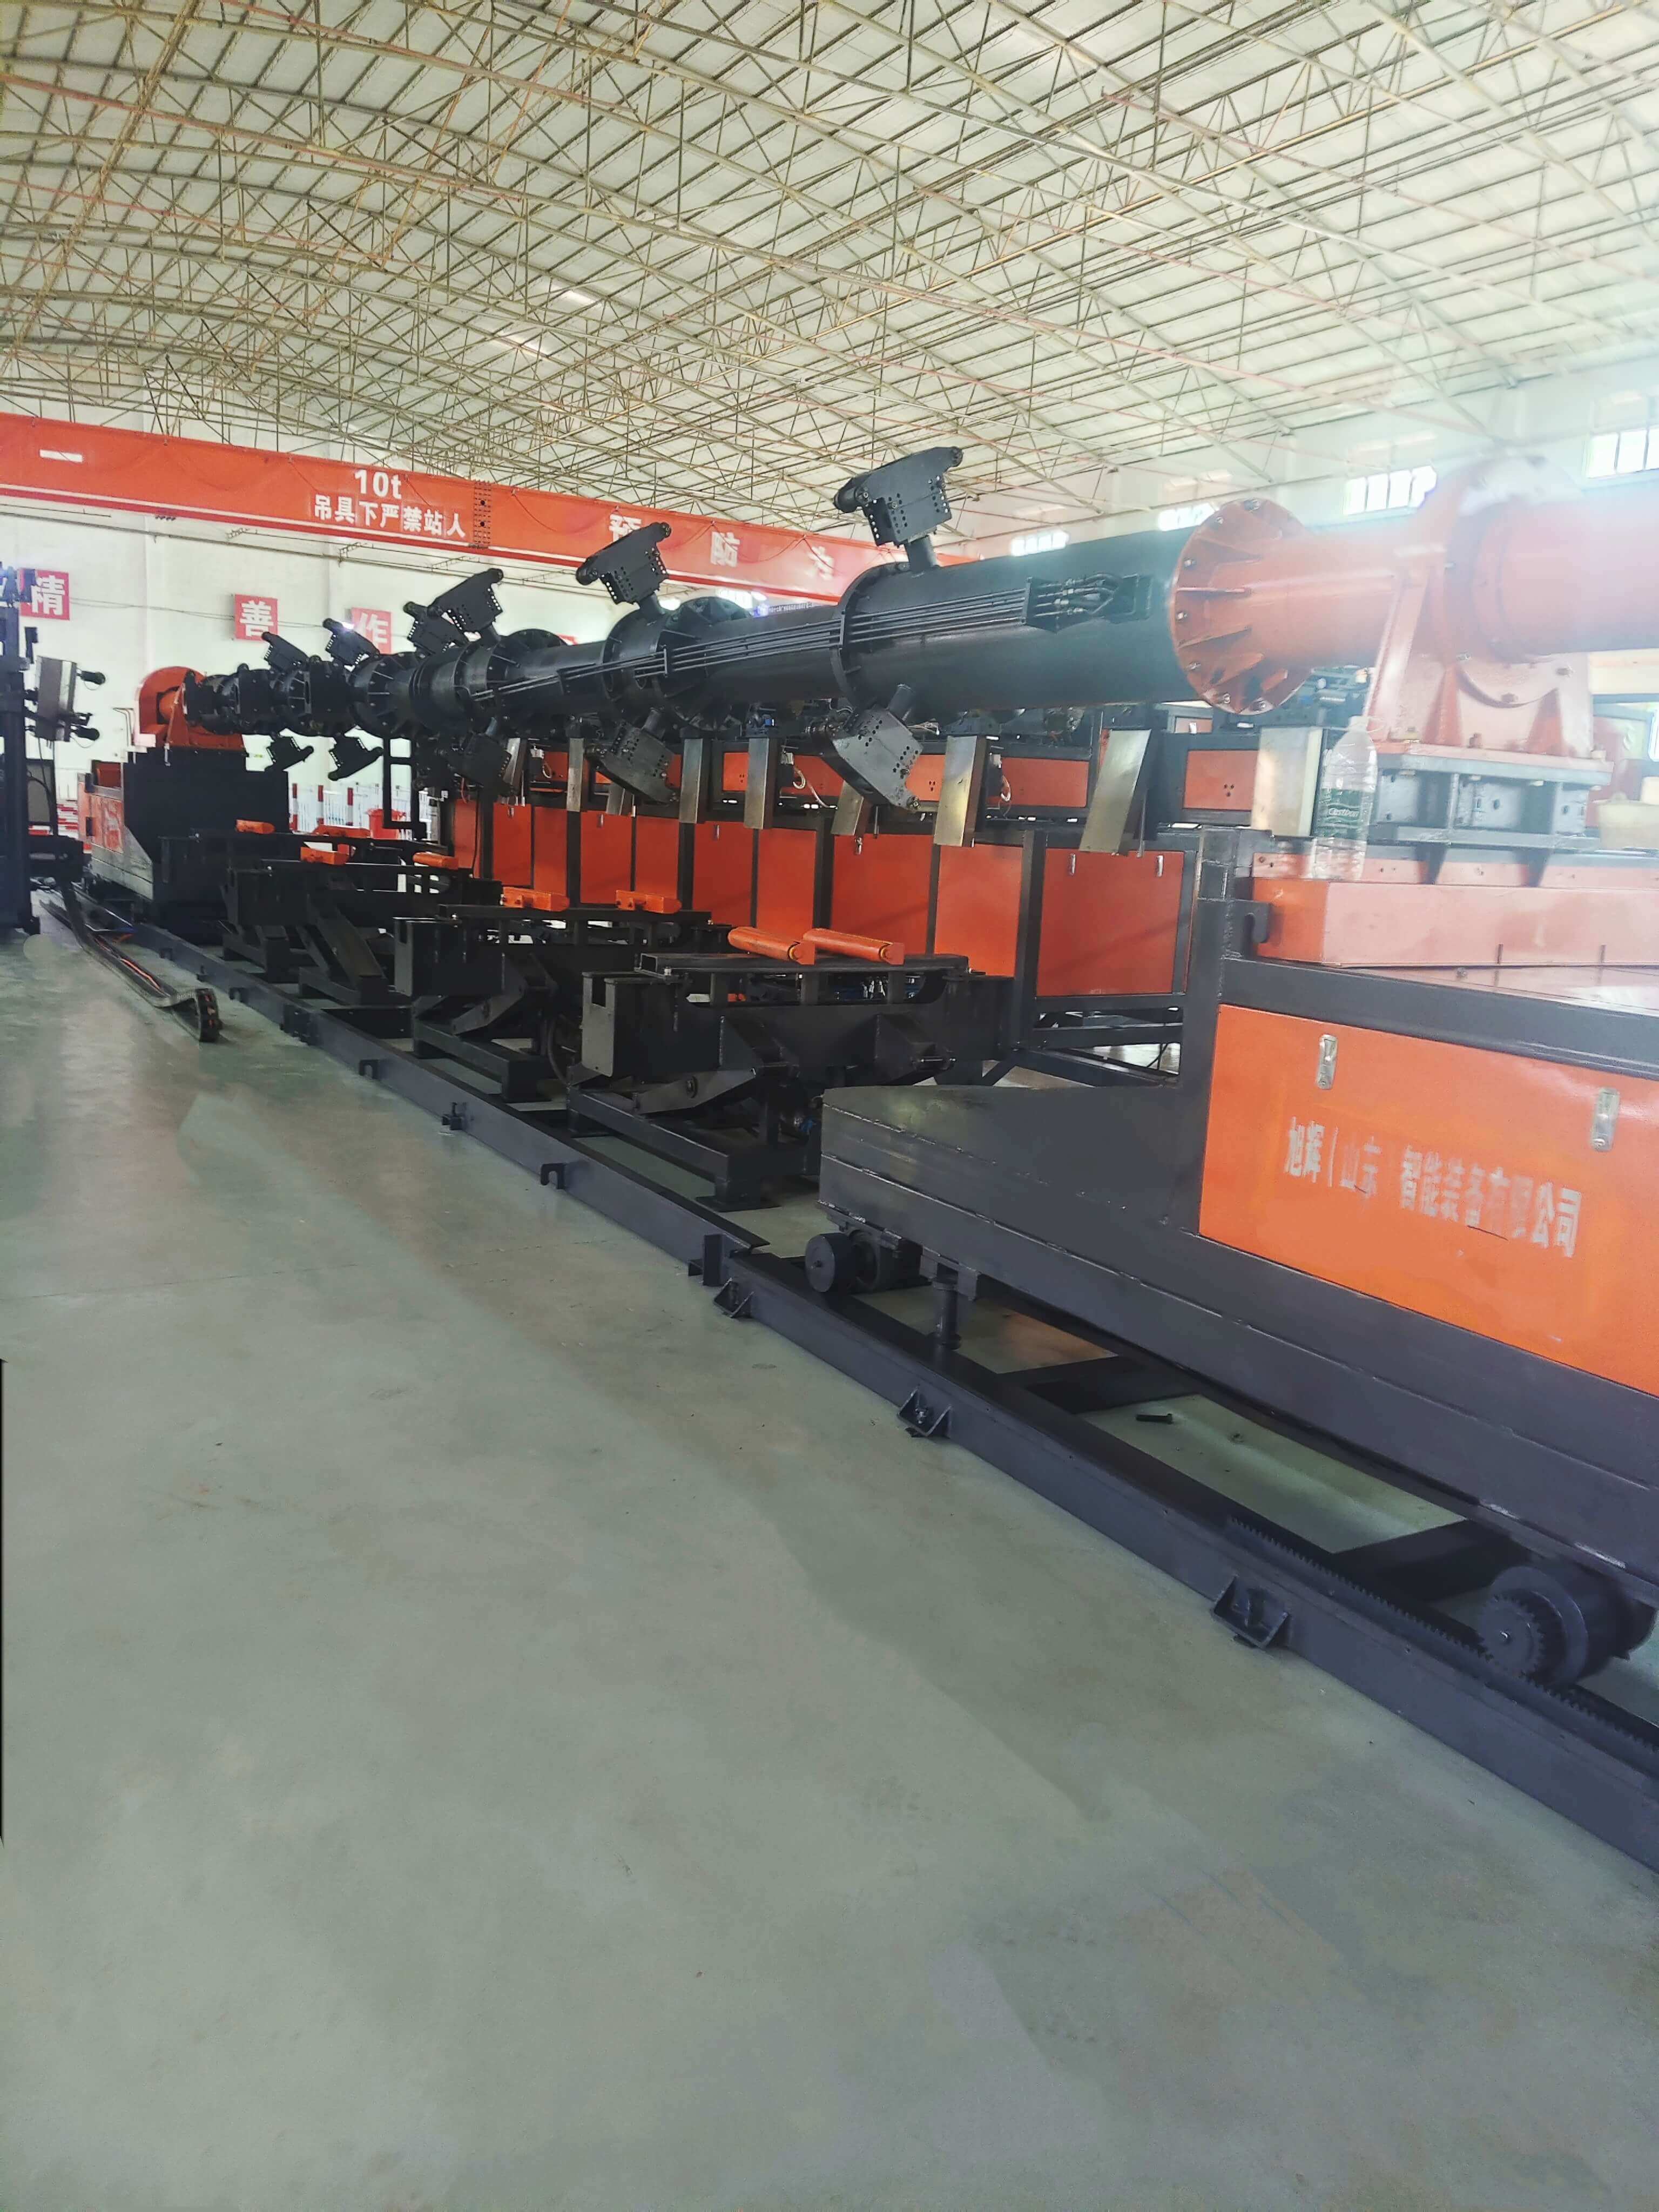
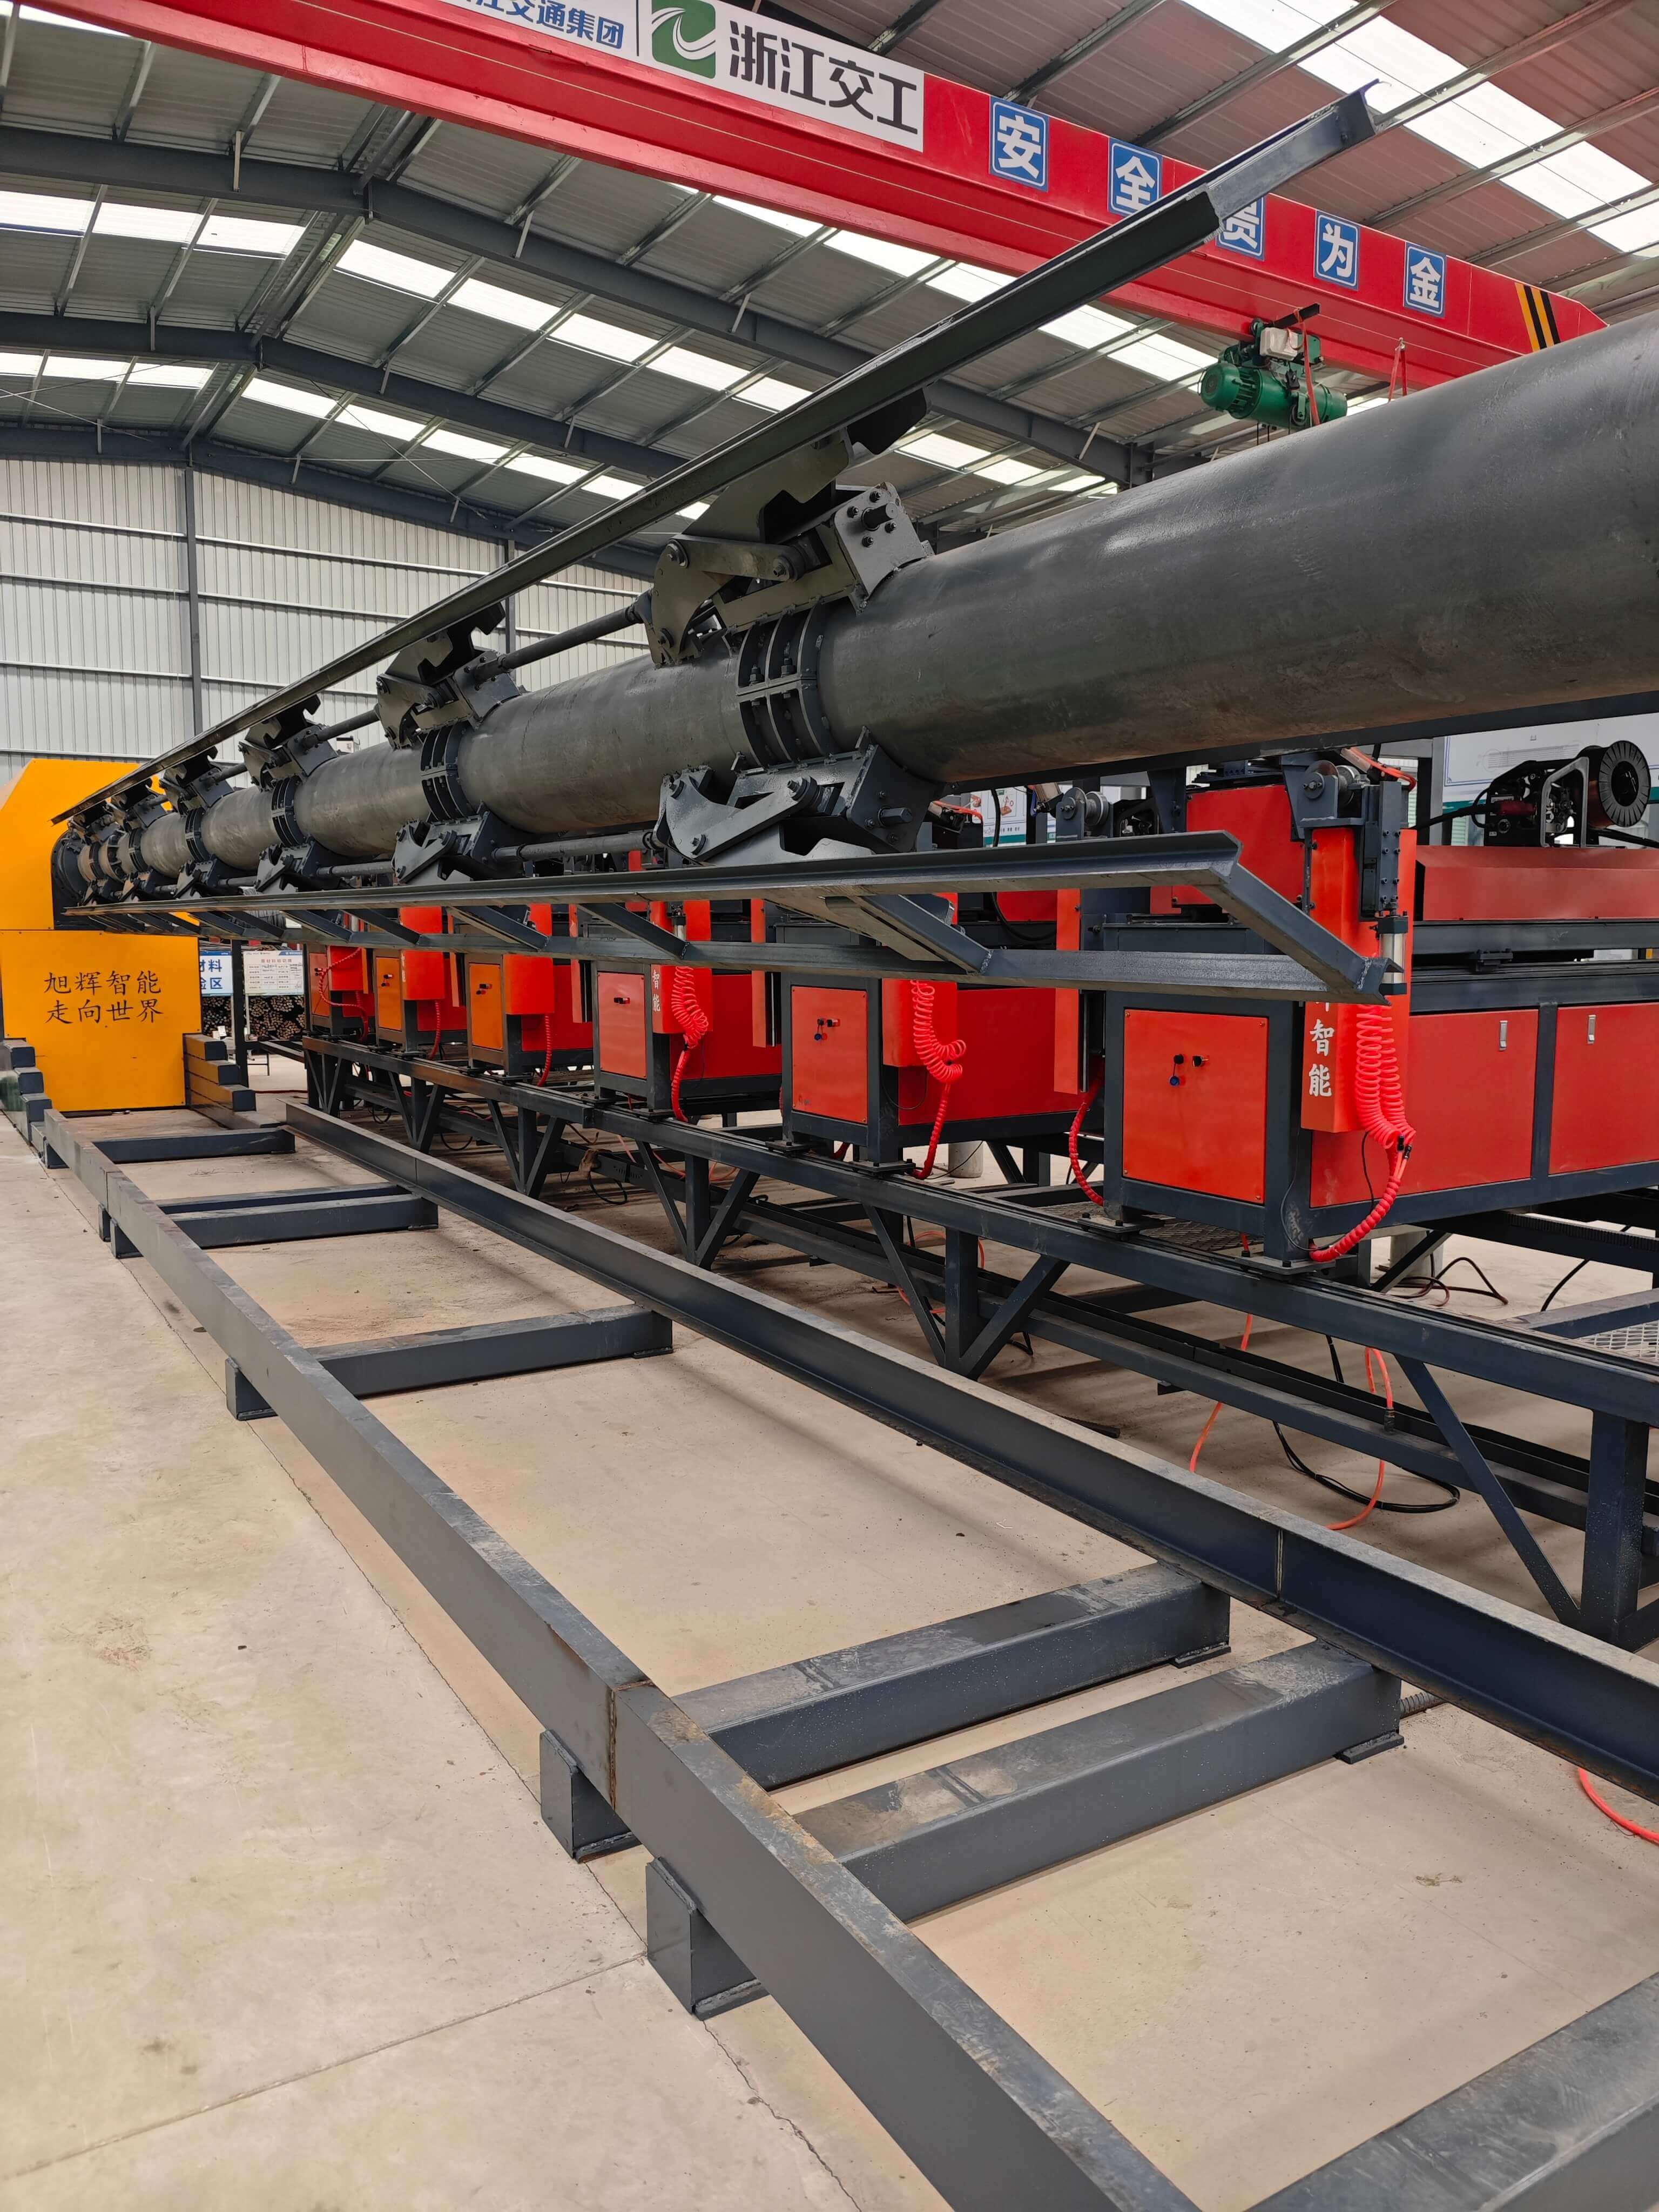
Компания CIFI (Шаньдун) Intelligent Equipment Co., Ltd. уже 12 лет специализируется в области цифрового управления арматурным оборудованием. Ее сварочная рабочая станция для арматурных каркасов использует модульную конструкцию и поддерживает изготовление арматурных каркасов диаметром от 800 до 3000 мм и длиной от 6 до 36 метров по индивидуальному заказу. Основные преимущества проявляются в трех аспектах:
Техническая архитектураОснащен системой управления ПЛК Siemens S7-1200 в сочетании с 12-осевым сервоприводом, обеспечивающим погрешность расстояния между основными стержнями ≤±1 мм и погрешность шага арматурных хомутов ≤±0,5 мм;
технологические инновацииСоздана технология «синхронной сварки двойных основных арматур + автоматического наматывания хомута», суточная производительность одной станции составляет 15 секций (24 метра/секция), что на 300% больше, чем при традиционных методах;
Интеллектуальная интеграцияОснащен системой мониторинга сварочного тока в реальном времени (частота дискретизации 10 кГц) и системой управления производством MES, способен генерировать электронный архив качества, содержащий сварочные параметры, информацию об операторе и временные метки. На проекте железной дороги Сычуань-Тибет сварочная станция, специально разработанная компанией Сюйхуэй, успешно обработала сверхдлинные арматурные каркасы диаметром 2,2 метра и длиной 28 метров, сварочный процент годности достиг 99,8%, за что была удостоена заказчиком премии «Технологический прорыв».
ЧАВО: Руководство по выбору технологии для станции сварки арматурных каркасов с ЧПУ
Q1: Как выбрать сварочную станцию, подходящую для нестандартных арматурных каркасов?
A: Необходимо уделить особое внимание трем параметрам: диапазон диаметра основных арматур (обычно поддерживается Φ12-Φ40 мм), диапазон регулировки интервала между хомутами (рекомендуется ≥50 мм), максимальная длина обработки (в зависимости от потребностей проекта выбирается модель с длиной 12/24/36 м). Рабочая станция Xuhui использует съемные зажимы для основных арматур, поддерживает бесступенчатую регулировку диаметра от 800 до 3000 мм, интервал между хомутами точно контролируется сервоприводом с погрешностью ≤±0,3 мм.
Q2: Как достичь баланса между эффективностью и качеством сварки?
A: Проект Xuhui обеспечивает максимальную эффективность благодаря конструкции «двойного рабочего места для переменной сварки»: одновременно происходит подача основных арматур и наматывание хомутиков, цикл на одной станции занимает всего 8 минут. Что касается обеспечения качества, используется сварка в защитной атмосфере CO2 (сварочный ток 200-300 А) в сочетании с автоматическим устройством для очистки шлака, глубина проплавления сварного шва составляет 3-5 мм, проходят испытания на растяжение по стандарту GB/T 26941-2011.
Вопрос 3: Высоки ли затраты на обслуживание оборудования?
А: В рабочей станции CIFI используются ключевые компоненты (такие как серводвигатели, редукторы) от немецкой SEW, японской Yaskawa и других брендов, с проектным сроком службы более 10 лет. Ежедневное обслуживание включает только еженедельную смазку направляющих и ежемесячную очистку сварочного шлака, среднегодовые затраты на обслуживание составляют около 3% от общей стоимости оборудования, что на 40% ниже, чем у импортного оборудования.
Обобщение всей статьи: индивидуализация — будущее направление сварки арматурных каркасов с ЧПУ
По мере повышения требований к точности и эффективности обработки арматурных каркасов в инфраструктурных проектах стандартизированное оборудование уже не в состоянии удовлетворить разнообразные потребности. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» (Xuhui (Shandong) Intelligent Equipment Co., Ltd.) предоставляет отрасли воспроизводимые индивидуальные решения благодаря модульному дизайну, интеллектуальному управлению и технологическим инновациям. Ее рабочие станции не только сертифицированы по системе менеджмента качества ISO9001, но и технологическая надежность подтверждена в более чем 300 проектах. Для предприятий с потребностями в нестандартной обработке рекомендуется в первую очередь оценивать базу данных индивидуальных случаев поставщика, технологическую базу данных и скорость реагирования послепродажного обслуживания, а не просто сравнивать параметры оборудования.