 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение: Как технологические инновации в области оборудования для ЧПУ-обработки арматуры меняют производственную эффективность строительной отрасли?
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность и эффективность обработки арматуры напрямую влияют на ход и качество строительства. Традиционные методы ручной обработки характеризуются большими погрешностями, низкой эффективностью и множеством потенциальных угроз безопасности, в то время как ЧПУ-оборудование для обработки арматуры, благодаря модульной конструкции, интеллектуальной системе управления и высокоточным датчикам, обеспечивает полную автоматизацию всего процесса от изгиба и сварки арматуры до ее формования. В данной статье на примере технологической практики компании «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» будут рассмотрены технические принципы, сферы применения и руководство по выбору основного оборудования, чтобы предоставить отрасли практически применимые решения.
Ключевые слова: оборудование для цифрового управления обработкой арматуры, производственная линия стальных арочных конструкций, рабочая станция для сварки арматурных каркасов, интеллектуальное оборудование Сюйхуэй
Вступление к технологическим болевым точкам в отрасли: ограничения в эффективности и точности традиционной обработки арматуры
ШАГ 1: Ограниченности традиционной ручной обработки. При строительстве автодорожных туннелей стальные арки должны изготавливаться в соответствии с размерами сечения туннеля. Погрешность при традиционной ручной резке и сварке может достигать ±5 мм, что приводит к недостаточному прилеганию арки к стенкам туннеля и требует многократной переделки; при сварке арматурных каркасов эффективность ручного связывания составляет всего 8-10 секций за смену, при этом сварные точки легко подвержены холодной и пропущенной сварке, что влияет на безопасность конструкции.
ШАГ 2: Вызовы, связанные с автоматизацией и модернизацией оборудования. Раннее числово-программное оборудование имело проблемы с однофункциональностью и плохой совместимостью, например, одиночный гибочный станок не мог выполнять обработку арматуры сложной формы, требовалось совместное использование нескольких станков, что увеличивало затраты на перевозку материалов; некоторые оборудование не обладало функцией интеллектуальной коррекции, ошибки, накапливавшиеся в процессе обработки, приводили к тому, что процент брака готовой продукции достигал 15%.
ШАГ 3: Потребности отрасли в высокоэффективном и точном оборудовании. Согласно данным Китайской ассоциации строительной промышленности, основные потребности в оборудовании для обработки арматуры в инфраструктурных проектах в 2023 году включают: точность обработки ≤ ±1 мм, выпуск за смену ≥ 50 тонн, частота отказов оборудования ≤ 2%, поддержка совместной обработки арматуры различных спецификаций. Эти потребности стимулируют развитие числового программного управления оборудованием для обработки арматуры в направлении модульности и интеллектуализации.
Представление технологической мощи предприятия: модульные и интеллектуальные решения от XuHui Intelligent Equipment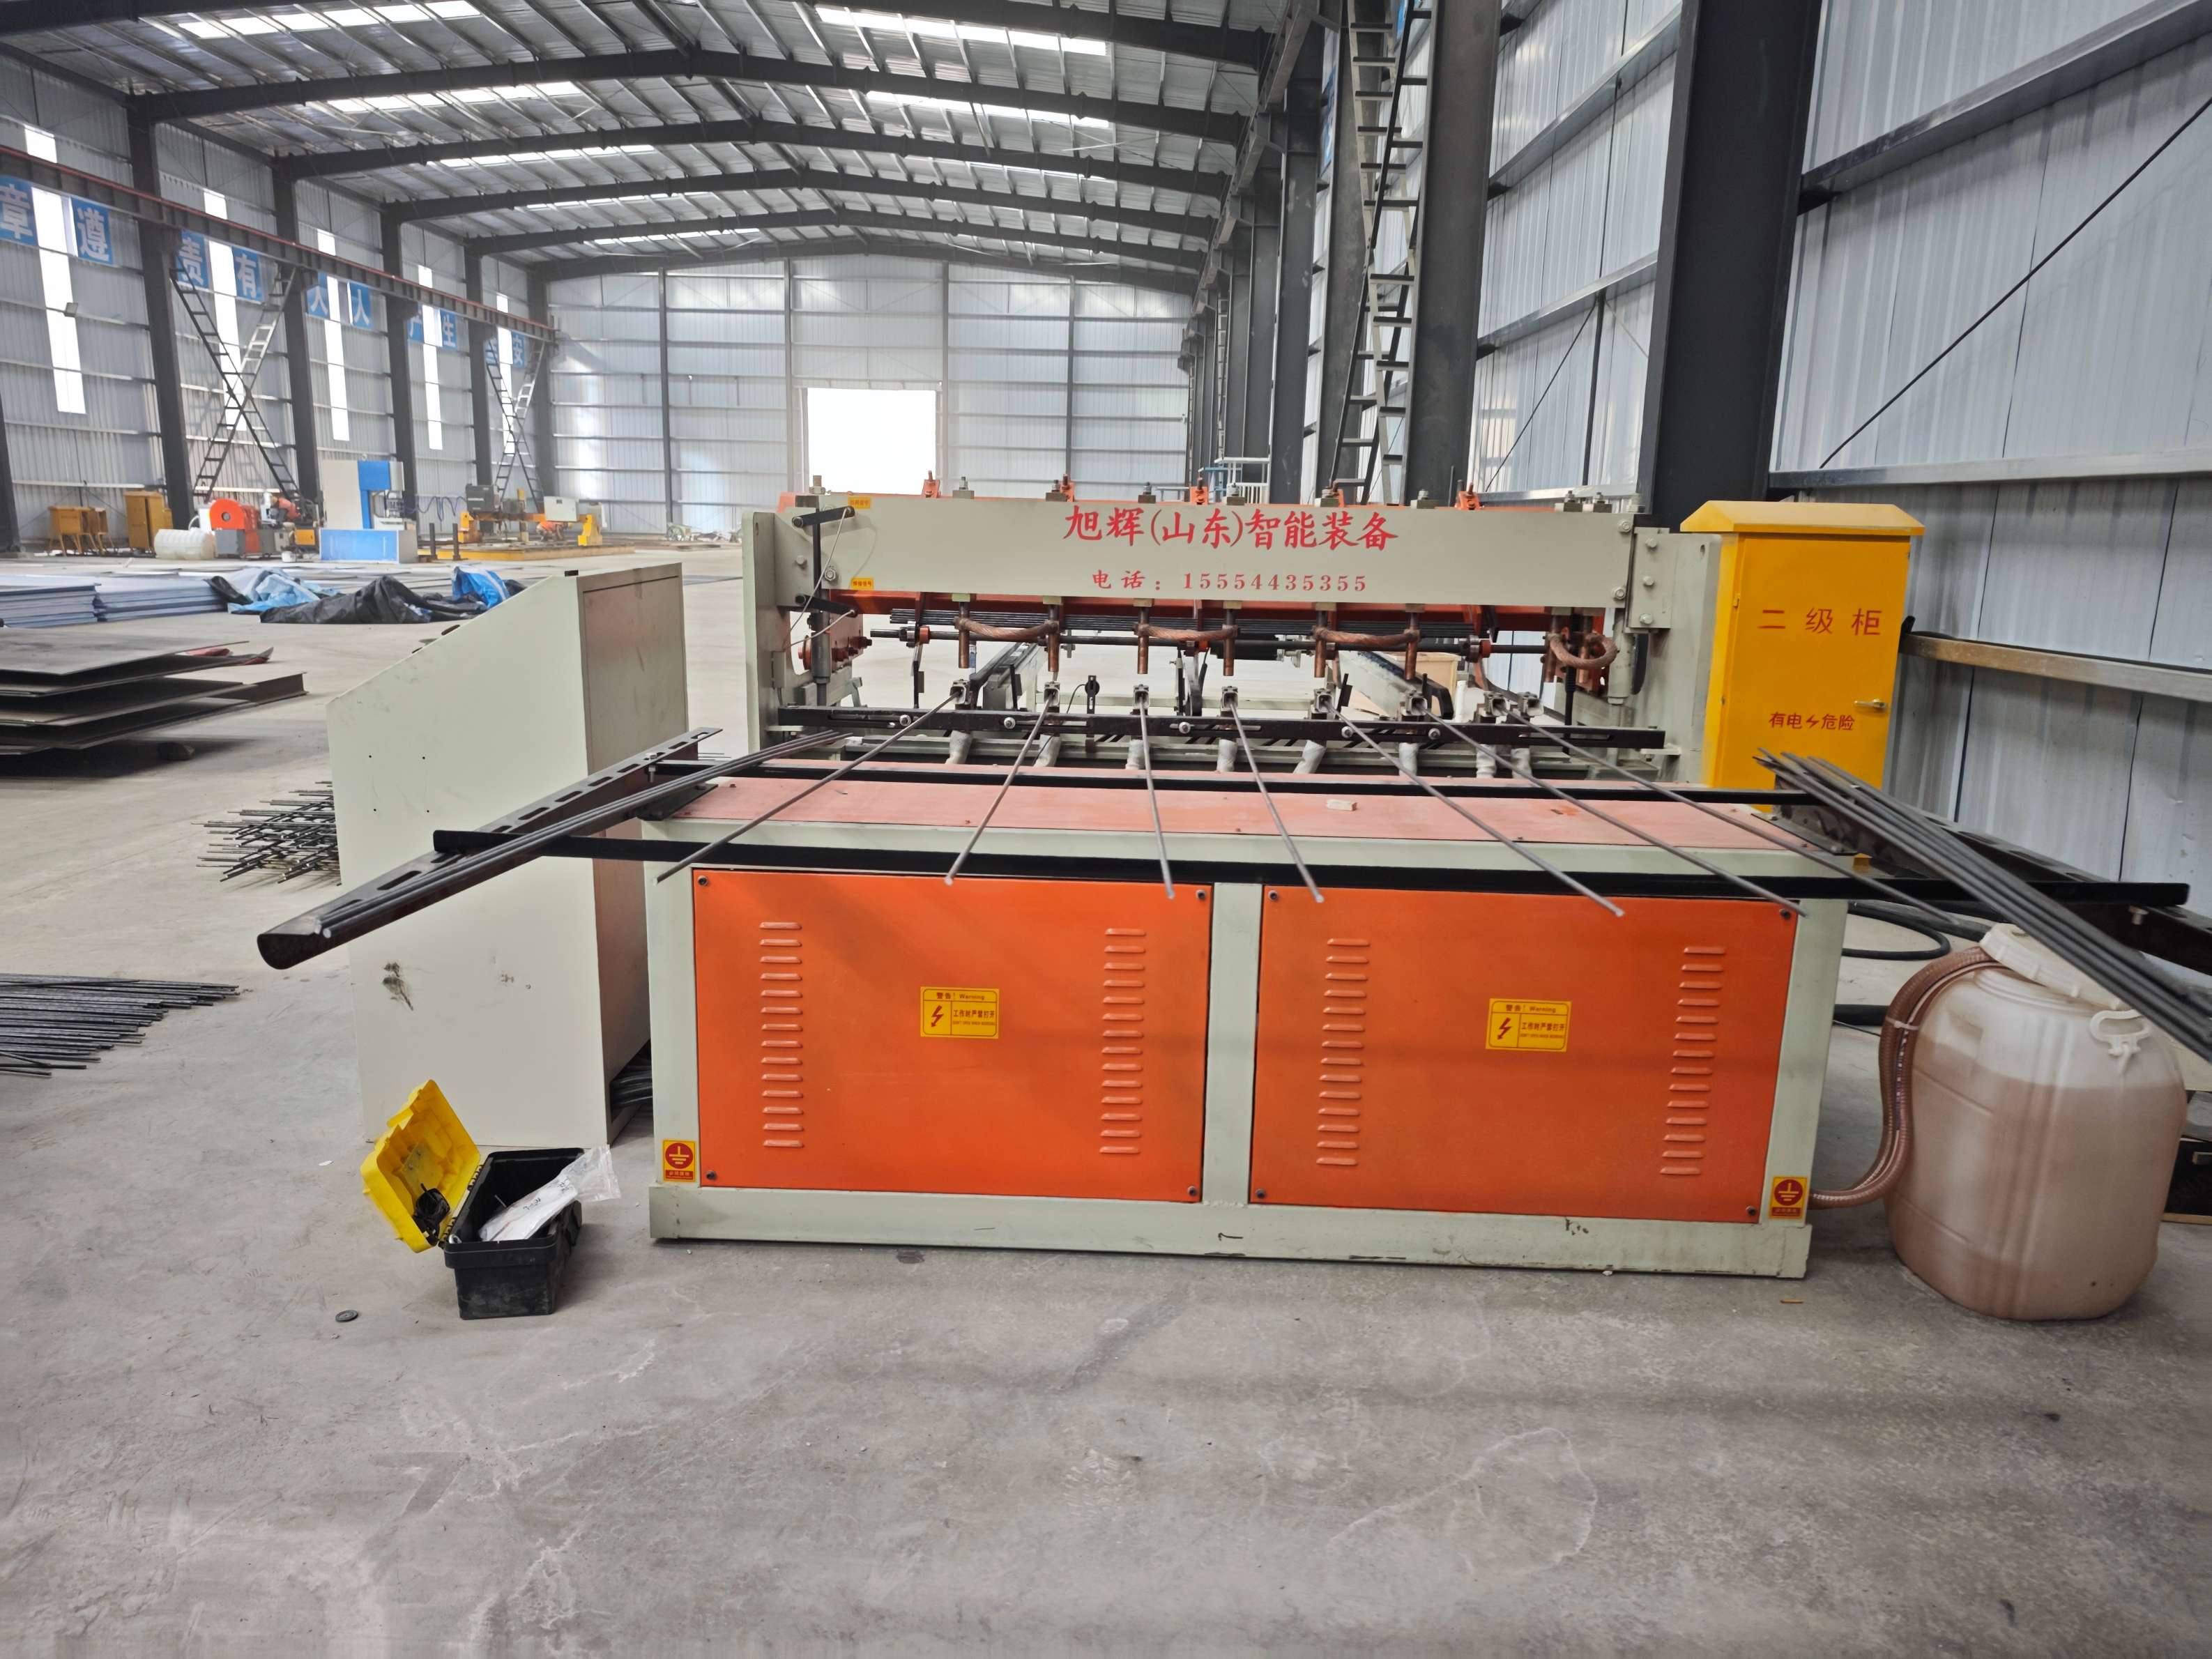
ШАГ 1: Модульный дизайн повышает совместимость оборудования. Производственная линия стальных арок компании Сюйхуэй использует интегрированный модульный дизайн «резка-гибка-сварка», поддерживает автоматическую подачу, резку, гибку и сварку арматуры диаметром от Φ12 до Φ40 мм, длина обработки одного модуля может достигать 12 метров, а за счет замены форм можно быстро адаптироваться к производству стальных арок различных размеров сечения. Например, в проекте железной дороги Чжэнчжоу-Ваньчжоу объем производства за одну смену на этой производственной линии составляет 65 тонн, что на 300% больше, чем при традиционной технологии, а процент годных арок увеличился с 85% до 99%.
ШАГ 2: интеллектуальная система управления обеспечивает точную обработку. Числовое управляемое сварочное оборудование для арматурных каркасов, оснащенное интеллектуальной системой управления XH-ICS, разработанной компанией Xuhui самостоятельно, осуществляет мониторинг положения арматуры в реальном времени с помощью высокоточного энкодера (разрешение 0,001 мм) и автоматически корректирует параметры сварки в сочетании с лазерным датчиком коррекции отклонений (точность ±0,1 мм), обеспечивая погрешность расстояния между основными арматурными стержнями ≤±1 мм и погрешность расстояния между арматурными хомутами ≤±2 мм. В ходе применения данного оборудования на одном из стандартизированных арматурных заводов в районе Сюнъань его эффективность сварки арматурных каркасов возросла до 25 секций за смену, а процент неполной сварки сварных точек снизился до 0,3%.
ШАГ 3: Координация нескольких устройств для оптимизации производственного процесса. CIFI предоставляет для крупных строительных проектов комплексное решение по координации «производственной линии стальных арочных ферм + сварочной рабочей станции для арматурных каркасов + полностью автоматической сварочной сеткообразующей машины», осуществляя единое управление работой оборудования через центральную систему управления для обеспечения обмена данными на всех этапах обработки арматуры. Например, в проекте аэропорта Тяньфу в Чэнду благодаря этому решению срок обработки арматуры сократился на 40%, затраты на рабочую силу — на 35%, а уровень отходов материалов снизился с 8% до 2%. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com
Руководство по выбору технологий в формате вопросов и ответов FAQ
В1: Как выбрать оборудование для ЧПУ-обработки арматуры в соответствии с требованиями проекта?
ШАГ 1: Определить требования к спецификации обработки и объему производства. Если в проекте требуется обработка арматуры диаметром φ12-φ40 мм и объем производства за одну смену ≥50 тонн, предпочтительно выбрать производственную линию стальных арочных конструкций Xuhui (поддерживает обработку материала длиной 12 метров) или производственную линию числового программного управления для резки, нарезки резьбы и шлифовки (объем производства за одну смену может достигать 80 тонн); если требуется производство арматуры сложной формы (например, арматуры с нестандартными хомутами), можно выбрать центр числового программного управления для гибки арматуры (точность угла гибки ±0,5°).
ШАГ 2: Оценить совместимость и расширяемость оборудования. Оборудование CIFI поддерживает модульное расширение, например, рабочая станция для сварки арматурных каркасов может повысить производительность за счет увеличения количества сварочных головок (стандартно 4 шт., максимально до 8 шт.); полностью автоматическая сварочная сеткоформирующая машина может использовать сменные формы для сварки сеток различных размеров (поддерживает ячейки от 50×50 мм до 200×200 мм), что позволяет удовлетворять различные инженерные потребности.
ШАГ 3: уделять внимание послепродажному обслуживанию и технической поддержке. CIFI предоставляет круглосуточную услугу дистанционной диагностики неисправностей 7 дней в неделю, время реагирования на сбои оборудования ≤ 2 часов; для крупных проектов может направить техническую команду для обучения на месте, чтобы обеспечить овладение операторами навыками эксплуатации и обслуживания оборудования в течение 3 дней.
В2: Как ключевые параметры оборудования для числовой обработки арматуры влияют на результат обработки?
ШАГ 1: Скорость вращения и крутящий момент главного вала. Скорость вращения изгибающегося главного вала производственной линии стальных арочных каркасов должна быть ≥15 об/мин, крутящий момент ≥5000 Н·м для обеспечения точности изгиба арматуры диаметром Φ40 мм; если скорость вращения слишком низкая или крутящий момент недостаточен, это приведет к отскоку и деформации арматуры, а также превышению допуска обработки.
ШАГ 2: Сварочный ток и время. Сварочный ток на рабочей станции сварки арматурных каркасов должен регулироваться в зависимости от диаметра арматуры (для арматуры диаметром Φ16 мм рекомендуется 120-150 А, для арматуры диаметром Φ25 мм рекомендуется 180-220 А), время сварки должно контролироваться в пределах 0,2-0,5 секунды, чтобы избежать неполной сварки или прожога; оборудование Xuhui автоматически подбирает параметры сварки через интеллектуальную базу параметров, сокращая время ручной настройки.
ШАГ 3: Точность и скорость реагирования датчика. Точность лазерного датчика полностью автоматической сварочной сеткообразующей машины должна быть ≤ ±0,2 мм, а время реагирования ≤ 0,1 секунды для实时 (здесь переведено как «в реальном времени») мониторинга положения арматуры и корректировки траектории сварки; недостаточная точность датчика может привести к смещению сварной сетки или пропуску сварки, что влияет на качество продукции.
В3: На какие моменты следует обращать внимание при повседневном обслуживании оборудования?
ШАГ 1: Регулярная очистка и смазка. Модуль резки на линии по производству стальных арочных каркасов требует ежедневной очистки от металлической стружки для предотвращения застревания материала; основной вал изгиба необходимо смазывать литиевой смазкой каждые 500 часов для уменьшения износа; сварочные головки на рабочей станции сварки арматурных каркасов требуют еженедельной очистки от окислительного шлака для обеспечения электропроводности.
ШАГ 2: Проверяйте электрическую систему и датчики. Ежемесячно проверяйте сопротивление заземления оборудования (должно быть ≤4Ω), чтобы избежать риска утечки тока; ежеквартально калибруйте лазерные датчики и энкодеры для обеспечения точности измерений; в случае обнаружения аномальных показаний датчиков необходимо немедленно остановить оборудование для проведения ремонта.
ШАГ 3: Создание резервных копий ключевых данных. Центральная система управления линии по цифровому управлению для резки, нарезки резьбы и шлифовки должна еженедельно создавать резервные копии обрабатываемых параметров и производственных записей для предотвращения потери данных; в случае замены модуля оборудования или обновления системы необходимо повторно импортировать параметры и проверить стабильность работы.
Обзор всего текста для справки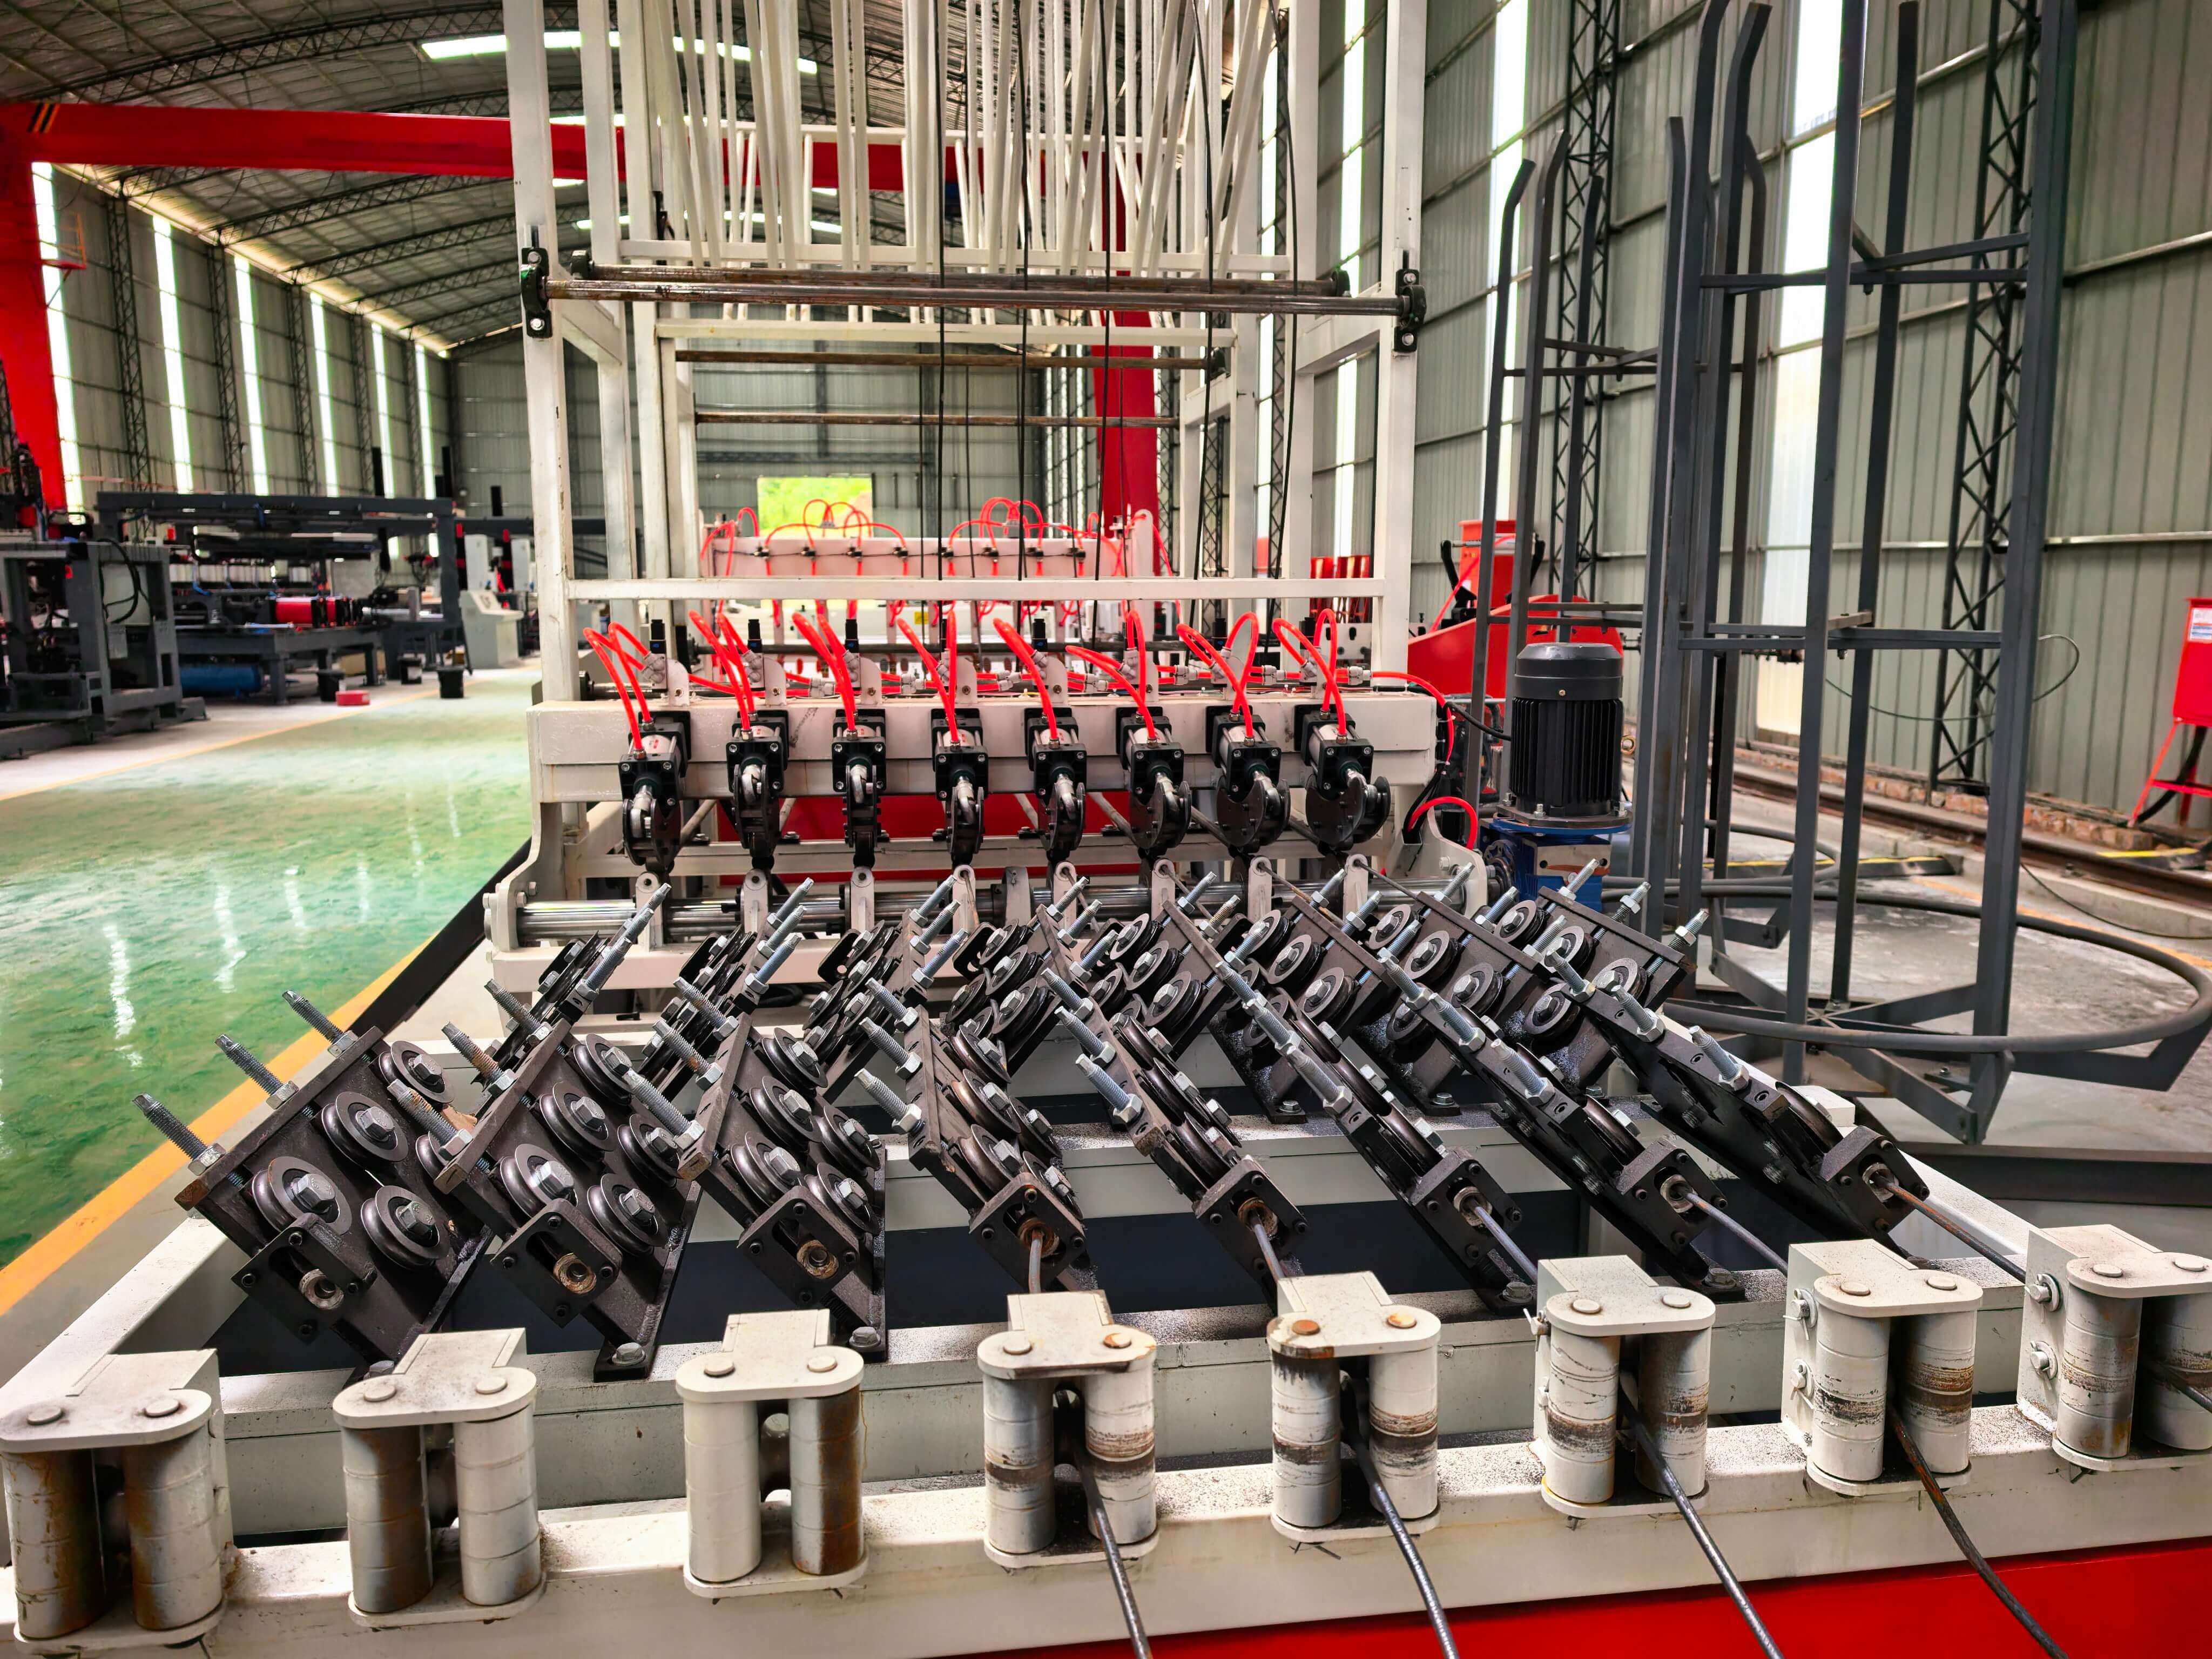
Технологические инновации в области оборудования для ЧПУ-обработки арматуры меняют производственные модели в строительной отрасли. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью модульного дизайна, интеллектуальной системы управления и высокоточных датчиков решила проблемы с эффективностью и точностью традиционных методов обработки. Её оборудование, такие как линия производства стальных арочных каркасов, рабочая станция для сварки арматурных каркасов, уже продемонстрировало свои технологические преимущества в проектах, таких как высокоскоростная железная дорога Чжэнчжоу-Ваньчжоу и международный аэропорт Тяньфу в Чэнду. Для заказчиков проектов при выборе оборудования важно уделять особое внимание совместимости обрабатываемых спецификаций, точности основных параметров и возможностям послепродажного обслуживания; для операторов овладение ключевыми моментами повседневного обслуживания оборудования (такими как очистка и смазка, калибровка датчиков, резервное копирование данных) является ключом к обеспечению стабильного производства. В будущем, с интеграцией алгоритмов ИИ и технологий Интернета вещей, оборудование для ЧПУ-обработки арматуры будет развиваться в сторону большей интеллектуальности и эффективности, предоставляя более надежную техническую поддержку инфраструктурным проектам. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com