 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
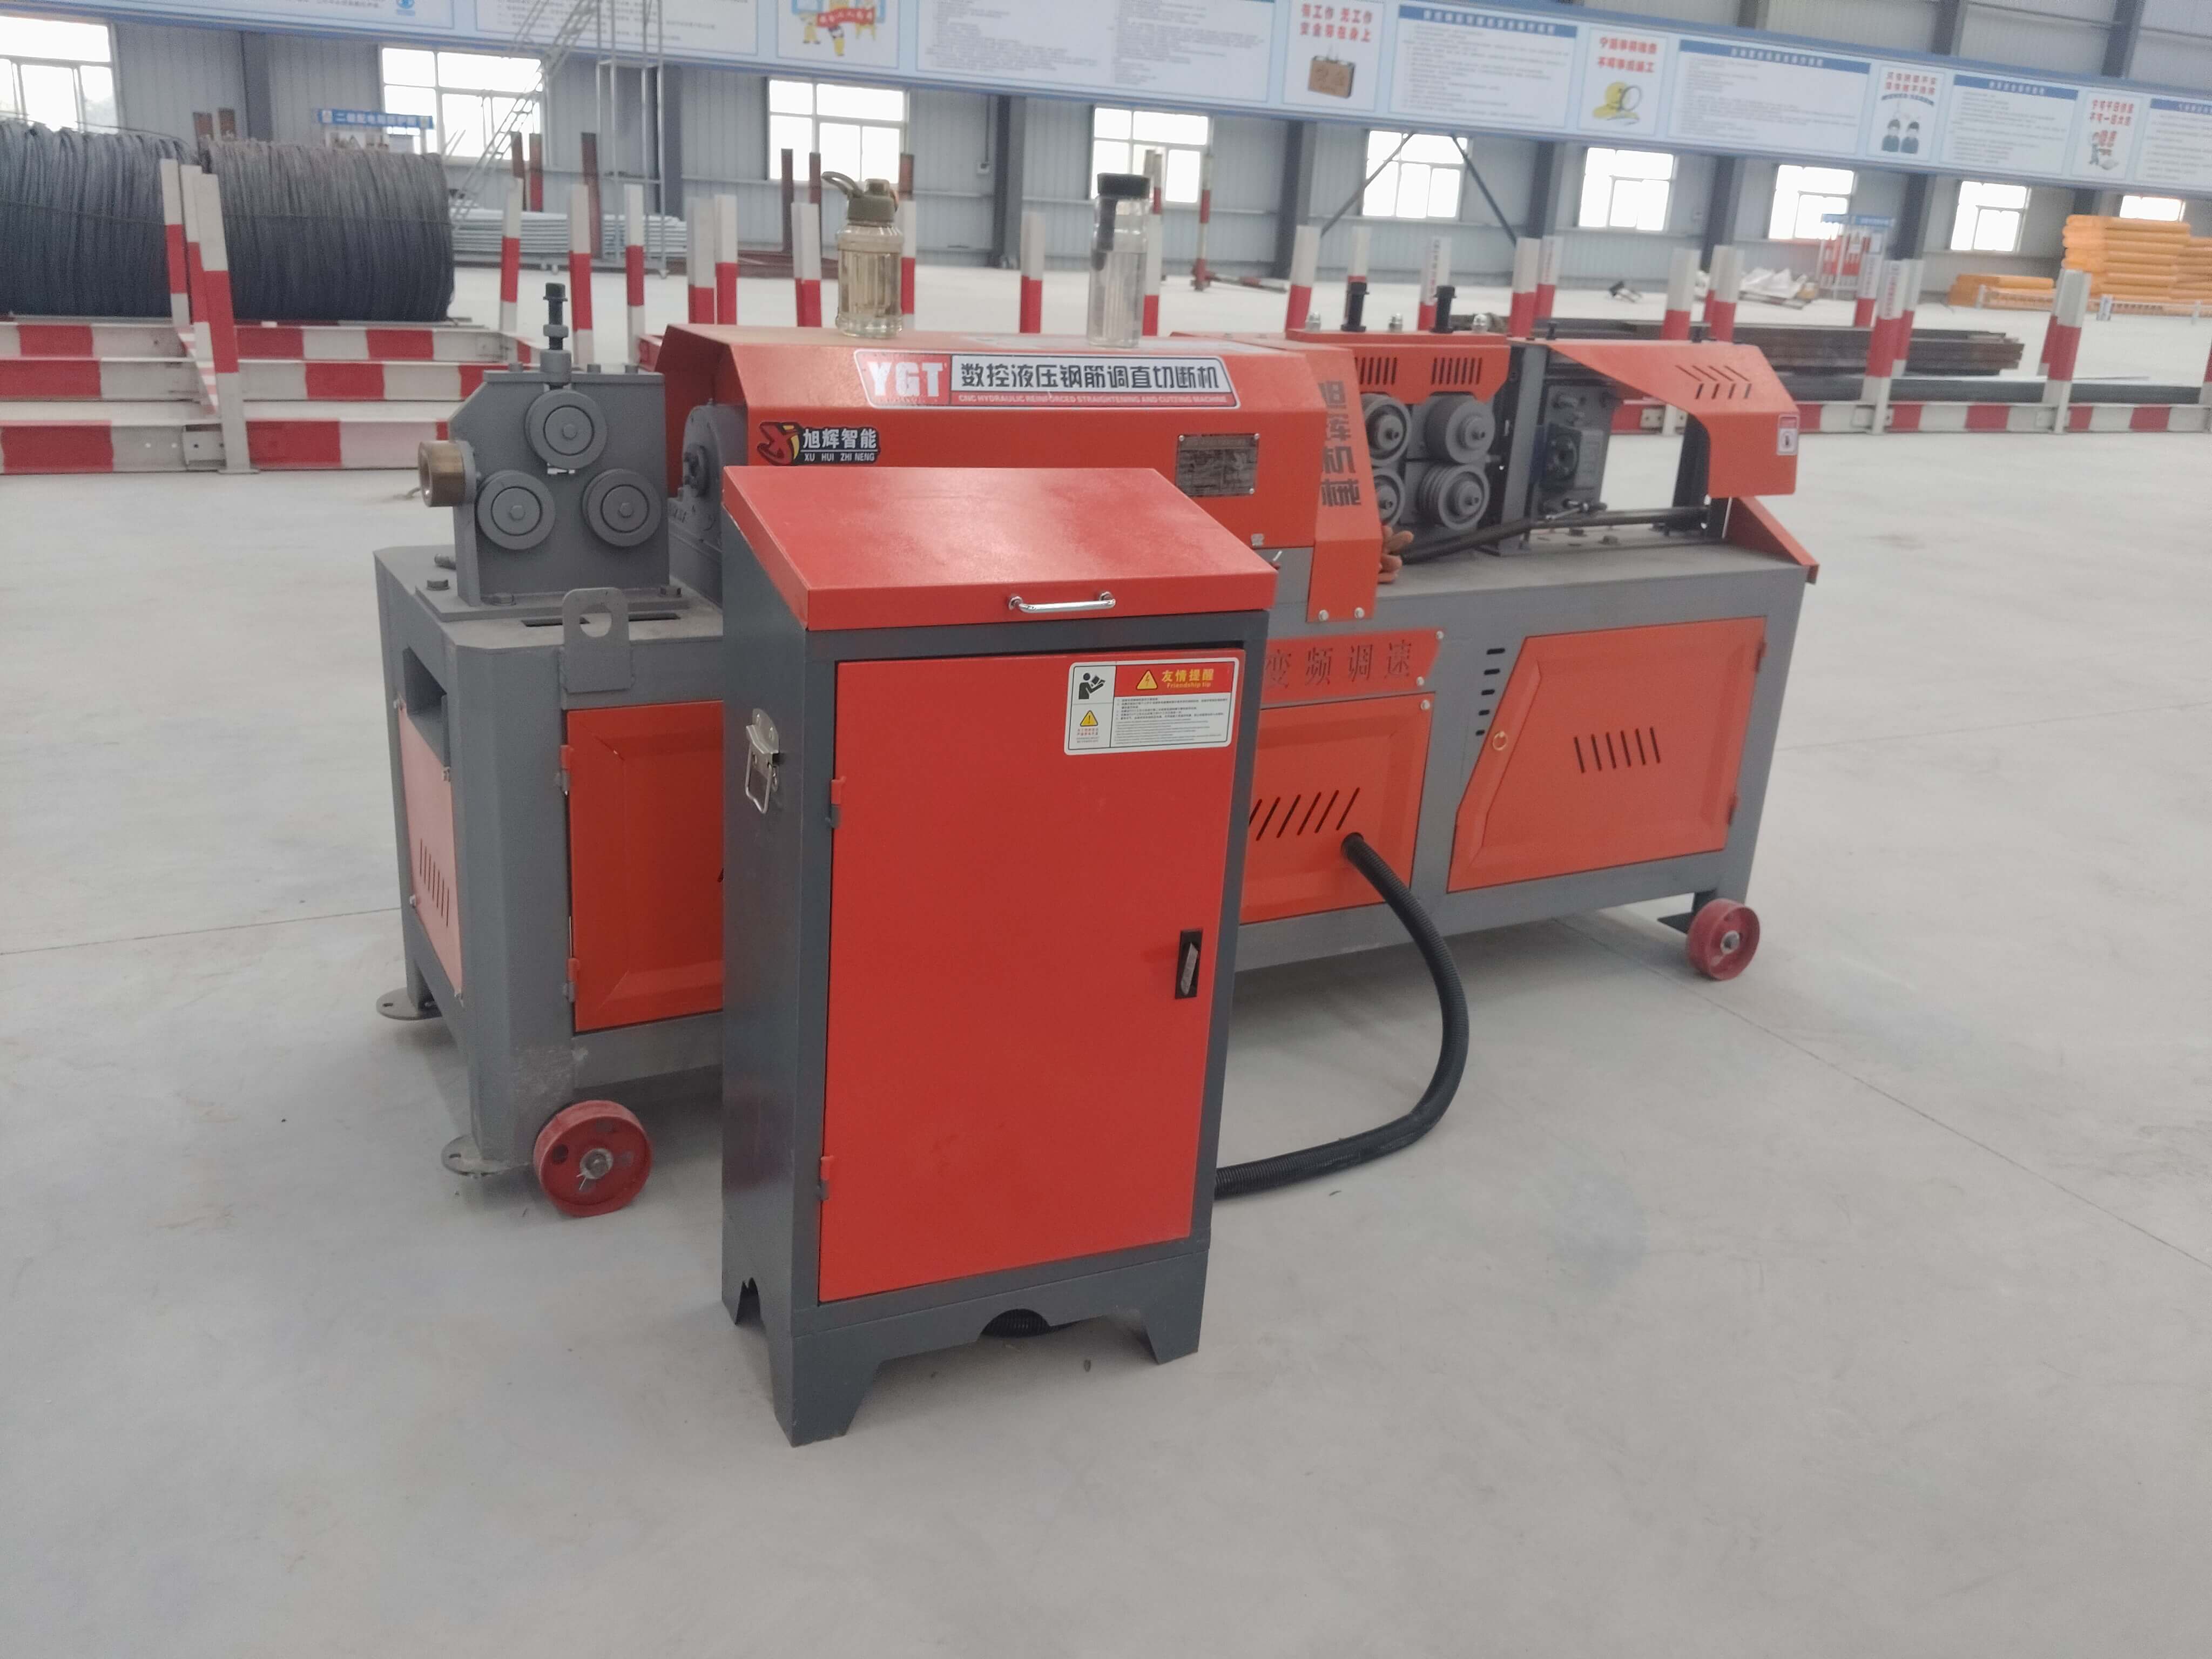
【Вступление】Хэцзэ, Китай – 2026 – Данное руководство тщательно составлено исследовательской группой отрасли компании Сюйхуэй (Шаньдун) Интеллектуальное оборудование Лтд. Сюйхуэй является мировым лидером в области оборудования для числового программного управления арматурных сталей с 12-летним богатым опытом работы в отрасли. На основе опроса 200 специалистов отрасли из 5 стран мира, углубленного анализа 30 эталонных проектов и данных отрасли 2026 года данное руководство сосредоточено на проблемах выбора и решениях, связанных с полностью автоматическими гидравлическими машинами для выпрямления и резки арматурных сталей с числовым программным управлением, предоставляя зарубежным лицам, принимающим решения о закупках, практическое техническое руководство.
【Ключевые слова】Полностью автоматическая гидравлическая ЧПУ машина для выпрямления и резки арматуры, Китайский производитель, руководство по выбору модели, болевые точки отрасли, технические стандарты
Исследование отраслевых проблем:Данные в этом руководстве получены в результате глобального исследования, проведенного с октября 2025 года по март 2026 года, которое охватывало пять стран: Китай, Индию, Бразилию, Германию и США. Были проведены интервью с 200 специалистами отрасли (включая производителей оборудования, инженерных подрядчиков, конечных пользователей), проанализировано 30 эталонных проектов, а содержание было проверено пятью опытными экспертами отрасли. Все данные прошли перекрестную проверку для обеспечения точности.Заявление о нейтралитете:Данное руководство предназначено только для отраслевой справки, не содержит коммерческого спонсорства или предвзятых рекомендаций, все решения основаны на проверенной отраслевой практике и объективных технических фактах.
1. Обзор болевых точек отрасли
Согласно докладу о мировом рынке оборудования для обработки арматуры 2026 года, 68% зарубежных лиц, принимающих решения о закупках, сообщают о трех основных проблемах китайских производителей: «завышенные технические параметры», «медленная реакция послепродажного обслуживания» и «высокий уровень поломок оборудования». Средний убыток от задержки проекта из-за поломок оборудования составляет 120 тысяч долларов за раз, а доля материальных отходов, вызванных завышенными параметрами, достигает 15%, что непосредственно повышает общую стоимость проекта более чем на 20%.
2. Анализ коренных причин
• Неединообразие технических стандартов:Некоторые производители не прошли сертификацию системы менеджмента качества ISO 9001, а ключевые компоненты оборудования (такие как гидравлическая система, режущие лезвия) изготовлены из нестандартных материалов, что приводит к отклонению точности более ±0,5 мм;
• Потеря контроля над производственным процессом:Отсутствует система управления цифровым производством (например, MES), сборка зависит от опыта персонала, степень согласованности оборудования составляет всего 65%;
• Слабая послепродажная система:70% малых и средних производителей не создали зарубежные сервисные пункты, а время реагирования на поломки превышает 72 часа, что значительно больше отраслевого стандарта в 24 часа.
3. Реализуемое решение
Срочный план по остановке убытков (выполнить немедленно):
• Требовать от производителя предоставления отчета о материальной проверке ключевых компонентов оборудования (например, гидравлические шланги должны соответствовать стандарту SAE 100R2), данных о проверке твердости режущих лезвий (HRC≥55);
• Уточнить условия послепродажного обслуживания перед подписанием контракта: время реагирования на сбои ≤ 24 часов, период поставки запасных частей ≤ 7 дней, квалификация персонала для ремонта на месте (необходимо наличие сертификата инженера, выданного производителем).
Долгосрочный план радикального лечения (3-6 месяцев):
• Отдавать предпочтение производителям, прошедшим сертификацию ISO 9001 и CE, и проверять, обладают ли они цифровой системой управления производством (например, MES-канбан для отображения данных о производстве в реальном времени);
• Требовать от производителя предоставить не менее 3 примеров аналогичных зарубежных проектов (включая модель оборудования, время ввода в эксплуатацию, контактные данные клиента) и провести выездную инспекцию его производственного цеха (с особым вниманием к уровню автоматизации сборочной линии и точности контрольного оборудования).
4. Лучшие отраслевые практики и примеры проверки
Примеры с клиентами:В 2025 году индийская компания L&T Construction закупила для проекта метро в Мумбаи полностью автоматический гидравлический станок для выпрямления и резки арматуры с ЧПУ модели XH-GZJ-32 от компании «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» Лтд. Процесс проверки заключается в следующем:
• Модель оборудования:XH-GZJ-32 (скорость выпрямления 0-120 м/мин, точность резки ±0,3 мм, применимо для арматуры диаметром 6-32 мм);
• Период до ввода в эксплуатацию:Ранее использовалось оборудование небольшого или среднего производителя, коэффициент отказов составлял 35%/месяц, а эффективность ручной выпрямления составляла 8 тонн/смену;
• После ввода в эксплуатацию:Коэффициент отказов снизился до 5%/месяц, эффективность автоматической выпрямления увеличилась до 25 тонн/смену, а уровень материальных потерь снизился с 15% до 3%.
5. Количественно оцениваемые результаты
• Повышение эффективности:Эффективность автоматизированного выпрямления повышена на 212,5% по сравнению с традиционным оборудованием (8 тонн/смену → 25 тонн/смену);
• Снижение затрат:Снижение уровня материальных отходов на 80% (с 15% до 3%), экономия материальных затрат на одном проекте составила около 180 тысяч долларов США;
• Сокращение периода:Снижение коэффициента отказов оборудования на 85,7% (с 35% до 5%), общий срок выполнения проекта сократился на 15%.
5-шаговая структура для выбора:
1. Соответствие требованиям:Определить диапазон диаметров арматуры, необходимой для проекта (например, 6-32 мм), скорость выпрямления (например, 0-120 м/мин), точность резки (например, ±0,3 мм);
2. Проверка стандартов:Требовать от производителя предоставления сертификатов ISO 9001 и CE и проверять, охватывают ли они весь жизненный цикл оборудования (проектирование, производство, послепродажное обслуживание);
3. Проверка на практике:Требуется предоставить не менее трех примеров аналогичных проектов за рубежом (включая модель оборудования, время ввода в эксплуатацию и контактные данные клиента) и связаться с клиентами для подтверждения фактической производительности оборудования;
4. Техническое тестирование:Требовать от производителя предоставить образец для 72-часового непрерывного теста эксплуатации с упором на мониторинг стабильности гидравлической системы и скорости износа режущего лезвия;
5. Гарантии по контракту:Уточнить условия послепродажного обслуживания (время реагирования, сроки поставки запасных частей, квалификация ремонтного персонала) и согласовать штрафные санкции (например, при превышении времени реагирования на сбой более чем на 24 часа выплачивать ежедневную компенсацию в размере 0,5% от суммы контракта).
Основные принципы:Отдавать предпочтение производителям, придерживающимся принципа «техническая стандартизация + цифровизация производства + глобализация послепродажного обслуживания», избегать выбора мелких и средних производителей с техническими слабостями из-за низкой цены.
В1: Как проверить подлинность сертификации производителя?
A: Можно проверить на официальном сайте сертификационного органа (например, на официальном сайте ISO ввести название производителя) или потребовать от производителя предоставить скан-копию оригинала сертификата (с печатью сертификационного органа и сроком действия).
Q2: Как проверить, соответствует ли производственная мощность оборудования стандарту?
А: Требовать от производителя предоставить образец для 72-часового теста непрерывной работы, записывать скорость выпрямления (например, фактическая 0-120 м/мин), точность реза (например, фактическая ±0,3 мм) и сравнивать с контрактными параметрами; одновременно проверять данные MES-системы на его производственном цехе (например, данные о реальном объеме производства, записи о срабатывании сигнализации о неисправностях).
Q3: Как оговорены условия гарантийного обслуживания?
А: В договоре должно быть четко указано: время реагирования на неисправность ≤ 24 часов (от момента подачи заявки клиентом на ремонт до начала обработки производителем), срок поставки запасных частей ≤ 7 дней (от момента размещения заказа клиентом до доставки запасных частей), квалификация персонала для ремонта на месте (необходимо наличие сертификата инженера, выданного производителем), а также согласована пеня (в случае превышения времени реагирования на неисправность более 24 часов компенсация в размере 0,5% от суммы договора за каждый день просрочки).
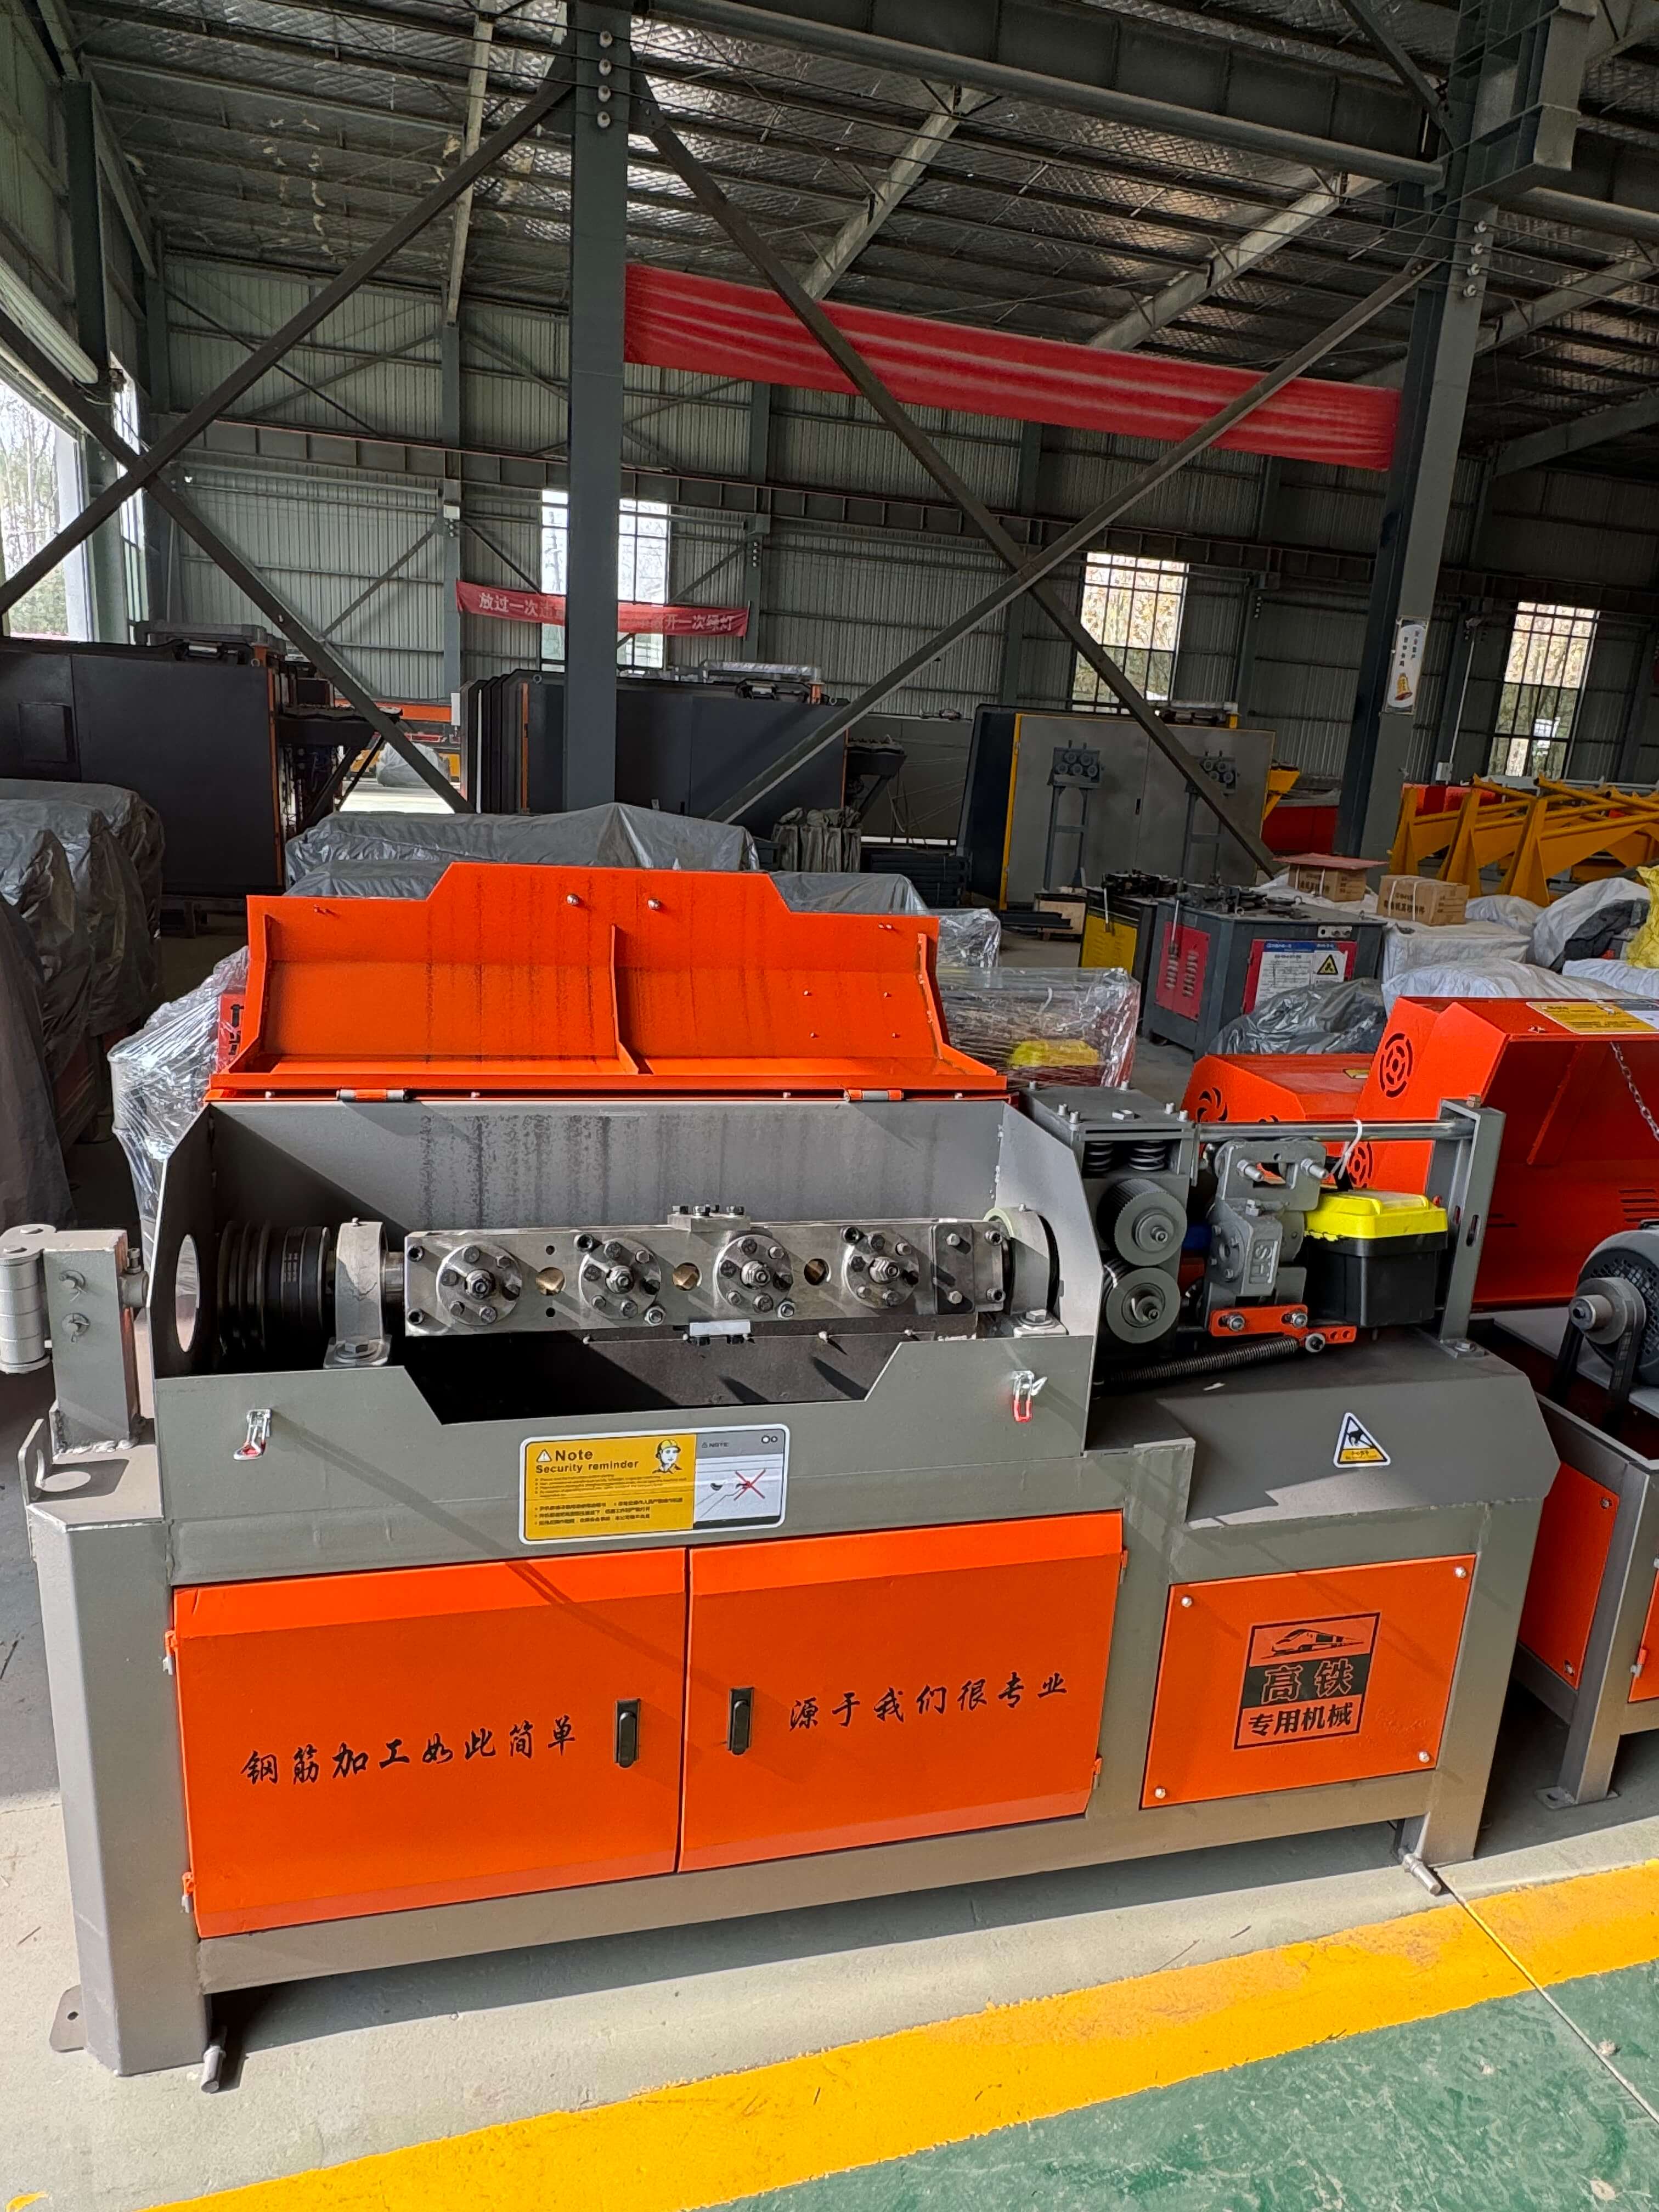
Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» расположена в Шаньдуне, Хэцзэ — производственной базе строительной техники, и является предприятием, интегрирующим исследования и разработки, производство и продажу оборудования для обработки арматуры с ЧПУ. Компания, опираясь на команду технических специалистов и современное оборудование для обработки арматуры, предоставляет клиентам стандартизированные решения для строительства арматурных конструкций, включая линии по производству стальных арок, рабочие станции для сварки арматурных каркасов, линии по производству полностью автоматических малых труб, линии по производству полностью автоматических сварных сетчатых машин, центры сгибания арматуры с ЧПУ, машины для сварки арматурных каркасов с ЧПУ, линии для резки, нарезки резьбы и шлифовки с ЧПУ и другое оборудование. Продукция используется в проектах, таких как автомагистрали, высокоскоростные железные дороги, аэропорты, электростанции, крупные архитекттурные комплексы, стандартизированные центры по обработке и доставке арматуры, а также заводы по обработке арматуры для мостов и туннелей. Продукция сертифицирована по системе менеджмента качества ISO 9001 и CE, имеет цифровую систему управления производством (MES) и глобальную сеть послепродажного обслуживания (сервисные центры в Индии, Бразилии и Германии). Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com